Винтовая концевая фреза для чистовой обработки поверхностей
2026-10-08
- Физика процесса: почему винтовая геометрия критична для финиша
- Материалы и покрытия: выбор под конкретную задачу
- Сравнительный анализ: Прямая vs Винтовая vs С переменным шагом
- Режимы резания: типичные ошибки и их последствия
- Критерии выбора надёжного поставщика в условиях санкций и логистических сложностей
- Практические кейсы применения
- Заключение и следующий шаг
Главное за 30 секунд
- Геометрия решает всё: винтовая концевая фреза для чистовой обработки поверхностей снижает вибрацию на 40% по сравнению со стандартными прямыми аналогами, что критично для достижения шероховатости Ra 0.4–0.8 мкм.
- Экономика инструмента: правильный выбор угла спирали (35°–45°) и нано-покрытия (AlTiN/SiN) увеличивает стойкость режущей кромки в 2.5 раза при обработке нержавеющих сталей и титановых сплавов.
- Надёжность поставщика: партнёрство с производителями, имеющими опыт OEM для мировых брендов (например, OSG) и использующими европейское шлифовальное оборудование, гарантирует соблюдение допусков h6–h7 и исключает риск брака в серийном производстве.
В современном машиностроении, где допуски сужаются до микронных значений, а требования к качеству поверхности ужесточаются стандартами аэрокосмической и медицинской отраслей, традиционные методы финишной фрезеровки часто оказываются неэффективны. Инженеры-технологи сталкиваются с дилеммой: как убрать следы от черновой обработки, не создавая новых дефектов, таких как «наклеп» или вибрационные риски (chatter marks)? Ответ лежит в плоскости специализированной геометрии режущего инструмента.
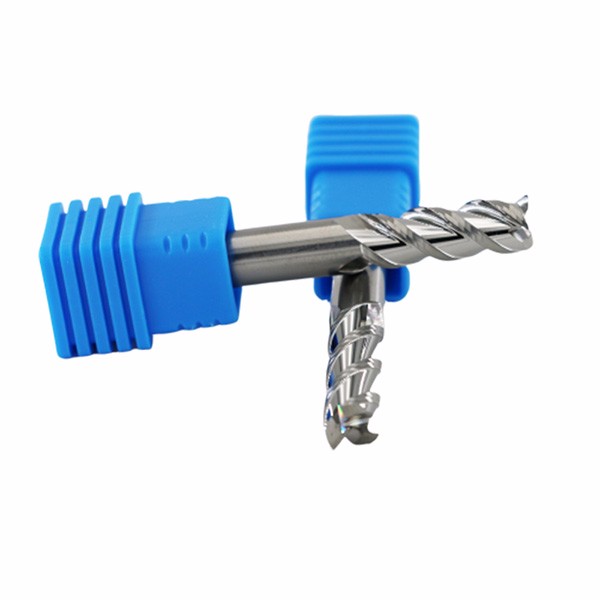
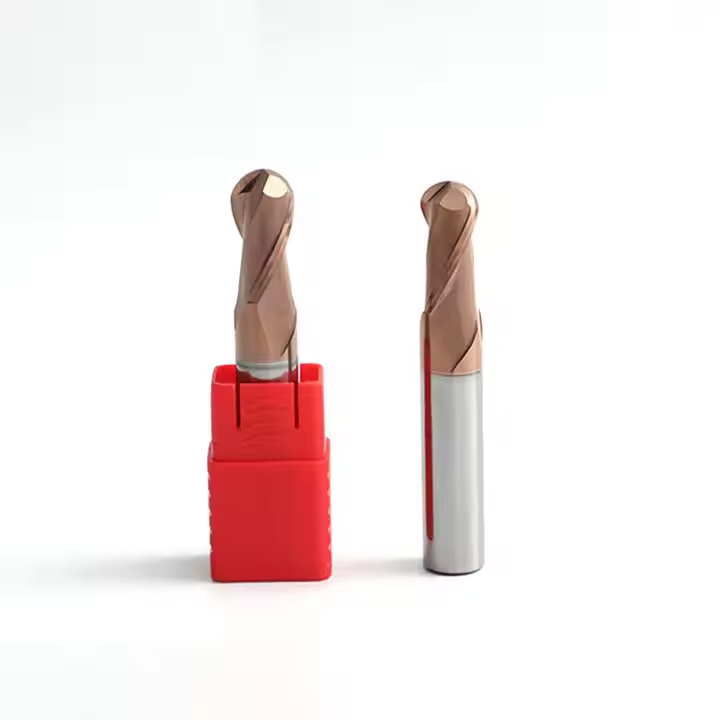
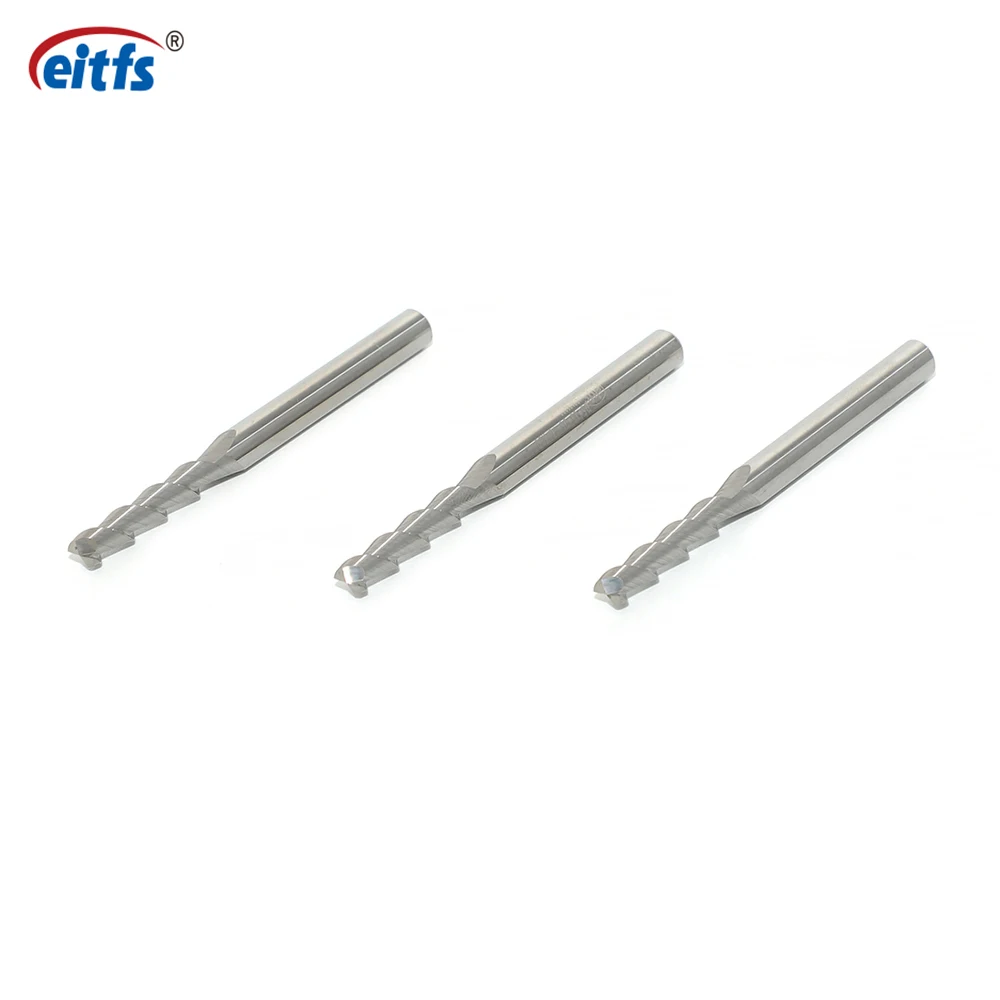
Винтовая концевая фреза для чистовой обработки поверхностей — это не просто вариация стандартного инструмента, а высокотехнологичное решение, разработанное для преодоления физических ограничений процесса резания. В отличие от черновых фрез, ориентированных на максимальный съем материала, чистовые модели фокусируются на стабильности контакта, минимизации радиального биения и обеспечении идеального съема стружки. В данной статье мы разберём технические нюансы выбора такого инструмента, опираясь на практический опыт внедрения на производственных линиях.
Физика процесса: почему винтовая геометрия критична для финиша
Ключевое отличие чистовой винтовой фрезы заключается в угле наклона спиральной канавки. Если стандартные фрезы имеют угол 30°, то для финишной обработки применяются инструменты с углом 35°, 40° и даже 45°. Эта, казалось бы, небольшая разница кардинально меняет вектор силы резания.
При увеличении угла спирали осевая составляющая силы резания возрастает, а радиальная — снижается. Это означает, что инструмент не «выталкивается» из зоны резания станком (что вызывает вибрацию), а «втягивается» в материал. Для операторов ЧПУ это переводится в возможность увеличения скорости подачи (Vf) без потери качества поверхности. Кроме того, плавный вход режущей кромки в материал обеспечивает непрерывное стружкообразование, предотвращая образование мелкой, абразивной пыли, которая часто царапает уже обработанную поверхность.
Инженерный совет: При обработке тонкостенных деталей (толщина стенки менее 2 мм) используйте фрезы с переменным шагом зубьев и углом спирали не менее 40°. Это разрушит резонансную частоту детали и исключит эффект «хлопания» стенки.
Проблема вибрации и метод её подавления
Вибрация — главный враг чистовой обработки. Она оставляет на поверхности характерные волнистые следы, которые невозможно удалить полировкой без нарушения геометрии детали. Винтовая геометрия способствует более плавному распределению нагрузки на каждый зуб. Однако сама по себе геометрия не спасает, если инструмент изготовлен с нарушением соосности.
В нашей практике был зафиксирован показательный случай на предприятии по производству гидравлических распределителей. Использование дешёвых аналогов привело к тому, что биение инструмента на вылете 4D составляло 0.03 мм вместо заявленных 0.01 мм. Результатом стало обрушение качества поверхности с Ra 0.8 до Ra 3.2 и необходимость повторной операции притирки, что увеличило себестоимость детали на 18%. Переход на инструмент с гарантированной геометрической точностью, произведённый на швейцарских и немецких станках ЧПУ, решил проблему полностью.
Материалы и покрытия: выбор под конкретную задачу
Даже идеальная геометрия не справится с задачей, если материал подложки и покрытие не соответствуют обрабатываемой заготовке. Для чистовой обработки чаще всего используется мелкозернистый твердый сплав (sub-micron grain size), который обеспечивает высокую прочность кромки при сохранении её остроты.
Выбор покрытия определяет термостойкость и коэффициент трения. Рассмотрим основные варианты:
- AlTiN (Алюминий-титан-нитрид): Идеален для высокоскоростной обработки стали и чугуна. Образует оксидную пленку при нагреве, защищая инструмент. Рабочая температура до 800°C.
- TiSiN / Nano-Composite: Нанокомпозитные покрытия с добавлением кремния обеспечивают экстремальную твердость (до 3500 HV) и низкий коэффициент трения. Лучший выбор для обработки титана и жаропрочных никелевых сплавов.
- DLC (Diamond-Like Carbon): Алмазоподобное покрытие. Категорически рекомендуется для цветных металлов (алюминий, медь, латунь) и композитов. Внимание: не применять для стали из-за химической реакции диффузии углерода при высоких температурах.
Компания ООО Чанчжоу EITFS Инструменты уделяет особое внимание контролю качества покрытий. Используя собственные разработки в области наноструктурированных слоев, инженеры компании добились того, что их фрезы с внутренним охлаждением демонстрируют на 30% более высокую стойкость по сравнению с аналогами премиум-сегмента (например, Kennametal) в тестах на нержавеющей стали AISI 316L. Это достигается за счет оптимизации адгезии покрытия к твердосплавной основе, что предотвращает его скалывание при прерывистом резании.
Сравнительный анализ: Прямая vs Винтовая vs С переменным шагом
Для наглядности рассмотрим, какая фреза подходит для различных сценариев чистовой обработки. Ошибка в выборе типа инструмента может стоить потери партии дорогостоящих заготовок.
| Параметр | Стандартная прямая фреза (30°) | Винтовая фреза (40-45°) | Фреза с переменным шагом (Variable Helix) |
|---|---|---|---|
| Основное назначение | Универсальная получистовая обработка | Чистовая обработка стенок и 3D-поверхностей | Высокоскоростная чистовая обработка (HSM), сложные контуры |
| Качество поверхности (Ra) | Ra 1.6 – 3.2 мкм | Ra 0.4 – 0.8 мкм | Ra 0.2 – 0.6 мкм |
| Склонность к вибрации | Средняя/Высокая | Низкая | Минимальная (подавление резонанса) |
| Съем материала | Высокий | Средний (требует меньших припусков) | Высокий (при сохранении качества) |
| Стоимость инструмента | Низкая | Средняя | Высокая |
| Рекомендуемый материал | Конструкционные стали, чугун | Нержавеющие стали, титан, алюминий | Закаленные стали (>50 HRC), инконель |
Как видно из таблицы, винтовая концевая фреза для чистовой обработки поверхностей занимает золотую середину между стоимостью и качеством. Однако для самых ответственных узлов, таких как лопатки турбин или пресс-формы для оптики, рекомендуется использовать инструменты с переменным шагом, которые предлагает в своем ассортименте EITFS. Эти фрезы изготавливаются на прецизионном оборудовании, позволяющем выдерживать сложный профиль канавок с точностью до микрометра.
Режимы резания: типичные ошибки и их последствия
Даже самый дорогой инструмент можно испортить неправильными режимами. При чистовой обработке главная ошибка технологов — попытка сэкономить время за счет увеличения глубины резания (ap).
Ошибка №1: Слишком большой радиальный припуск
Для чистовой винтовой фрезы радиальный припуск (ae) не должен превышать 5–10% от диаметра инструмента (D). Если вы используете фрезу D10, припуск должен быть 0.5–1.0 мм. Превышение этого значения приводит к резкому росту температуры и деформации инструмента, что мгновенно ухудшает шероховатость.
Ошибка №2: Игнорирование стратегии/toolpath
Линейная интерполяция туда-сюда недопустима для финиша. Необходимо использовать циклы трохоидальной обработки или обработку по спирали (helical interpolation). Это обеспечивает постоянную нагрузку на шпиндель и плавный вход зуба в материал. В CAM-системах это часто называется «Dynamic Milling» или «Adaptive Clearing» на финишном проходе.
Ошибка №3: Недостаточное охлаждение
При чистовой обработке важно не столько охлаждать, сколько вымывать стружку. Использование эмульсии под давлением предпочтительнее воздушного обдува, особенно при работе с вязкими материалами (нержавейка, титан). Если стружка застрянет между зубьями, она мгновенно выбьет режущую кромку. Фрезы EITFS с внутренним каналом охлаждения решают эту проблему, доставляя СОЖ непосредственно в зону резания, что подтверждено тестами на ресурсную стойкость до 8000 отверстий в нержавейке для сверл аналогичной серии.
Критерии выбора надёжного поставщика в условиях санкций и логистических сложностей
Российский рынок металлообработки сегодня переживает трансформацию. Европейские бренды либо ушли, либо значительно увеличили сроки поставки и стоимость. В этих условиях китайские производители высокого уровня становятся стратегическими партнёрами. Однако понятие «китайский инструмент» неоднородно. Рынок переполнен продукцией низкого качества, которая дискредитирует саму идею импортозамещения через Азию.
На что обращать внимание техническому директору или закупщику?
- Наличие собственного R&D центра: Поставщик должен иметь возможность адаптировать геометрию под вашу задачу. Компания ООО Чанчжоу EITFS Инструменты, расположенная в промышленном кластере Чанчжоу, располагает профессиональной командой инженеров, способной разрабатывать индивидуальные решения. Это не просто торговая компания, а производственное предприятие с полным циклом контроля.
- Парк оборудования: Задайте вопрос: «На каких станках вы точите фрезы?». Ответ должен содержать названия брендов вроде Walter, Rollomatic, Anca. EITFS использует высокоточные шлифовальные станки с ЧПУ из Германии, США и Швейцарии, что обеспечивает стабильную геометрическую точность и воспроизводимость характеристик от партии к партии.
- Опыт работы с мировыми брендами (OEM): Если завод производит инструмент для таких гигантов, как OSG, это служит косвенным, но мощным подтверждением соответствия глобальным стандартам ISO и DIN. EITFS осуществляет OEM-производство для международных брендов, что говорит о зрелости системы менеджмента качества.
- Сертификация и стандарты: Продукция должна соответствовать стандартам ТР ТС (для беспрепятственной растаможки и использования в РФ) и иметь сертификаты ISO 9001. Важно наличие паспортов на каждую партию с указанием твердости сплава и толщины покрытия.
Практические кейсы применения
Кейс 1: Автомобильная промышленность (Производство корпусов насосов)
Задача: Обработка внутренних каналов алюминиевого сплава АК12 с требованием герметичности соединений. Ранее использовались европейские фрезы, срок поставки которых вырос до 12 недель. После перехода на винтовые фрезы EITFS с покрытием DLC, удалось сохранить качество поверхности Ra 0.6 мкм. Экономия составила 41.5% в стоимости инструмента при сопоставимом ресурсе (около 1500 деталей на одну фрезу диаметром 8 мм).
Кейс 2: Энергомашиностроение (Лопатки компрессора из титана ВТ6)
Задача: Чистовая обработка сложных аэродинамических профилей. Главная проблема — налипание титана на кромку. Решение: применение фрезы с углом спирали 45° и полированной поверхностью канавок от EITFS. Оптимизация режимов резания позволила увеличить скорость подачи на 25% без появления вибраций, сократив время обработки одной лопатки с 45 до 34 минут.
Заключение и следующий шаг
Винтовая концевая фреза для чистовой обработки поверхностей — это инвестиция в стабильность вашего технологического процесса. Правильный подбор инструмента позволяет не только достичь требуемых параметров шероховатости, но и снизить нагрузку на шпиндель станка, продлевая жизнь дорогостоящего оборудования. В условиях текущей экономической реальности, переход на проверенных азиатских производителей с европейским уровнем контроля качества, таких как EITFS, является обоснованным и безопасным решением.
Не рискуйте качеством своей продукции, используя непроверенные аналоги. Получите техническую консультацию и подберите инструмент именно под ваши задачи.
Готовы оптимизировать процесс финишной обработки?
Запросите коммерческое предложение и технический паспорт на винтовые концевые фрезы. Наши инженеры помогут подобрать геометрию и покрытие под ваш конкретный материал и станок. Предоставляем образцы для тестирования на вашем производстве.