Изготовление фрезы на заказ: сроки и стоимость в 2026 году
2026-10-03
- Рынок нестандартного инструмента в 2026 году: баланс цены и технологичности
- Факторы формирования стоимости: от сырья до геометрии
- Реальные сроки производства: мифы и реальность 2026 года
- Технические вызовы и инженерные ошибки при заказе
- Почему выбирают ООО Чанчжоу EITFS Инструменты
- Как оформить заказ и минимизировать риски
- Заключение: инвестиция в эффективность
Рынок нестандартного инструмента в 2026 году: баланс цены и технологичности
Главное за 30 секунд:
- Сроки изготовления: Стандартные партии занимают 14–21 день, сложные геометрии с внутренним охлаждением — до 35 дней. Использование ЧПУ-станков Walter и Rollomatic позволяет сократить цикл за счет автоматизации шлифовки.
- Стоимость: Цена на заказную фрезу в 2026 году формируется не только из стоимости твердого сплава (WC-Co), но и из сложности профиля. Оптимизация геометрии может снизить цену детали на 12–18% за счет увеличения стойкости инструмента.
- Критерий выбора поставщика: Ключевым фактором становится наличие подтвержденного опыта OEM-производства для брендов уровня OSG и возможность предоставления тестовых образцов перед серийным заказом.
В условиях глобальной перестройки цепочек поставок к 2026 году российские промышленные предприятия столкнулись с новой реальностью: доступность премиального европейского инструмента ограничена логистическими барьерами, а массовый китайский сегмент часто не отвечает требованиям точности для ответственных деталей. В этой нише критически важным становится выбор партнера, способного обеспечить изготовление фрезы на заказ с параметрами, сопоставимыми с мировыми лидерами, но по конкурентной цене.
Инженеры и закупщики больше не готовы платить за бренд, если техническое решение можно адаптировать под конкретную задачу. Современный подход требует глубокого понимания металлургии твердых сплавов, геометрии стружкоотвода и физики резания. Мы анализируем, как формируются сроки и стоимость в текущих экономических условиях, и почему прямое сотрудничество с производителями, такими как ООО Чанчжоу EITFS Инструменты, становится наиболее эффективной стратегией снижения себестоимости продукции.
Факторы формирования стоимости: от сырья до геометрии
Многие закупщики ошибочно полагают, что цена фрезы зависит исключительно от её диаметра и длины. На практике в 2026 году структура ценообразования стала значительно сложнее. Базовая стоимость складывается из четырех ключевых компонентов, каждый из которых подвержен рыночным колебаниям.
1. Качество твердого сплава и зернистость
Сердце любой цельнотвердосплавной фрезы — это заготовка. Использование субмикронного порошка карбида вольфрама с кобальтовой связкой определяет баланс между твердостью и вязкостью. Дешевые аналоги часто используют крупное зерно, что приводит к выкрашиванию режущей кромки при прерывистом резании. В производстве EITFS применяются сплавы, обеспечивающие твердость до 93 HRA при сохранении ударной вязкости. Это особенно важно при обработке нержавеющих сталей (например, AISI 304, 316) и жаропрочных сплавов, где инструмент подвергается термическим циклам.
2. Сложность профиля и количество операций шлифовки
Стандартная концевая фреза с 4 канавками требует меньше машинного времени, чем специализированный инструмент с переменной шагом зубьев или сложной формой стружколома. Каждая дополнительная ось интерполяции на шлифовальном станке увеличивает время изготовления. Однако именно такая сложная геометрия позволяет повысить подачу на зуб ($f_z$) на 20–30%, что в итоге окупает первоначальные затраты на инструмент за счет сокращения времени обработки детали.
3. Нанокомпозитные покрытия (PVD/CVD)
В 2026 году стандарты покрытий ужесточились. Простого TiAlN уже недостаточно для высокоскоростной обработки. Современные решения включают многослойные структуры с добавлением кремния (Si) или углерода, которые повышают термостойкость до 1100°C. Например, черное покрытие, применяемое в линейке EITFS, снижает коэффициент трения, предотвращая налипание материала (адгезию), что критично для алюминиевых сплавов и титана. Желтое покрытие (TiN/TiCN) остается оптимальным для универсальной стали.
4. Логистика и таможенное оформление
При работе с зарубежными поставщиками необходимо учитывать не только EXW-цену, но и расходы на доставку и сертификацию. Наличие у производителя опыта работы с российскими стандартами (ГОСТ, ТР ТС) и готовность предоставить полный пакет документов (EAC-сертификаты, паспорта качества) исключает риски задержек на таможне. Прямые поставки от завода-изготовителя позволяют минимизировать наценку посредников, которая традиционно составляет 40–60%.
Инженерный совет: При запросе коммерческого предложения всегда указывайте обрабатываемый материал и режимы резания. Это позволит производителю предложить оптимальный тип покрытия и геометрию, избегая ситуации «переплаты за избыточные характеристики».
Реальные сроки производства: мифы и реальность 2026 года
Вопрос «сколько ждать?» является вторым по важности после цены. В индустрии существует устойчивый миф, что изготовление нестандартного инструмента занимает месяцы. Благодаря внедрению высокопроизводительных ЧПУ-центров из Германии и Швейцарии, этот стереотип устарел.
| Тип инструмента | Сложность геометрии | Стандартный срок (дни) | Срок для срочных заказов (дни) |
|---|---|---|---|
| Концевая фреза (2-4 зуба) | Низкая (стандартный профиль) | 14–18 | 7–10 |
| Фреза с внутренним охлаждением | Средняя (сверление каналов) | 21–25 | 12–15 |
| Специальный профиль (радиусные, угловые) | Высокая (5-осевая шлифовка) | 25–35 | 15–20 |
| Сверла глубокого сверления (8D и более) | Высокая (точность биения < 0.02 мм) | 30–40 | Не рекомендуется |
Сроки указаны с момента утверждения технического чертежа. Важно понимать, что этап проектирования может занять от 2 до 5 дней, если требуется разработка новой геометрии стружколома. Компания EITFS Инструменты использует собственную базу данных режимов резания, что ускоряет процесс согласования технических параметров. Если у вас есть готовый чертеж или образец изношенного инструмента, процесс запуска в производство начинается немедленно.
Логистическое плечо из Китая в Россию сегодня оптимизировано. Использование железнодорожных маршрутов и мультимодальных перевозок позволяет доставить партию инструмента за 15–20 дней после отгрузки с завода. Таким образом, общий цикл «заказ-получение» составляет в среднем 35–45 дней, что сопоставимо со сроками поставки европейских аналогов в текущих условиях санкционных ограничений.
Технические вызовы и инженерные ошибки при заказе
Опыт показывает, что до 40% проблем при внедрении нового инструмента связаны не с качеством самого изделия, а с ошибками в спецификации. Рассмотрим типичный кейс из нашей практики.
Кейс: Разрушение фрезы при обработке закаленной стали HRC 55.
Клиент обратился с жалобой на быстрый излом фрезы диаметром 10 мм. При анализе выяснилось, что стандартная фреза с равномерным шагом зубьев использовалась на станке с люфтом в шпинделе. Вибрации приводили к неравномерной нагрузке на кромку. Решение от инженеров EITFS заключалось не просто в замене сплава на более вязкий, а в изменении геометрии: была применена фреза с переменным шагом зубьев и увеличенным углом наклона спирали (45° вместо стандартных 30°). Это позволило компенсировать вибрации и увеличить стойкость инструмента в 3.5 раза.
Частая ошибка: Игнорирование типа хвостовика. Для высокоточных работ (допуск H6-H7) использование цилиндрического хвостовика с плоским лыском часто недостаточно. Рекомендуем переход на хвостики Weldon или гидравлические оправки, если станочный парк позволяет. EITFS производит фрезы с хвостовиками любых стандартов (DIN, ISO, JIS), включая усиленные варианты для тяжелых черновых работ.
Еще один важный аспект — внутреннее охлаждение. Для сверл и фрез диаметром от 3 мм наличие каналов подачи СОЖ критически важно при глубине обработки более 3xD. Это обеспечивает вымывание стружки из зоны резания и снижение температуры. Наши тесты показывают, что сверла с внутренним охлаждением EITFS демонстрируют на 30% более высокую стойкость по сравнению с аналогами без охлаждения при сверлении нержавеющей стали, достигая ресурса до 8000 отверстий.
Почему выбирают ООО Чанчжоу EITFS Инструменты
На рынке множество предложений, но далеко не все производители обладают полным циклом контроля качества. EITFS Инструменты позиционирует себя не просто как завод, а как технологический партнер. Расположенное в городе Чанчжоу, предприятие объединяет инженерную экспертизу и современные производственные мощности, что позволяет закрывать потребности самых требовательных заказчиков.
Ключевым преимуществом является парк оборудования. Использование шлифовальных станков с ЧПУ от ведущих производителей Германии, США и Швейцарии гарантирует геометрическую точность на уровне мировых брендов. Многоуровневая система контроля качества, от входного контроля сырья до финальной проверки на проекторах и твердомерах, исключает попадание брака к клиенту. Подтверждением высокого уровня служит опыт OEM-производства для таких гигантов, как OSG. Если международный бренд доверяет нам производство своих линеек, значит, наши процессы соответствуют строжайшим глобальным стандартам.
Ассортимент компании покрывает широкий спектр задач:
- Для деревообработки и пластика: Однозубые фрезы и полированные модели, предотвращающие налипание смолы.
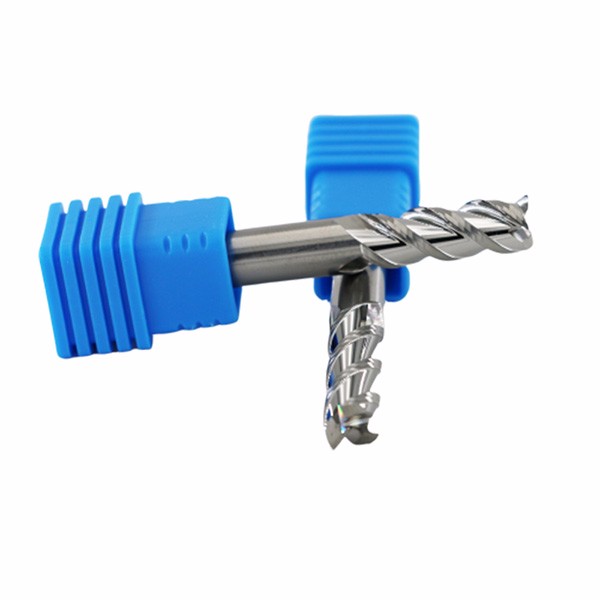
- Для металлов: Квадратные концевые фрезы с 2–4 канавками, оптимизированные для стали, чугуна и алюминия.
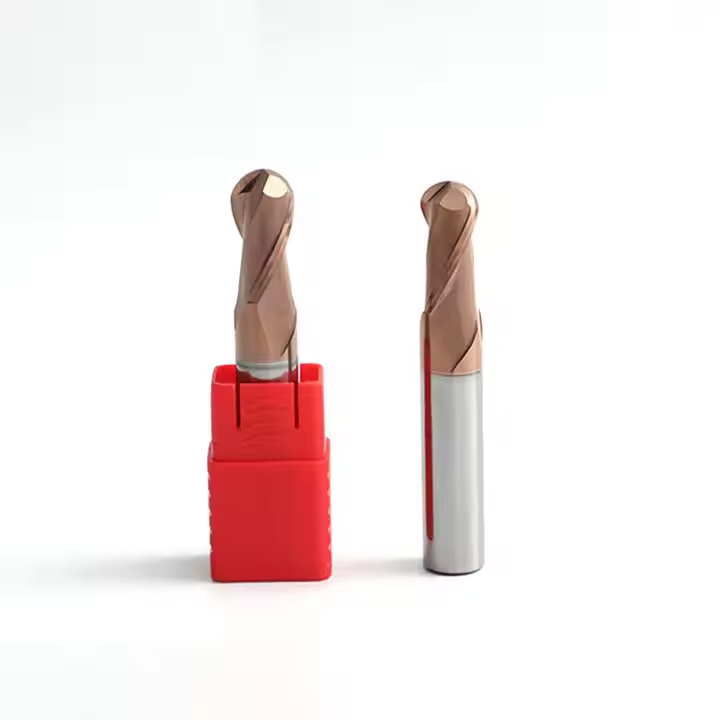
- Для пресс-форм и сложных поверхностей: Сферические и шарообразные фрезы, а также угловые радиусные инструменты для закаленных сталей.
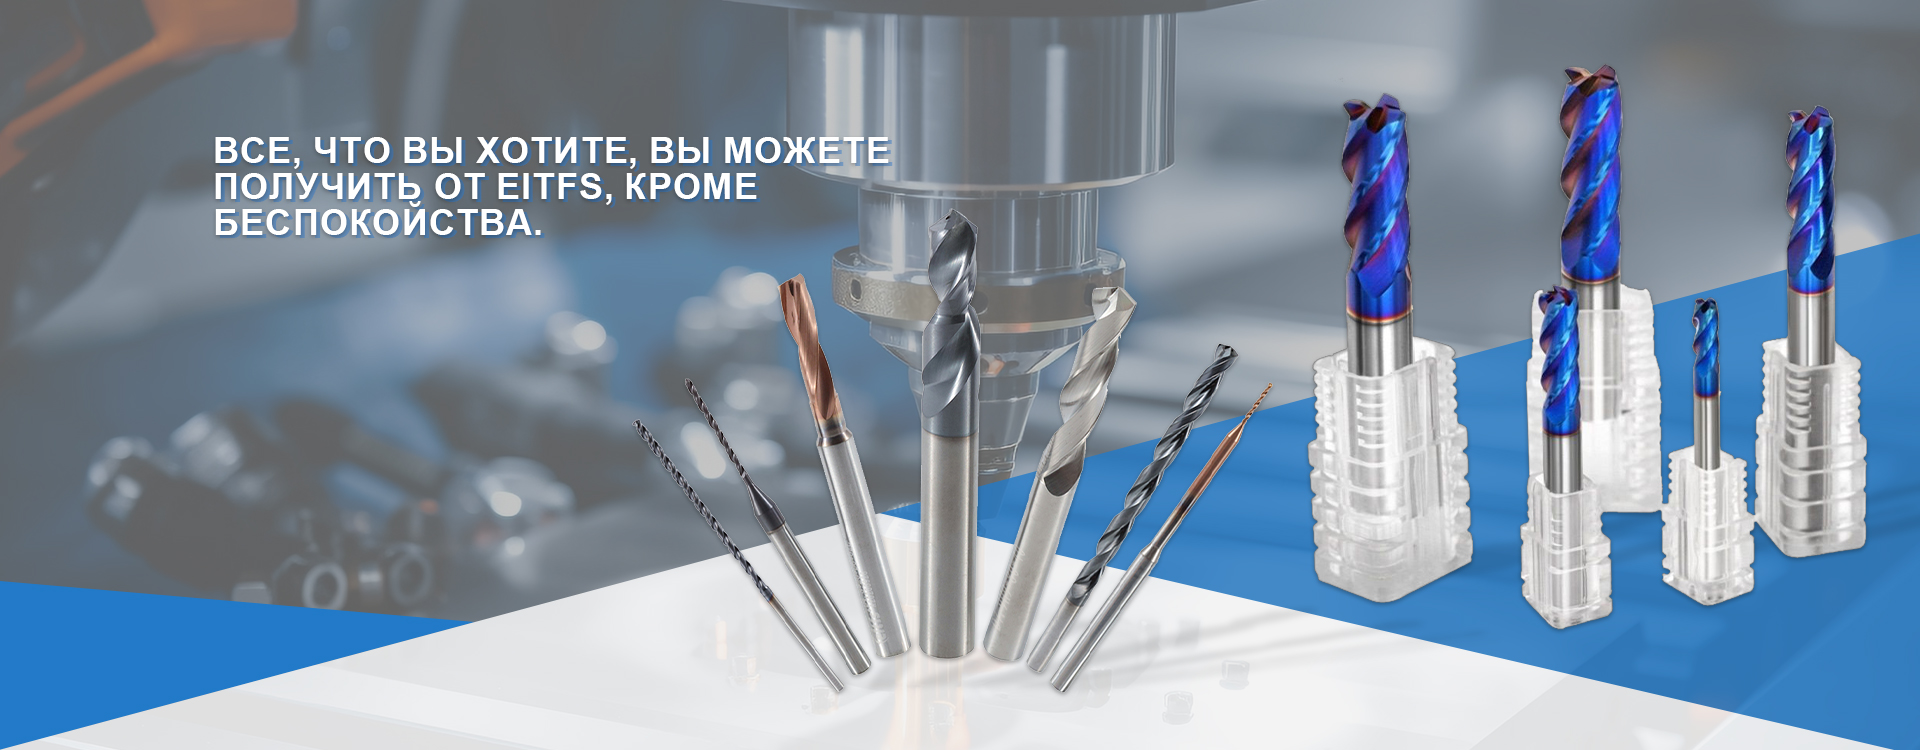
- Сверление: Твердосплавные сверла с удлинением 3D, 5D и 8D, включая модели с внутренним охлаждением и защитными покрытиями.
Мы не просто продаем инструмент. Мы предлагаем адаптацию под ваши задачи. Наша команда НИОКР готова разработать индивидуальное решение, будь то изменение угла наклона канавок для улучшения эвакуации стружки или подбор специального покрытия для экзотических сплавов. Сервисная политика строится на оперативной обратной связи: мы предоставляем образцы для тестирования, помогаем с настройкой режимов резания и анализируем результаты пробной партии.
Как оформить заказ и минимизировать риски
Процесс сотрудничества с EITFS Инструменты прозрачен и ориентирован на долгосрочное партнерство. Чтобы получить точный расчет сроков и стоимости, рекомендуем следовать следующему алгоритму:
- Подготовка технического задания. Предоставьте чертеж инструмента (в формате PDF, DXF или STEP) или образец. Укажите материал обработки, твердость (HRC), тип станка (обрабатывающий центр, токарный автомат) и желаемые режимы резания, если они известны.
- Инженерная консультация. Наши специалисты проанализируют задачу. Если стандартное решение не подходит, мы предложим модификацию геометрии или покрытия. На этом этапе мы можем предупредить о потенциальных проблемах, например, о недостаточной жесткости станка для выбранного вылета инструмента.
- Коммерческое предложение и образцы. Вы получаете детальный расчет стоимости и сроков. Для новых клиентов доступна программа тестирования: мы отправляем опытные образцы для проверки на вашем производстве. Это позволяет оценить реальную стойкость и качество поверхности до размещения крупного заказа.
- Производство и контроль. После согласования запускается производственный цикл. На каждом этапе проводится инструментальный контроль. Вы можете запросить отчет о качестве (Inspection Report) с данными измерений геометрии.
- Доставка и поддержка. Готовая продукция упаковывается в защитные тубы для исключения повреждений при транспортировке. Мы сопровождаем поставку всеми необходимыми документами для таможенной очистки и предоставляем техническую поддержку при наладке.
Важно отметить, что минимальный объем заказа (MOQ) для нестандартных инструментов обычно составляет от 5 до 10 штук, в зависимости от сложности. Для стандартных позиций возможно предоставление небольших партий для тестов. Гибкость в условиях поставки позволяет нам работать как с крупными холдингами, так с небольшими инструментальными цехами.
Заключение: инвестиция в эффективность
Изготовление фрезы на заказ в 2026 году — это не просто покупка расходного материала, а инвестиция в стабильность производственного процесса. Правильно подобранный инструмент способен снизить себестоимость детали за счет уменьшения времени цикла, сокращения количества бракованных изделий и увеличения межоперационного времени станка.
Выбирая партнера, такого как ООО Чанчжоу EITFS Инструменты, вы получаете доступ к технологиям мирового уровня, проверенным опытом сотрудничества с лидерами отрасли, и гибкому сервису, адаптированному под реалии российского рынка. Мы не обещаем невозможного, мы гарантируем предсказуемое качество и соблюдение договоренностей.
Готовы оптимизировать ваши затраты на инструмент и повысить производительность?
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нашим инженером для бесплатной консультации по выбору геометрии.