Как выбрать сверло для деревообработки: полное руководство 2026
2026-09-29
Ключевые критерии выбора: от геометрии до сплава
Главное за 30 секунд:
- Геометрия решает всё: Для мягкой древесины (сосна, ель) требуются острые углы заточки и широкие канавки для отвода стружки, тогда как для твёрдых пород (дуб, бук) необходим усиленный сердечник и отрицательный передний угол во избежание сколов.
- Материал инструмента: В 2026 году стандартом для серийного производства является монолитный твердый сплав (HM) с нано-структурированным покрытием. Быстрорежущая сталь (HSS) остаётся актуальной только для единичных работ или ручного инструмента.
- Экономика процесса: Правильный подбор сверла увеличивает ресурс инструмента на 40–60% и снижает риск брака заготовки. Инвестиции в качественный инструмент окупаются за счёт сокращения времени на переналадку станка.
Выбор сверла для деревообработки часто воспринимается как тривиальная задача, однако в условиях современного высокоскоростного производства ошибка в спецификации приводит к существенным финансовым потерям. Неправильная геометрия вызывает вырывы волокон, перегрев зоны резания и, как следствие, необходимость вторичной шлифовки детали. В нашей инженерной практике мы неоднократно сталкивались с ситуациями, когда экономия 15–20% на стоимости инструмента приводила к увеличению цикла обработки на 35% из-за необходимости снижения подач и частой замены изношенных свёрл.
В 2026 году рынок требует не просто «сверления отверстия», а гарантированного качества кромки и стабильности размеров. При выборе инструмента необходимо учитывать три фундаментальных параметра: тип обрабатываемого материала (плотность, наличие смол), режимы резания (обороты шпинделя, подача) и требуемую точность отверстия (допуски по ГОСТ или ISO). Ниже мы подробно разберём каждый аспект, опираясь на технические стандарты и реальный производственный опыт.
Анализ материала заготовки: почему универсальные решения не работают
Древесина — это анизотропный материал, свойства которого меняются в зависимости от направления волокон. Сверло, идеально работающее поперёк волокон сосны, может разрушить кромку при обработке дуба вдоль волокон. Ключевым фактором здесь является угол наклона спиральной канавки (helix angle).
Для мягких пород древесины и плитных материалов (МДФ, ДСП, OSB) оптимальным является угол спирали 30°–40°. Такая геометрия обеспечивает агрессивный захват материала и быстрый вывод крупной стружки. Если угол будет слишком мал, стружка забьёт канавки, что приведёт к локальному перегреву и обугливанию краёв отверстия — дефекту, который невозможно устранить без браковки детали.
Для твёрдых лиственных пород (ясень, клён, экзотические породы) и многослойной фанеры требуется более осторожный подход. Здесь предпочтительны свёрла с углом спирали 15°–25%. Меньший угол увеличивает прочность сердечника сверла и снижает риск его излома при выходе из материала. Кроме того, для фанеры критически важна форма режущей кромки: она должна подрезать волокна верхнего слоя до входа основного тела сверла в материал, предотвращая вырывы (delamination).
Инженерный совет: При работе с ламинированными ДСП или шпонированными панелями всегда используйте свёрла со специальным подрезателем (spur cutters) или твердосплавные напайки, которые обеспечивают чистый рез декоративного слоя до начала основного сверления.
Материал режущей части: HSS против Твердого Сплава (HM)
В промышленном секторе выбор между быстрорежущей сталью (HSS) и твёрдым сплавом (Tungsten Carbide / HM) определяется объёмом партии и требованиями к точности. Свёрла из HSS обладают высокой вязкостью и устойчивостью к ударным нагрузкам, что делает их подходящими для ручных дрелей и нестабильных условий крепления заготовки. Однако их твёрдость ограничена, и при скоростях резания выше 80–100 м/мин они быстро теряют режущие свойства.
Твердосплавные свёрла, напротив, обеспечивают исключительную твёрдость и термостойкость. Они позволяют работать на скоростях до 300–400 м/мин и выше, что критически важно для современных обрабатывающих центров с ЧПУ. Главный недостаток монолитного карбида — хрупкость. Любое биение шпинделя или перекос заготовки может привести к мгновенному разрушению инструмента.
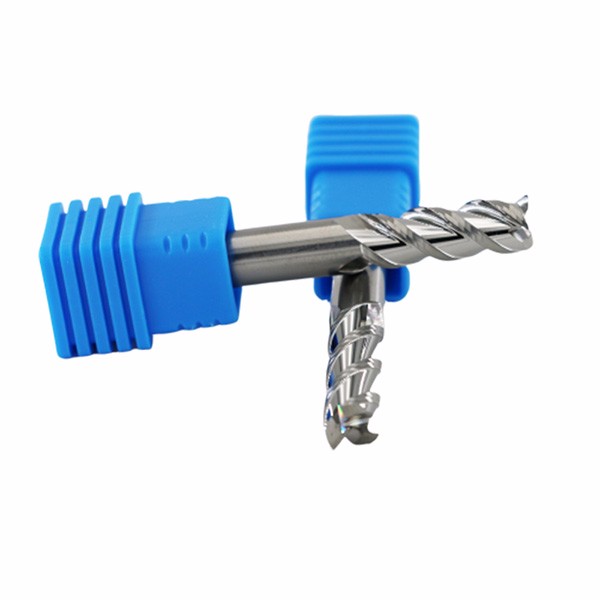
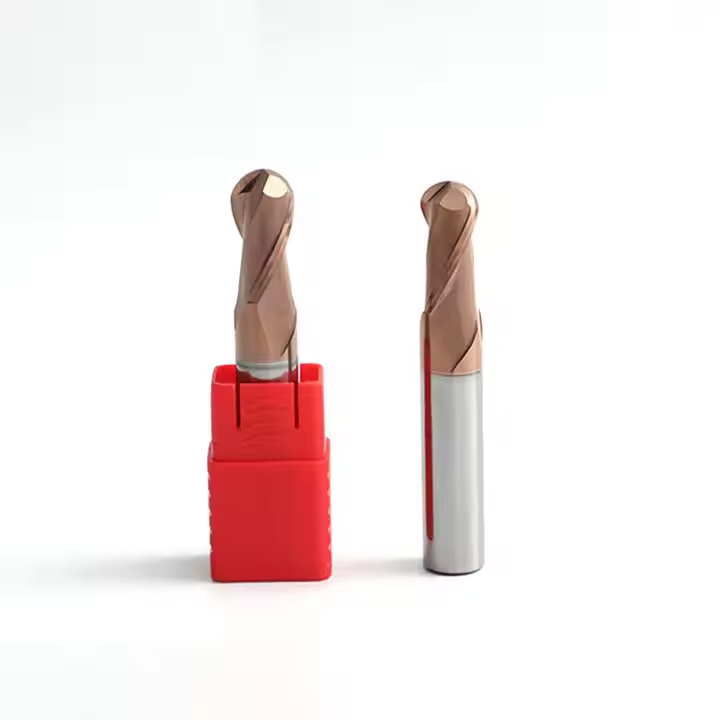
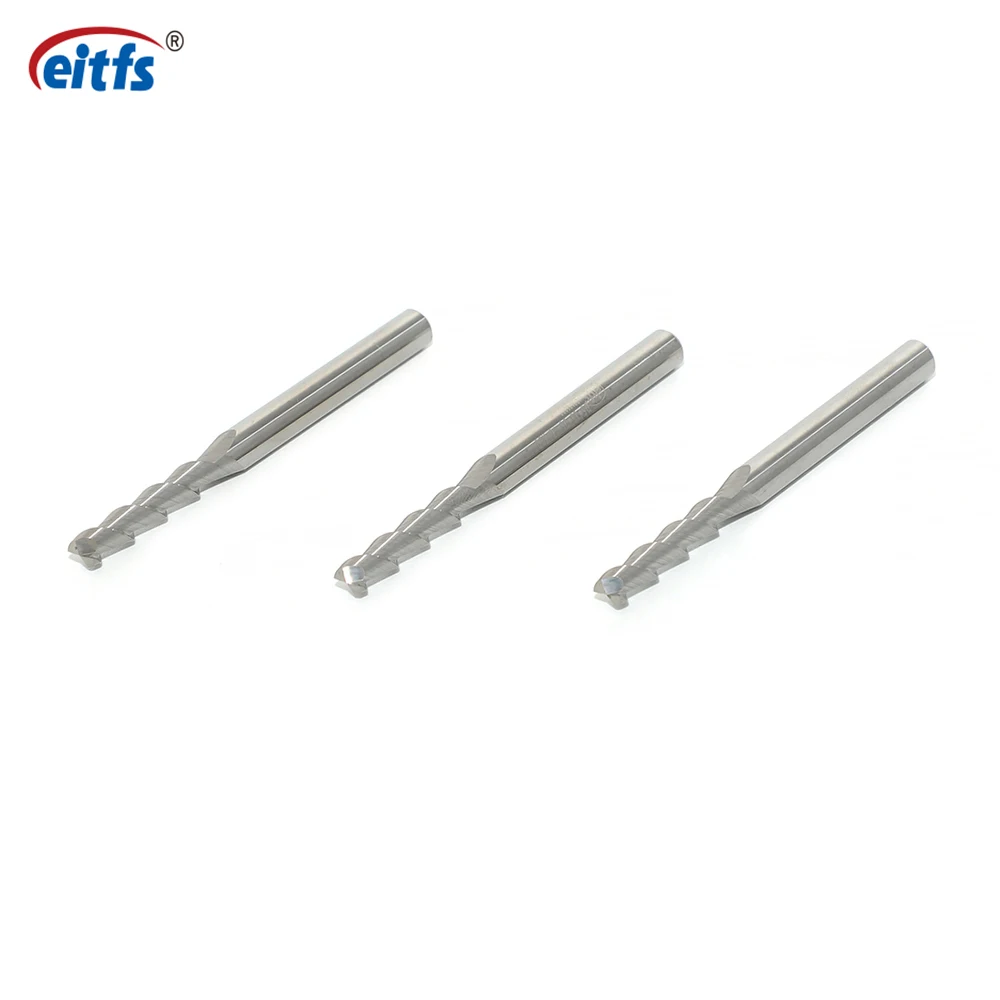
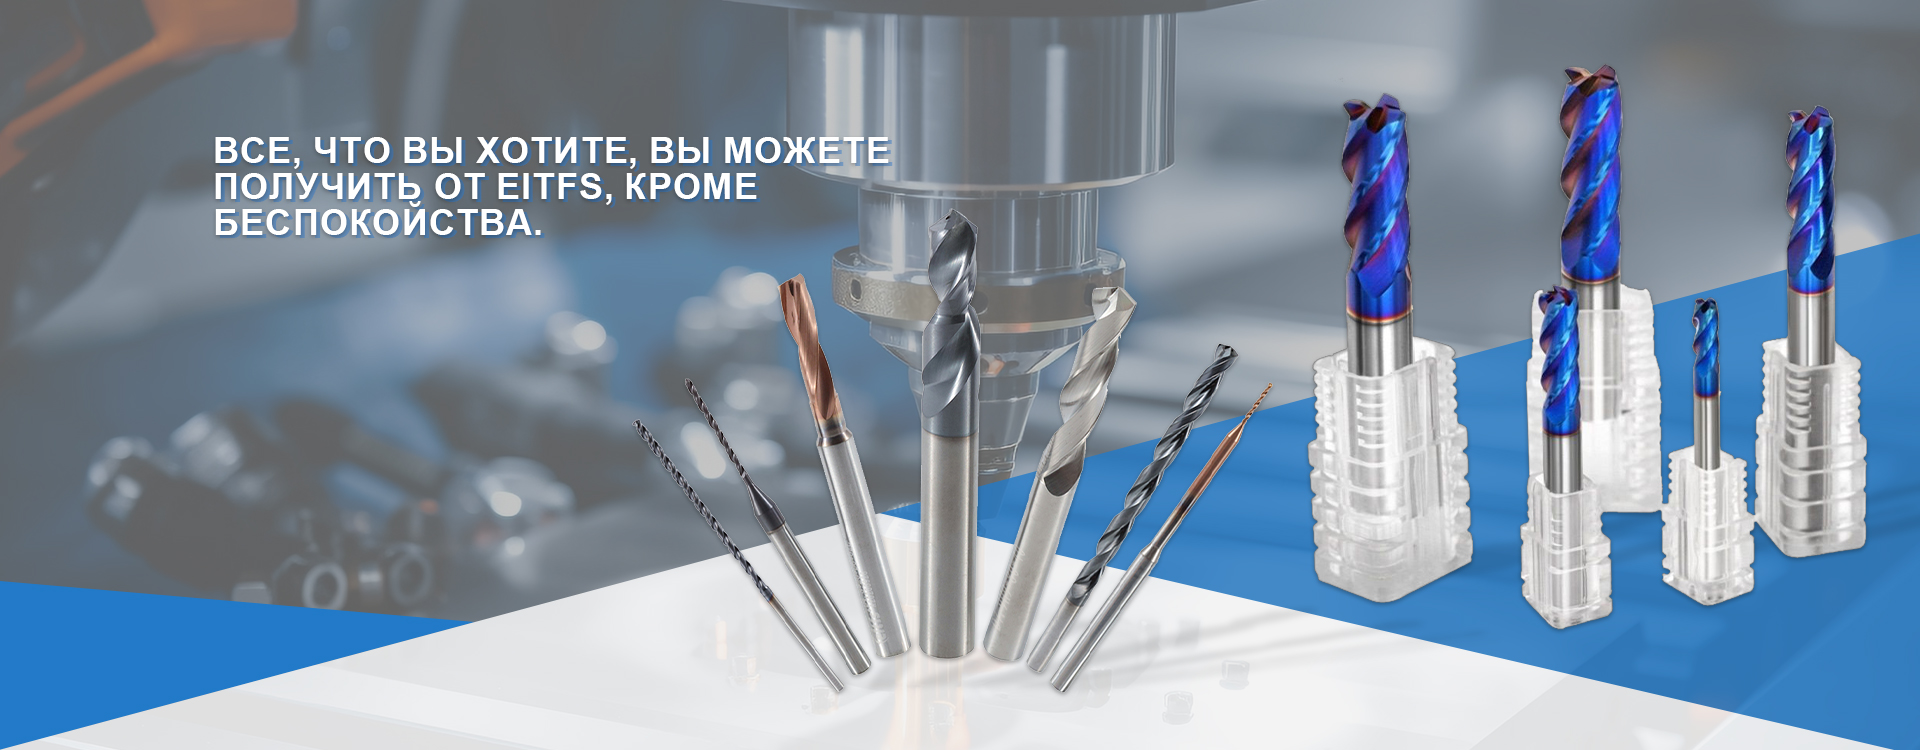
Именно здесь на первый план выходит качество производства и контроль геометрии. Например, специалисты ООО Чанчжоу EITFS Инструменты отмечают, что использование высокоточных шлифовальных станков с ЧПУ (производства Германии и Швейцарии) позволяет достигать допусков на биение хвостовика в пределах 0,01 мм. Это минимизирует риск поломки твердосплавного сверла даже при высоких нагрузках. В ассортименте компании представлены модели с удлинением 3D, 5D и 8D, что позволяет подбирать инструмент строго под глубину отверстия, избегая использования излишне длинных и, следовательно, менее жёстких свёрл там, где это не требуется.
Ещё одним важным аспектом является покрытие. Для деревообработки чаще всего применяют алмазоподобное углеродное покрытие (DLC) или нитрид титана (TiN). DLC снижает коэффициент трения, предотвращая налипание смолы на режущую кромку, что особенно актуально при обработке хвойных пород с высоким содержанием смолы.
Конструкция и геометрия: технические нюансы для инженеров
Помимо базовых параметров, существуют конструктивные особенности, которые напрямую влияют на производительность и качество отверстия. Рассмотрим ключевые элементы геометрии сверла, которые необходимо проверять перед закупкой.
Форма наконечника и центрирование
Стандартное коническое сверло имеет тенденцию к «уводу» при входе в материал, особенно если поверхность заготовки не идеально плоская. Для прецизионной деревообработки используются свёрла с крестообразной заточкой (split point) или специальным центрирующим остриём.
- Крестообразная заточка: Уменьшает осевое усилие подачи на 20–30%, облегчая вход инструмента в материал и снижая нагрузку на шпиндель станка.
- Центрирующее острие (brad point): Характерно для специальных столярных свёрл. Острый центр фиксирует положение отверстия, а боковые резцы (шпоры) подрезают волокна по окружности. Это идеальный выбор для видимых соединений, где требуется максимальная чистота кромки.
Важно отметить, что для сквозных отверстий в тонких листах фанеры или ДВП обычные спиральные свёрла могут вызывать значительные вырывы на выходе. В таких случаях рекомендуется использовать свёрла с двойной заточкой или применять технологические подкладки из отходов материала под заготовку.
Отвод стружки и охлаждение
Хотя деревообработка традиционно считается процессом «сухого» резания, при глубоком сверлении (глубина более 3 диаметров сверла) отвод стружки становится критической проблемой. Забитая стружка действует как абразив, ускоряя износ задней поверхности сверла, и как теплоизолятор, повышая температуру в зоне контакта.
Современные решения включают полированные канавки для улучшения скольжения стружки и, в некоторых высокотехнологичных случаях, внутреннее охлаждение. Хотя подача СОЖ в деревообработке ограничена из-за риска разбухания материала, использование воздушной продувки через каналы внутри сверла (если конструкция позволяет) эффективно выдувает пыль и стружку из глубоких отверстий.
В линейке продукции EITFS Tools присутствуют модели с оптимизированной формой канавок, разработанные с учётом специфики удаления древесной пыли. Как показывают тесты, такая геометрия позволяет увеличить скорость подачи на 15–20% без риска заклинивания инструмента, что напрямую влияет на общую эффективность производственной линии.
Типичные ошибки при выборе и эксплуатации
Даже самый качественный инструмент не справится с задачей, если он применяется с нарушением технологических норм. Ниже приведены наиболее распространённые ошибки, которые совершают закупщики и операторы станков.
- Игнорирование биения шпинделя. Твердосплавные свёрла крайне чувствительны к радиальному биению. Если биение превышает 0,02–0,03 мм, срок службы сверла сокращается в 3–4 раза. Перед установкой нового дорогостоящего инструмента необходимо проверить состояние цанги и шпинделя.
- Неверный выбор режимов резания. Часто операторы используют одни и те же обороты для свёрл разного диаметра. Это ошибка. Линейная скорость резания (Vc) должна оставаться постоянной. При уменьшении диаметра сверла обороты шпинделя должны пропорционально увеличиваться. Формула проста: $n = (Vc times 1000) / (pi times D)$. Пренебрежение этим правилом приводит либо к перегреву (слишком высокие обороты), либо к рваному отверстию и повышенному усилию подачи (слишком низкие обороты).
- Использование изношенного инструмента «до упора». Работа затупленным сверлом требует увеличения усилия подачи, что повышает риск поломки заготовки или самого инструмента. Рекомендуется внедрить регламент замены инструмента по количеству отверстий или машинному времени, основываясь на данных производителя. Например, подтверждённая стойкость некоторых моделей свёрл EITFS достигает высоких показателей, но этот ресурс реализуется только при соблюдении оптимальных режимов.
Важно: Никогда не пытайтесь исправить геометрию твердосплавного сверла на обычном заточном станке без алмазных кругов и специального оборудования. Это неизбежно приведёт к нарушению баланса и микротрещинам в структуре сплава.
Сравнительная таблица: Выбор сверла под задачу
Для упрощения процесса принятия решений мы подготовили сравнительную матрицу, которая поможет сопоставить тип задачи с рекомендуемым инструментом.
| Тип задачи / Материал | Рекомендуемый тип сверла | Материал инструмента | Ключевые особенности | Ожидаемая точность |
|---|---|---|---|---|
| Черновое сверление в массиве (сосна, ель) | Спиральное с углом 30–40° | HSS или Карбид (эконом) | Широкие канавки, агрессивная заточка | ISO h12–h13 |
| Чистовое сверление в твёрдых породах (дуб, бук) | Спиральное с углом 15–25° или Brad Point | Монолитный Карбид (HM) | Усиленный сердечник, полированная поверхность | ISO h9–h10 |
| Сквозные отверстия в ламинированном ДСП/МДФ | Сверло с подрезателями (Spur Cutter) | Карбид с DLC покрытием | Боковые резцы для предотвращения вырывов | Высокая чистота кромки |
| Глубокое сверление (L > 5D) | Длинное спиральное (5D–8D) | Монолитный Карбид (HM) | Внутренние каналы для воздуховода (опционально) | ISO h10–h11 |
| Сверление под конфирмат/фурнитуру | Ступенчатое или специальное мебельное | Карбид | Точное соблюдение диаметров ступеней | Высокая позиционная точность |
Почему надёжность поставщика важнее цены единицы товара
В B2B-секторе стоимость инструмента составляет лишь небольшую часть общих затрат на обработку. Гораздо более существенными являются расходы на простой оборудования, замену инструмента и исправление брака. Поэтому при выборе поставщика необходимо оценивать не только прайс-лист, но и техническую экспертизу компании.
Рынок наводнён продукцией неизвестного происхождения, где заявленные параметры часто не соответствуют реальным. Отсутствие стабильности качества от партии к партии — главная боль производственников. Сегодня сверло работает отлично, а завтра из новой коробки приходит инструмент с изменённой геометрией, который ломается на втором десятке отверстий.
Компания ООО Чанчжоу EITFS Инструменты решает эту проблему через строгий многоуровневый контроль качества. Производство осуществляется на оборудовании из Германии, США и Швейцарии, что гарантирует воспроизводимость характеристик. Каждая партия проходит проверку геометрии и твёрдости покрытия. Более того, компания имеет опыт OEM-производства для таких мировых брендов, как OSG, что является косвенным, но весомым подтверждением соответствия международным стандартам.
Ещё один важный аспект — возможность кастомизации. Стандартные каталоги не всегда закрывают специфические задачи. Инженерная команда EITFS способна адаптировать геометрию инструмента под конкретные условия заказчика: изменить угол заточки, подобрать специфическое покрытие или разработать сверло нестандартного размера. Такой подход позволяет оптимизировать процесс обработки и снизить себестоимость изделия.
Заключение и рекомендации по внедрению
Выбор сверла для деревообработки в 2026 году — это комплексная инженерная задача, требующая учёта множества факторов: от плотности древесины до динамики шпинделя станка. Переход на качественные твердосплавные инструменты с оптимизированной геометрией позволяет не просто улучшить качество отверстия, но и существенно повысить производительность труда.
Мы рекомендуем следующий алгоритм действий для главных технологов и руководителей закупок:
- Проведите аудит текущего инструмента: зафиксируйте причины брака и частоту замены свёрл.
- Определите ключевые материалы и режимы резания на ваших участках.
- Запросите образцы для тестирования у проверенных поставщиков, имеющих собственное производство и лабораторию контроля качества.
- Сравните не цену за штуку, а стоимость одного отверстия (Cost Per Hole), учитывая ресурс инструмента и время обработки.
Помните, что правильный инструмент — это инвестиция в стабильность вашего производства. Не рискуйте качеством своей продукции ради сомнительной экономии на расходных материалах.
Если вы ищете надёжного партнёра, способного обеспечить стабильные поставки высокоточного твердосплавного инструмента и предложить техническую поддержку в подборе режимов резания, рассмотрите возможности сотрудничества с профессиональными производителями.
Готовы оптимизировать ваши производственные процессы?
Запросите коммерческое предложение и технический паспорт