Концевая фреза для алюминия: секреты эффективного использования
2026-10-04
- Физика процесса: почему алюминий «убивает» стандартные фрезы
- Выбор геометрии и покрытий: технический разбор
- Режимы резания: расчет скорости и подачи
- Типичные проблемы и методы их устранения
- Экономическая эффективность: кейс внедрения
- Как выбрать надежного поставщика: чек-лист для закупщика
- Заключение
Главное за 30 секунд
- Геометрия решает: Для алюминия критичны увеличенные передние углы (до 15–20°) и полированная поверхность канавок для предотвращения налипания стружки (адгезии).
- Охлаждение — не опция, а необходимость: Использование эмульсии или СОЖ под давлением увеличивает стойкость инструмента на 40-60% и предотвращает образование наростов на режущей кромке.
- Режимы резания: Высокие обороты (Vc до 800-1200 м/мин) в сочетании с умеренной подачей обеспечивают чистоту поверхности Ra 1.6 и ниже без последующей доработки.
Обработка алюминиевых сплавов, таких как Д16Т (D16T), АМг (AMg) или серий 6061 и 7075, часто воспринимается инженерами как «легкая задача». Действительно, алюминий обладает низкой твердостью по Бринеллю. Однако эта мягкость обманчива. Главная проблема при фрезеровании алюминия — не износ инструмента в классическом понимании, а вязкость материала, приводящая к налипанию стружки на режущую кромку. Это явление, известное как адгезия или «наклеп», приводит к мгновенному ухудшению качества поверхности, изменению геометрических размеров детали и, в худшем случае, к поломке дорогостоящей концевой фрезы.
В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия теряли до 15% производственного времени из-за частых замен инструмента и очистки шпинделя от спрессованной алюминиевой стружки. Эффективное использование концевой фрезы для алюминия требует глубокого понимания металлургии процесса, правильного выбора геометрии инструмента и строгого соблюдения режимов резания. В этом руководстве мы разберем технические нюансы, которые превращают рутинную операцию в высокорентабельный процесс.
Физика процесса: почему алюминий «убивает» стандартные фрезы
Стандартные концевые фрезы, предназначенные для стали или чугуна, имеют геометрию, оптимизированную для образования ломкой стружки. При контакте с вязким алюминием такая геометрия работает против оператора. Стружка не откалывается, а деформируется, нагревается и приваривается к микрошероховатостям на поверхности твердосплава.
Ключевым фактором здесь является угол наклона винтовой канавки и форма передней поверхности. Если угол слишком мал, стружка не может свободно эвакуироваться из зоны резания. Возникает эффект «пробки», давление внутри паза растет, температура локально повышается до 400-500°C, и алюминий начинает диффундировать в покрытие инструмента. Результат — задир поверхности детали и выкрашивание режущей кромки.
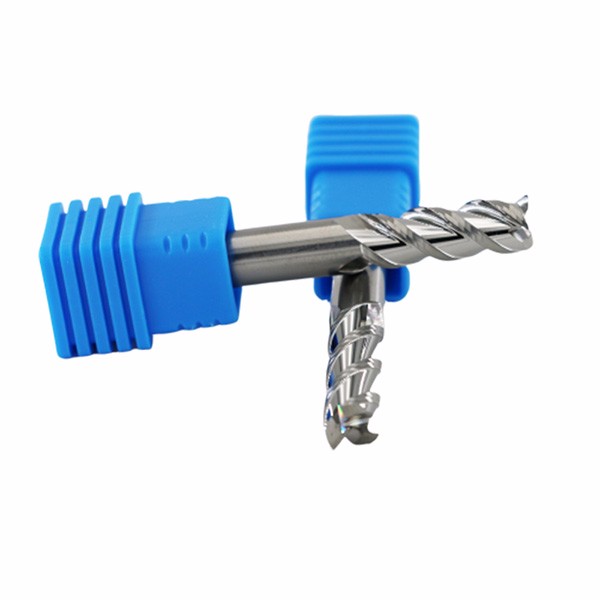
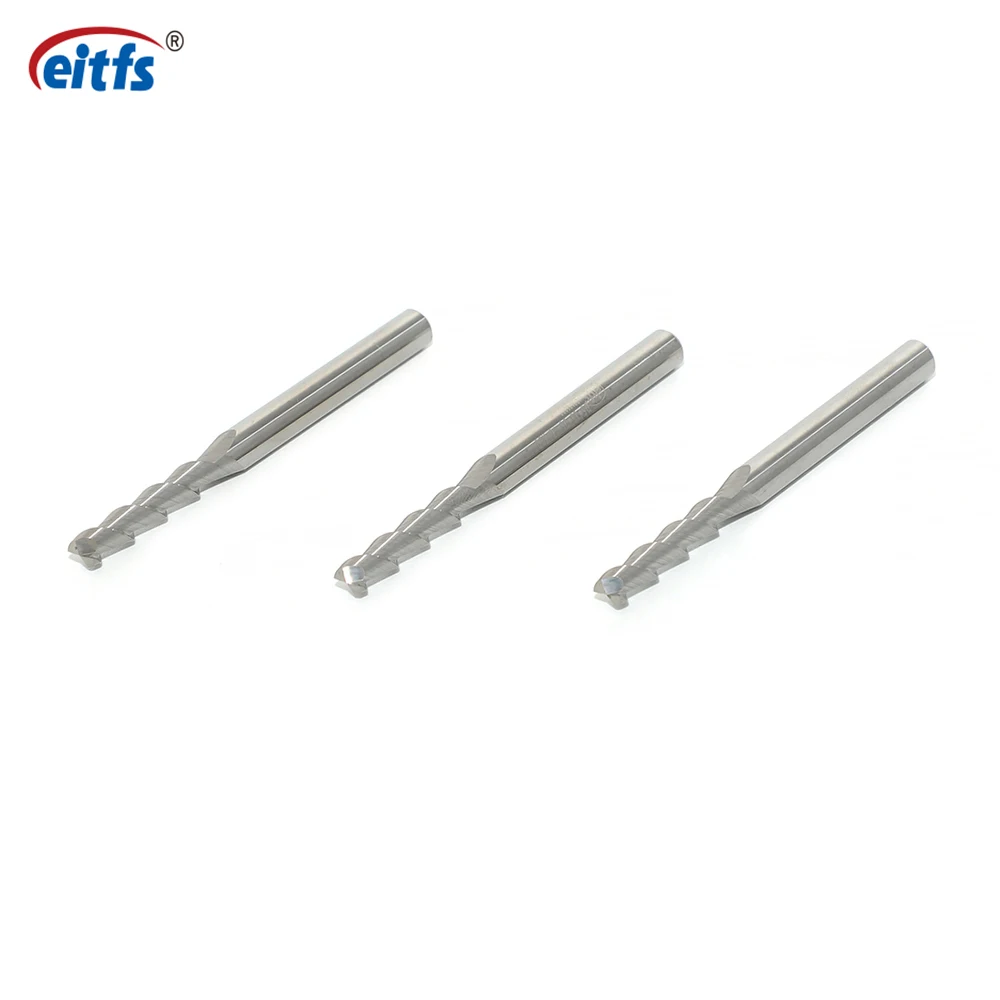
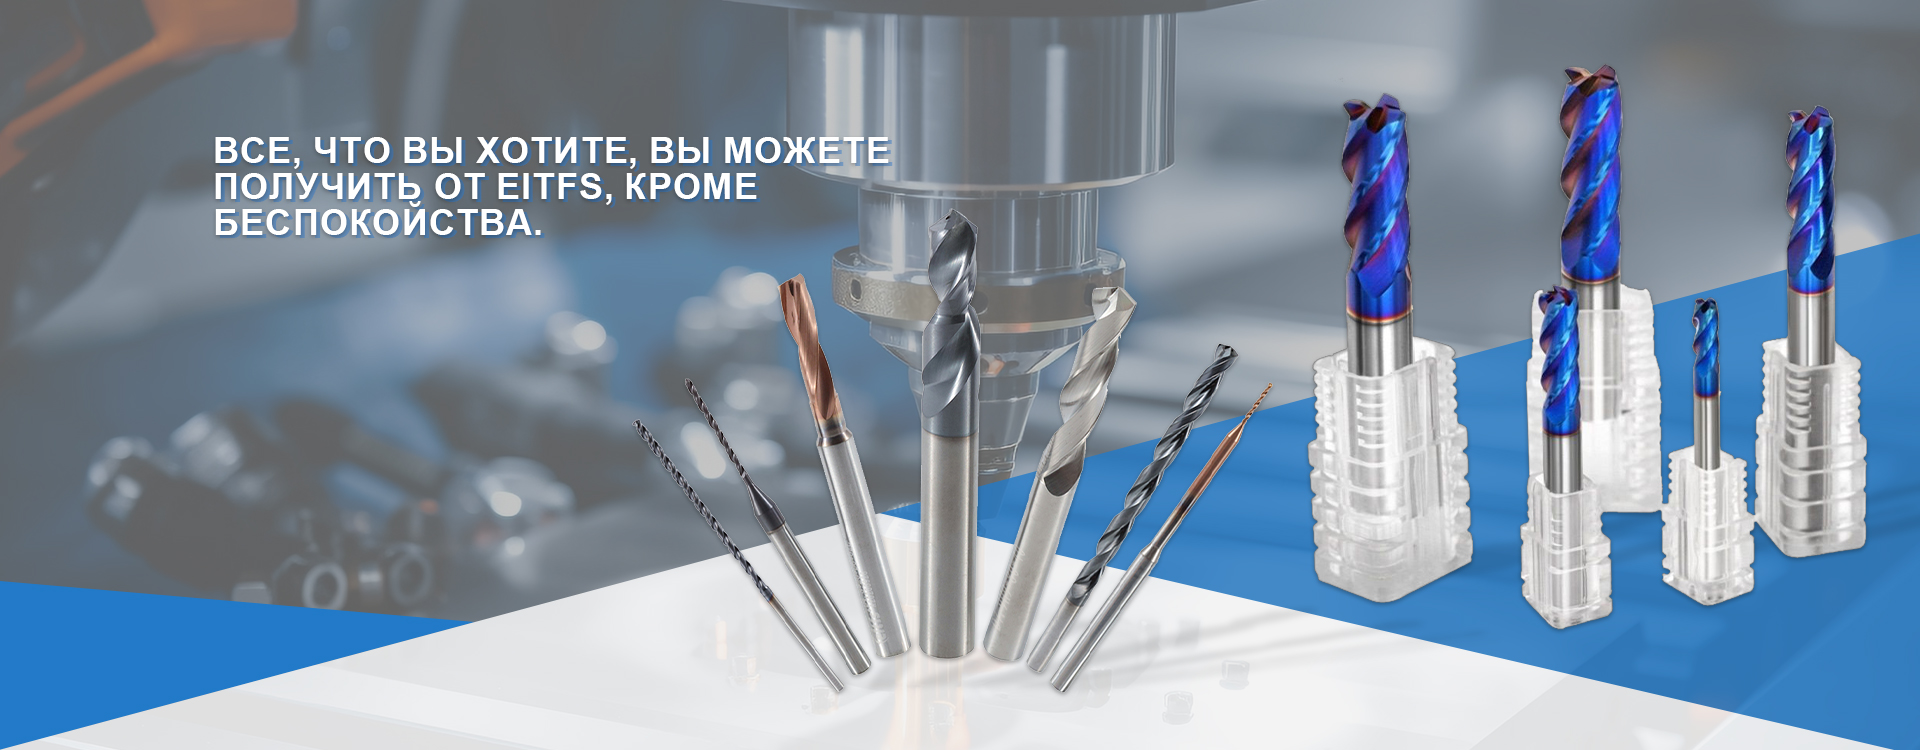
Для решения этой задачи требуются специализированные инструменты. Например, в ассортименте твердосплавных режущих инструментов EITFS представлены модели с особой геометрией заточки, разработанной специально для цветных металлов. Такие фрезы имеют увеличенный объем стружечной канавки и зеркальную полировку, что минимизирует коэффициент трения. Инженеры компании используют опыт OEM-производства для мировых брендов, чтобы обеспечить геометрию, которая гарантированно отводит стружку даже при глубоком фрезеровании пазов.
Инженерный совет: Никогда не используйте фрезы по стали для черновой обработки алюминия на высоких подачах. Разница в энергозатратах на резание и характере стружкообразования фундаментальна.
Выбор геометрии и покрытий: технический разбор
При закупке инструмента для алюминиевых сплавов необходимо обращать внимание на три критических параметра: количество зубьев, угол спирали и тип покрытия. Ошибка в любом из этих пунктов сведет на нет преимущества даже самого современного станка с ЧПУ.
Количество зубьев (Z): баланс между подачей и отводом стружки
Для алюминия золотым стандартом являются одно-, двух- или трехзаходные фрезы. Четырехзаходные модели допустимы только при чистовой обработке на малых глубинах.
- Z=1 (Однозаходные): Идеальны для глубокого фрезерования пазов и карманов. Огромное пространство для стружки исключает риск заклинивания. Позволяют работать с большими подачами на зуб (fz).
- Z=2-3 (Двух- и трехзаходные): Универсальный выбор для контурной обработки и фрезерования плоскостей. Обеспечивают лучший баланс между скоростью съема материала (MRR) и качеством поверхности.
Использование многозаходных фрез (Z=4 и более) для алюминия оправдано лишь в случаях, когда требуется исключительно высокая чистота поверхности при минимальной глубине резания (ap < 0.5 мм). В противном случае, забивание канавок неизбежно.
Угол спирали и передний угол
Рекомендуемый угол спирали для алюминия составляет 45°. Такой крутой угол обеспечивает агрессивное врезание в материал и быстрый выброс стружки вверх, away from the cut. Передний угол (rake angle) должен быть положительным, обычно в диапазоне +10°…+15°. Это снижает усилие резания и предотвращает наклеп материала.
Покрытия: нужны ли они?
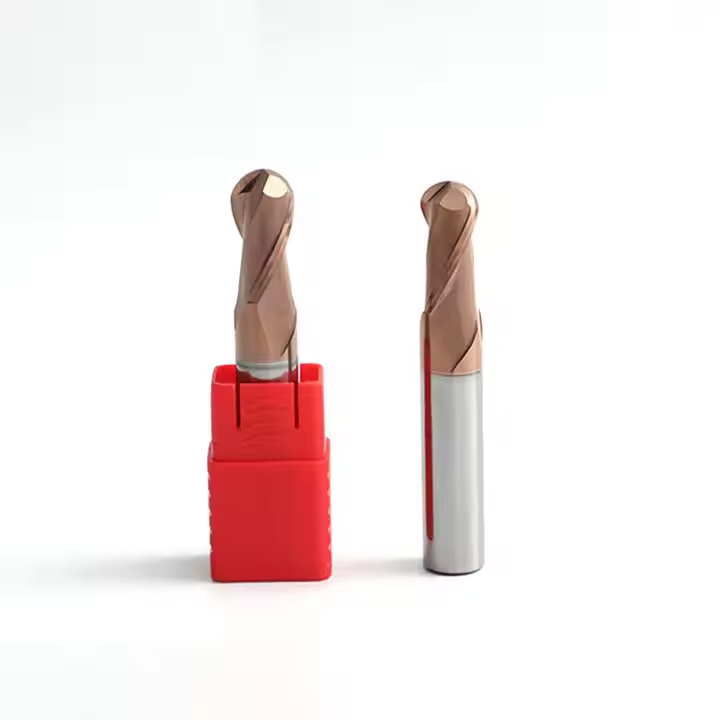
Существует распространенное заблуждение, что для алюминия обязательно нужно алмазное покрытие (DLC) или нитрид титана (TiN). На практике, для большинства задач оптимальным решением является непокрытый твердый сплав с высококачественной полировкой. Покрытие может увеличивать толщину режущей кромки и снижать её остроту, что критично для вязких материалов. Однако, если речь идет о высокоскоростной обработке (HSM) сплавов с высоким содержанием кремния (силумины, например, АК12), абразивный износ становится главной проблемой. В таких случаях DLC-покрытие продлевает жизнь инструмента в 3-5 раз.
Специалисты ООО Чанчжоу EITFS Инструменты отмечают, что их линейка фрез для цветных металлов проходит финишную полировку до состояния зеркала. Это технологическое решение позволяет достичь того же эффекта снижения трения, что и дорогие покрытия, но без увеличения стоимости инструмента. Контроль качества на этапах шлифовки на оборудовании из Германии и Швейцарии гарантирует, что каждая канавка имеет идентичную гладкость, что критично для вибрационной стабильности.
| Параметр | Рекомендация для Al | Почему это важно |
|---|---|---|
| Количество зубьев | 1, 2 или 3 | Максимальный объем для эвакуации стружки |
| Угол спирали | 45° (допустимо 35°) | Агрессивный выброс стружки, снижение нагрузки |
| Передний угол | +10° … +15° | Острая кромка, легкое врезание |
| Покрытие | Полированный сплав или DLC | Снижение адгезии, защита от абразива (для силуминов) |
| Сердечник | Усиленный | Компенсация глубоких канавок для прочности |
Режимы резания: расчет скорости и подачи
Правильный выбор режимов резания — это 50% успеха. Алюминий позволяет работать на высоких скоростях, но требует осторожности с подачей. Основная формула для расчета частоты вращения шпинделя (n):
n = (Vc * 1000) / (π * D)
Где Vc — скорость резания (м/мин), D — диаметр фрезы (мм).
Для твердосплавных фрез по алюминию скорость резания Vc может достигать 600–1200 м/мин в зависимости от мощности станка и жесткости закрепления. Однако, ставить максимальные значения сразу опасно.
Подача на зуб (fz)
Это самый важный параметр, который часто игнорируют. Для алюминия fz должна быть достаточно большой, чтобы фреза «срезала» материал, а не «гладила» его. Если подача слишком мала, возникает трение, нагрев и наклеп. Рекомендуемые значения:
- Черновая обработка: fz = 0.05 – 0.15 мм/зуб.
- Чистовая обработка: fz = 0.02 – 0.05 мм/зуб.
Важно помнить про охлаждение. Сухая обработка алюминия допустима только с использованием сжатого воздуха для удаления стружки. Однако, применение водорастворимой СОЖ (эмульсии) значительно повышает ресурс инструмента и качество поверхности. СОЖ смывает мелкую стружку и охлаждает зону контакта.
Частая ошибка: Использование масляных СОЖ без добавок, предназначенных specifically для цветных металлов. Это может привести к химической коррозии детали после обработки. Всегда проверяйте совместимость СОЖ с алюминиевыми сплавами.
Типичные проблемы и методы их устранения
Даже при использовании качественных фрез, таких как продукция EITFS Tools, операторы могут столкнуться с проблемами. Рассмотрим основные сценарии отказов и способы их диагностики.
1. Наллипание алюминия (Adhesion)
Симптомы: На режущей кромке виден нарост металла, поверхность детали становится матовой и шероховатой, появляются царапины.
Причины: Недостаточная скорость резания, отсутствие СОЖ, изношенная или неподходящая геометрия фрезы.
Решение: Увеличить скорость резания (Vc), проверить подачу СОЖ (увеличить давление), использовать фрезу с полированными канавками. В крайнем случае — применить фрезу с DLC-покрытием.
2. Вибрация и биение (Chatter)
Симптомы: Характерный визг при резании, волнистая поверхность на стенках паза.
Причины: Недостаточная жесткость закрепления детали, слишком длинный вылет фрезы, износ шпинделя станка.
Решение: Максимально сократить вылет инструмента из цанги. Использовать цанги повышенной точности (например, гидропластовые или термоусадочные). Проверить состояние подшипников шпинделя. Для глубоких пазов использовать фрезы с переменным шагом зубьев (variable helix), которые гасят вибрации.
3. Поломка режущей кромки (Chipping)
Симптомы: Сколы на кромке, неровный рез.
Причины: Механический удар (например, попадание на твердую включение в литье), слишком высокая подача на вход в материал.
Решение: Использовать стратегию входа в материал по дуге (ramp-in), а не прямо вниз. Проверить однородность заготовки. Для литья под давлением использовать фрезы с более вязким твердым сплавом.
Экономическая эффективность: кейс внедрения
Рассмотрим реальный пример из практики сотрудничества с производителем автомобильных компонентов. Задача заключалась в фрезеровании корпусных деталей из сплава АК6 (Al-Si-Mg) с высокой производительностью. Ранее использовались фрезы европейского бренда премиум-сегмента. Средняя стойкость одной фрезы диаметром 10 мм составляла 45 минут чистого резания, после чего инструмент требовал замены из-за падения качества поверхности.
Было предложено тестирование твердосплавных фрез производства EITFS с оптимизированной геометрией для алюминия и внутренним каналом для подачи СОЖ (если применимо) или специальной полировкой. Результаты испытаний показали следующее:
- Стойкость инструмента увеличилась до 62 минут (+37%).
- Скорость подачи была увеличена на 15% благодаря лучшей эвакуации стружки.
- Стоимость одного инструмента оказалась на 40% ниже аналога, при сопоставимом, а в данном случае и превосходящем качестве.
Этот кейс демонстрирует, что правильный подбор инструмента, основанный на инженерном анализе, а не только на бренде, позволяет существенно снизить себестоимость обработки. Компания EITFS, имея опыт OEM-производства для таких гигантов, как OSG, применяет те же стандарты контроля качества (геометрическая точность, твердость сплава, балансировка) для своих собственных продуктов, обеспечивая предсказуемый результат.
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок режущего инструмента перенасыщен предложениями. Как отличить качественный продукт от дешевого контрафакта? При выборе поставщика концевых фрез для алюминия обратите внимание на следующие пункты:
- Наличие собственного производства и R&D: Поставщик должен иметь возможность адаптировать геометрию под ваши задачи. Заводы, использующие станки Walter, Agathon или Rollomatic, гарантируют точность изготовления.
- Прозрачность сырья: Качественный микрозернистый твердый сплав (например, Grades с содержанием кобальта 6-10%) — основа долговечности. Требуйте сертификаты на материал.
- Контроль качества: Наличие лаборатории с оптическими измерительными системами для проверки геометрии каждого батча. Компания EITFS проводит многоуровневый контроль: от входного сырья до финальной проверки режущих свойств.
- Техническая поддержка: Поставщик должен предоставлять таблицы режимов резания и консультации технологов, а не просто отгружать коробки.
- Логистика и склад: Возможность быстрого пополнения запасов. Для российских предприятий важна наличие склада в РФ или отлаженная логистика из Китая с прозрачными сроками (обычно 3-5 недель при прямых поставках).
Выбор партнера, такого как ООО Чанчжоу EITFS Инструменты, позволяет закрыть все эти требования. Предприятие не только производит стандартный ассортимент, но и готово к индивидуальной адаптации инструментов — от выбора угла спирали до нанесения специфических покрытий. Девиз компании «Продвинутые инструменты — обработка передовых продуктов» подтверждается реальными показателями стойкости: некоторые модели свёрл и фрез демонстрируют ресурс, превышающий аналоги известных западных брендов на 30% в тестах на нержавеющих сталях и сложных алюминиевых сплавах.
Заключение
Эффективное использование концевой фрезы для алюминия — это симбиоз правильной геометрии инструмента, грамотных режимов резания и качественного охлаждения. Игнорирование специфики вязкости алюминия приводит к простоям и браку. Переход на специализированный инструмент с полированной поверхностью и оптимизированным углом спирали позволяет раскрыть потенциал современных обрабатывающих центров.
Не позволяйте проблемам со стружкой тормозить ваше производство. Оптимизируйте процессы с помощью проверенных решений.
Готовы повысить эффективность обработки алюминия? Запросите коммерческое предложение и технический паспорт на линейку фрез для цветных металлов. Наши инженеры помогут подобрать оптимальную геометрию под ваши конкретные детали и материалы.