Регулируемая фреза для ЧПУ: технические характеристики и применение
2026-09-30
- Конструктивные особенности и принцип действия регулируемых фрез
- Ключевые технические характеристики: на что смотреть в спецификации
- Применение в различных отраслях промышленности
- Сравнение с монолитным инструментом: когда стоит переключаться?
- Как выбрать надежного поставщика: проверка компетенций
- Рекомендации по эксплуатации и обслуживанию
Главное за 30 секунд
- Точность против универсальности: Регулируемые фрезы позволяют корректировать диаметр резания в диапазоне до ±0,05 мм непосредственно на станке, что критично для соблюдения допусков при чистовой обработке без смены инструмента.
- Экономика процесса: Использование регулируемых головок снижает затраты на закупку монолитных фрез разного диаметра на 40–60%, однако требует строгого контроля балансировки при оборотах свыше 8000 об/мин.
- Критерий выбора поставщика: Ключевым фактором надежности является наличие сертификатов EAC/ISO и опыт OEM-производства для мировых брендов, что гарантирует повторяемость геометрии и качество твердосплавных пластин.
В современном высокоточном машиностроении жесткие допуски и необходимость быстрой переналадки оборудования диктуют новые требования к режущему инструменту. Монолитные твердосплавные фрезы, несмотря на их высокую жесткость, часто становятся «узким местом» при обработке деталей со сложной геометрией или при необходимости достижения специфических посадочных размеров. Именно здесь на сцену выходят регулируемые фрезы для ЧПУ, технические характеристики и применение которых требуют глубокого инженерного понимания, а не просто маркетинговых лозунгов.
Как специалисты, ежедневно сталкивающиеся с задачами оптимизации металлообработки, мы наблюдаем тенденцию: покупатели всё чаще ищут гибридные решения, сочетающие гибкость сборного инструмента с точностью монолита. Однако рынок перенасыщен предложениями низкого качества, где регулировка диаметра приводит к биению, разрушающему шпиндель станка. В этой статье мы разберем физические принципы работы регулируемых систем, проанализируем реальные кейсы из практики ООО «Чанчжоу EITFS Инструменты» и дадим четкие рекомендации по выбору инструмента для ваших производственных линий.
Конструктивные особенности и принцип действия регулируемых фрез
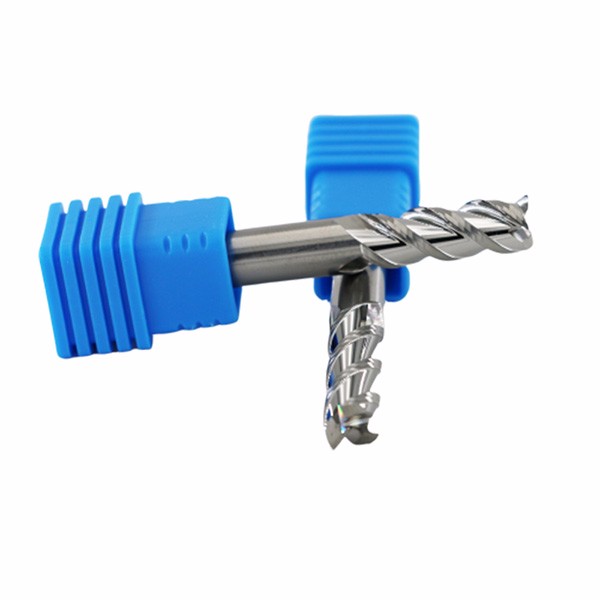
Регулируемая концевая фреза — это не просто державка с пластинами. Это сложная механическая система, где каждый элемент отвечает за передачу крутящего момента и обеспечение радиальной точности. В отличие от стандартных корпусных фрез, где диаметр фиксирован заводской шлифовкой, регулируемые модели позволяют оператору изменять вылет режущих элементов (пластин или твердосплавных вставок) с помощью микрометрических винтов или эксцентриковых механизмов.
Основное преимущество такой конструкции заключается в возможности компенсации износа инструмента или адаптации под конкретный размер паза без демонтажа фрезы из шпинделя. Например, если вам необходимо получить паз шириной 12,00 +0,02 мм, вы можете установить инструмент на номинал 11,90 мм, выполнить черновую обработку, а затем точно отрегулировать диаметр до требуемого значения для чистового прохода. Это исключает риск «перереза» и необходимость использования промежуточных калибров.
Однако, данная конструкция имеет свои ограничения. Наличие подвижных элементов снижает общую жесткость системы по сравнению с монолитным аналогом. Поэтому такие фрезы редко применяются для глубокого фрезерования с большим съемом материала за один проход. Их ниша — получистовая и чистовая обработка, растачивание пазов, контурное фрезерование и снятие фасок.
Инженерный совет: При выборе регулируемой фрезы обращайте внимание на тип фиксации пластин. Системы с клиновой фиксацией обеспечивают лучшую стабильность при вибрационных нагрузках, чем винтовые, но требуют более тщательной очистки посадочных мест от стружки.
Ключевые технические характеристики: на что смотреть в спецификации
При закупке промышленного инструмента эмоции должны уступать место цифрам. Технические характеристики регулируемых фрез определяют их применимость в конкретных условиях. Ниже приведены параметры, которые критически важны для принятия решения о покупке.
| Параметр | Значение / Диапазон | Влияние на процесс обработки |
|---|---|---|
| Диапазон регулировки | Обычно ±0,1 – ±0,5 мм на диаметр | Определяет гибкость инструмента. Слишком большой диапазон может снижать жесткость крепления пластины. |
| Точность позиционирования | ≤ 0,01 мм (на радиус) | Критично для соблюдения допусков IT7-IT8. Зависит от качества резьбы регулировочных винтов. |
| Максимальная частота вращения (n) | До 12 000 – 20 000 об/мин (зависит от диаметра) | Превышение лимита ведет к центробежному раскручиванию пластин и аварии. Требует динамической балансировки G2.5 или выше. |
| Тип хвостовика | ISO 7388-1 (BT, CAT), HSK, Weldon | HSK предпочтителен для высоких оборотов благодаря центрированию по конусу и торцу. Weldon — для тяжелых черновых работ. |
| Материал корпуса | Легированная сталь с азотированием или закалкой | Обеспечивает износостойкость посадочных мест под пластины и устойчивость к деформации. |
Особое внимание следует уделять качеству стали корпуса. Дешевые аналоги часто используют конструкционную сталь без надлежащей термообработки, что приводит к «просадке» посадочных мест уже после 50–100 циклов регулировки. В производстве ООО «Чанчжоу EITFS Инструменты» мы используем высоколегированные стали, прошедшие многоуровневый контроль твердости, что гарантирует сохранение геометрии посадочных карманов на протяжении всего жизненного цикла инструмента.
Балансировка и вибрация: скрытая угроза
Сборный инструмент по определению менее сбалансирован, чем монолитный. Несимметричность масс пластин и регулировочных механизмов создает дисбаланс, который экспоненциально растет с увеличением оборотов. Для скоростей выше 8000 об/мин обязательна прецизионная балансировка всего узла в сборе (державка + фреза).
Мы столкнулись с показательным случаем на одном из предприятий-партнеров в автомобильном секторе. Инженеры использовали регулируемые фрезы для обработки алюминиевых корпусов коробок передач на скоростях 15 000 об/мин, игнорируя класс балансировки. Результатом стало не только ухудшение шероховатости поверхности (Ra вырос с 1,6 до 3,2 мкм), но и преждевременный выход из строя подшипников шпинделя обрабатывающего центра. Стоимость ремонта шпинделя превысила бюджет на инструмент за год в 4,5 раза.
Решением стала замена на инструмент, прошедший балансировку по стандарту G2.5 при 25 000 об/мин, и внедрение регулярного мониторинга вибрации. Компания EITFS предоставляет данные о балансировке для каждой партии высокоскоростных фрез, что позволяет нашим клиентам избегать подобных финансовых потерь.
Применение в различных отраслях промышленности
Универсальность регулируемых фрез делает их востребованными в самых разных секторах. Однако подходы к их использованию существенно различаются в зависимости от обрабатываемого материала и требований к детали.
Аэрокосмическая отрасль и обработка титана
В авиастроении ключевыми факторами являются стоимость материала заготовки и сложность геометрии деталей. Титановые сплавы обладают низкой теплопроводностью, что приводит к локальному перегреву зоны резания. Здесь регулируемые фрезы применяются преимущественно для чистовой обработки контуров и пазов.
Использование инструмента с возможностью микро-регулировки позволяет компенсировать упругие деформации тонкостенных деталей из титана. Оператор может начать с минимального диаметра резания, постепенно увеличивая его до достижения требуемого размера, контролируя усилие резания. Это предотвращает коробление детали. Важно использовать пластины с положительной геометрией и специальным покрытием (например, AlTiN), снижающим трение.
Производство пресс-форм и штампов
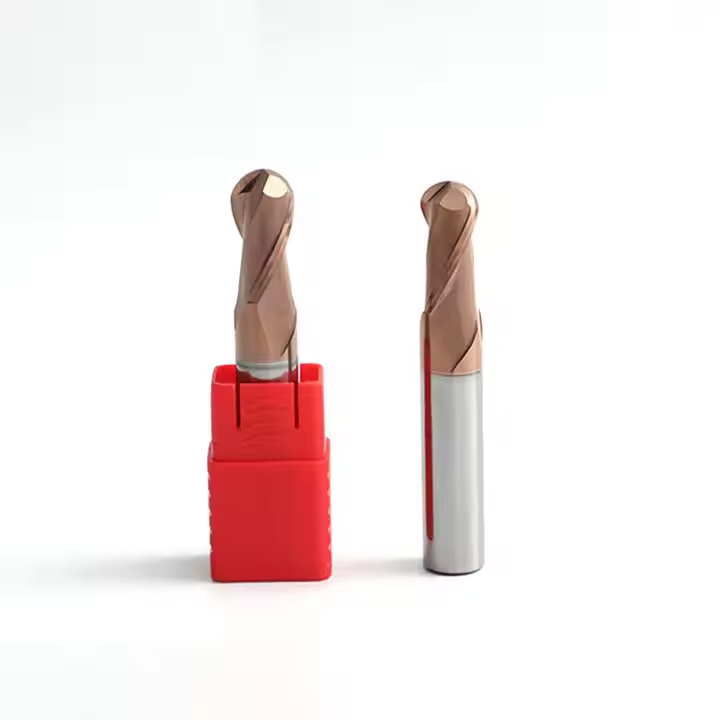
Инструментальное производство требует высочайшей точности и качества поверхности. Регулируемые шаровые и радиусные фрезы незаменимы при обработке сложных 3D-поверхностей матриц. Возможность точной настройки радиуса позволяет идеально сопрягать различные участки формы без образования ступенек.
В практике ООО «Чанчжоу EITFS Инструменты» есть успешный кейс поставки комплекта регулируемых радиусных фрез для крупного производителя пластиковых форм. Клиент столкнулся с проблемой несоответствия размеров глубоких карманов из-за износа монолитных фрез. Переход на наши регулируемые головки с твердосплавными вставками позволил увеличить стойкость инструмента на 35% за счет возможности поворота или замены только изношенной пластины, а не всей фрезы. Экономия составила более 2 млн рублей в год только на расходных материалах.
Серийное производство в автопроме
При обработке блоков цилиндров и головбок блока (ГБЦ) из чугуна и алюминия важна стабильность размеров. Регулируемые фрезы используются здесь для финишной обработки посадочных мест под клапаны и подшипники. Высокая скорость съема материала достигается за счет применения многопластинчатых головок, где каждая пластина работает в своем режиме, распределяя нагрузку.
Сравнение с монолитным инструментом: когда стоит переключаться?
Многие технологи задаются вопросом: почему не использовать только монолитные твердосплавные фрезы? Ответ лежит в плоскости экономики и технологической гибкости. Давайте сравним оба подхода объективно.
- Монолитные фрезы:
- Плюсы: Максимальная жесткость, возможность работы на высоких подачах, отсутствие люфтов, лучшая доступность цены для малых диаметров (до 10 мм).
- Минусы: При износе выбрасывается весь инструмент, невозможность коррекции размера на станке, высокая хрупкость при диаметрах свыше 20 мм.
- Регулируемые фрезы:
- Плюсы: Замена только режущей кромки (экономия до 70% стоимости), точная настройка размера, универсальность одной державки для разных задач.
- Минусы: Более высокая начальная стоимость, чувствительность к загрязнению посадочных мест, ограничения по глубине резания из-за меньшей жесткости.
Выбор должен базироваться на объеме партии и tolerances. Для единичного производства или прототипирования регулируемые фрезы окупаются мгновенно. Для массового выпуска простых деталей монолит может быть эффективнее. Однако для сложных деталей с дорогим материалом заготовки регулируемый инструмент становится стандартом де-факто.
Как выбрать надежного поставщика: проверка компетенций
Рынок режущего инструмента в России и странах СНГ насыщен продукцией разного качества. Отличить профессионального производителя от сборочного цеха можно по ряду признаков. Во-первых, это наличие собственного R&D отдела. Компания, которая просто перепродает товар, не сможет предложить адаптацию геометрии под вашу конкретную задачу.
Во-вторых, производственная база. ООО «Чанчжоу EITFS Инструменты» располагает парком высокоточных шлифовальных станков с ЧПУ из Германии, США и Швейцарии. Это не просто дань престижу, а необходимость. Только такое оборудование обеспечивает повторяемость геометрии режущих кромок в пределах микрон. Мы осуществляем OEM-производство для таких гигантов, как OSG, что подтверждает соответствие наших процессов мировым стандартам качества.
В-третьих, система контроля качества. Запросите у поставщика протоколы испытаний. Мы проводим входной контроль сырья, проверку твердости покрытия и финальную геометрию каждого инструмента. Наши сверла с внутренним охлаждением демонстрируют стойкость до 8000 отверстий в нержавеющей стали, что на 30% превышает показатели некоторых европейских аналогов, таких как Kennametal, в аналогичных условиях.
Также важным фактором является сервисная поддержка. Готов ли поставщик предоставить образцы для тестирования? Предлагает ли он техническую консультацию по режимам резания? Политика EITFS строится на принципах оперативной обратной связи. Мы не просто продаем «железо», мы предлагаем решение для повышения эффективности вашего производства.
Рекомендации по эксплуатации и обслуживанию
Даже самый совершенный инструмент выйдет из строя раньше времени при неправильном использовании. Чтобы максимизировать ресурс регулируемых фрез, следуйте этим правилам:
- Очистка перед регулировкой: Никогда не пытайтесь изменить диаметр фрезы, не очистив посадочные места пластин от стружки и СОЖ. Даже микроскопическая частица металла может вызвать перекос пластины и биение.
- Момент затяжки: Используйте динамометрический ключ для затяжки крепежных винтов. Недотяг приведет к выпадению пластины, перетяг — к срыву резьбы или деформации корпуса. Рекомендуемые моменты указаны в технических паспортах.
- Контроль износа: Регулярно проверяйте состояние пластин. Не допускайте работы на затупленном инструменте — это увеличивает нагрузку на шпиндель и ухудшает качество поверхности.
- Использование СОЖ: Для обработки сталей и титана обязательно использование эмульсии или масла под давлением. Это не только охлаждает зону резания, но и вымывает стружку, предотвращая ее налипание на регулировочные механизмы.
Помните, что регулируемая фреза — это инвестиция в гибкость вашего производства. Правильный выбор инструмента и соблюдение технологии работы с ним позволяют снизить себестоимость продукции и повысить конкурентоспособность вашего предприятия.
Если вы ищете надежного партнера для поставки высокоточного режущего инструмента, способного адаптироваться под ваши уникальные задачи, рассмотрите предложения от ООО Чанчжоу EITFS Инструменты. Наша экспертиза в области твердосплавных решений, подтвержденная международными сертификатами и опытом работы с ведущими брендами, гарантирует вам стабильное качество и техническую поддержку на всех этапах сотрудничества.
Не позволяйте неточностям инструмента тормозить ваше производство. Запросите коммерческое предложение и технический паспорт на интересующие вас модели уже сегодня, чтобы провести сравнительные тесты на вашем оборудовании.