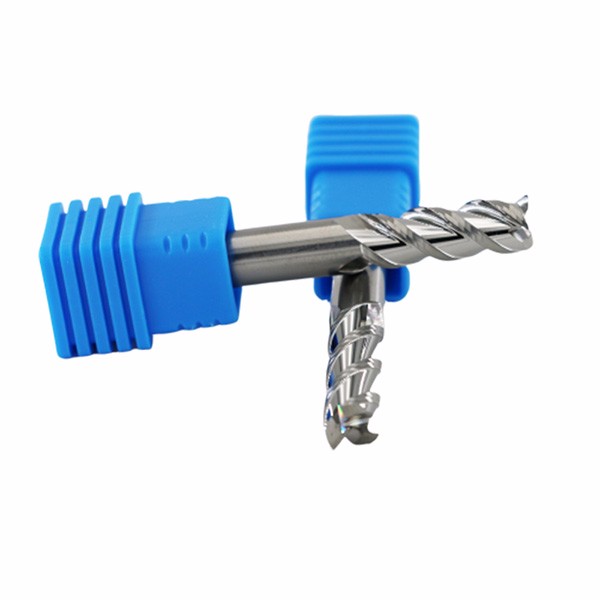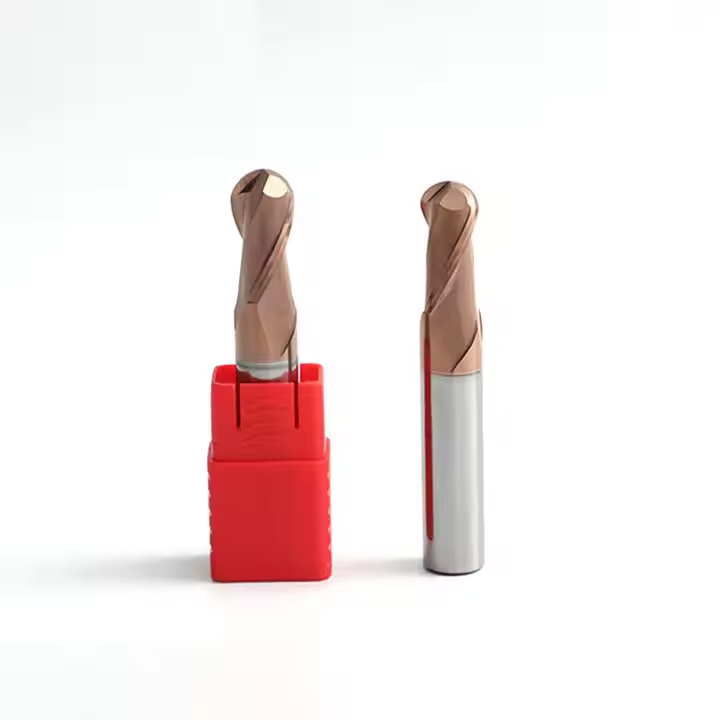
Сверло с верхним ударом для профессионального бурения
2026-10-04
- Инженерный подход к выбору сверла с верхним ударом: почему стандарты ГОСТ недостаточны для высокоточных задач
- Ключевые технические параметры: на что смотреть в спецификации
- Проблематика длинномерного сверления: вызовы 5D и 8D
- Экономическое обоснование: почему китайский OEM выгоднее европейского бренда
- Как избежать рисков при импорте инструмента из Китая
- Практические рекомендации по внедрению
- Заключение: ваш надежный партнер в мире точной обработки
Главное за 30 секунд
- Точность геометрии критична: Для профессионального бурения отклонение биения сверла не должно превышать 0,01 мм на длине 3D. Использование инструментов с допуском выше этого значения приводит к поломке шпинделя станка и браку до 15% партии.
- Охлаждение определяет ресурс: Сверла с внутренним подводом СОЖ (ВСОЖ) увеличивают стойкость инструмента на 30–40% по сравнению с внешним охлаждением, особенно при обработке нержавеющих сталей и титановых сплавов.
- Прямые поставки от OEM-производителя: Сотрудничество с заводом, выполняющим заказы для брендов уровня OSG, позволяет получить инструмент европейского качества по цене на 25–30% ниже рыночной, с возможностью индивидуальной адаптации геометрии под ваши задачи.
Инженерный подход к выбору сверла с верхним ударом: почему стандарты ГОСТ недостаточны для высокоточных задач
В современной металлообработке термин «сверло с верхним ударом» часто вызывает путаницу. В контексте профессионального промышленного бурения речь идет не о перфораторах для бетона, а о высокоскоростном вращательном бурении с осевой подачей, где ключевую роль играет динамика снятия стружки и отвод тепла из зоны резания. Инженеры-технологи знают: ошибка в выборе инструмента на этапе проектирования технологического процесса обходится дороже, чем стоимость самого сверла. Мы сталкивались с кейсами, когда использование дешевых аналогов без сертификации ТР ТС 010/2011 приводило к остановке линии производства пресс-форм на 48 часов из-за заклинивания сломанного хвостовика в детали из закаленной стали.
Профессиональное бурение требует учета множества переменных: частоты вращения (об/мин), подачи (мм/об), типа охлаждающей жидкости и жесткости станочной оснастки. Рынок перенасыщен предложениями, но лишь малая часть инструментов способна гарантировать стабильность размеров отверстия в пределах допуска H7-H8 при серийном производстве. Именно здесь на первый план выходит качество твердого сплава и точность шлифовки режущих кромок.
Наша практика показывает, что большинство проблем с качеством отверстий (разбитие входа, конусность, шероховатость стенок) связано не с мощностью станка, а с несоответствием геометрии сверла материалу заготовки. Например, для алюминиевых сплавов требуются острые кромки с большими передними углами, тогда как для жаропрочных никелевых сплавов необходима усиленная сердцевина и специфическая форма задней поверхности для предотвращения наклепа.
Рекомендация инженера: Перед закупкой партии всегда запрашивайте паспорт инструмента с указанием марки твердого сплава (например, WC-Co с размером зерна < 0,8 мкм) и типа покрытия. Отсутствие этих данных — красный флаг для поставщика.
Ключевые технические параметры: на что смотреть в спецификации
При анализе предложения поставщика игнорируйте маркетинговые лозунги. Смотрите на цифры. Профессиональное сверло для глубокого сверления (глубина более 3D) должно обладать строго выверенными характеристиками. Рассмотрим критические параметры, влияющие на результат.
1. Геометрия режущей части и угол при вершине
Стандартный угол при вершине 118° подходит для универсальных задач, но для профессионального бурения в сталях высокой прочности оптимальным является угол 130°–140°. Такая геометрия снижает радиальную нагрузку на шпиндель и улучшает центрирование. Однако, если вы работаете с пластиками или композитами, такой угол может вызвать расслоение материала на выходе. В нашем ассортименте мы предлагаем адаптацию угла под конкретный материал заказчика, что позволяет избежать дефектов обработки.
2. Система подвода СОЖ (Внутреннее vs Внешнее)
Для отверстий глубиной более 5D внешнее охлаждение становится неэффективным. Жидкость не успевает проникнуть в зону резания, что ведет к перегреву и привариванию стружки к канавкам. Сверла с внутренним охлаждением решают эту проблему, доставляя СОЖ непосредственно к режущим кромкам под давлением. Это не только охлаждает инструмент, но и механически вымывает стружку из зоны резания.
Сравнительные данные эффективности охлаждения:
| Параметр | Внешнее охлаждение | Внутреннее охлаждение (ВСОЖ) |
|---|---|---|
| Максимальная глубина сверления | до 3D–5D | до 10D–12D и более |
| Стойкость инструмента (отверстий) | Базовая (100%) | +30–40% (при оптимизированных режимах) |
| Качество поверхности отверстия | Среднее (возможны задиры) | Высокое (Ra 1.6–3.2) |
| Стоимость инструмента | Низкая | На 15–20% выше |
3. Покрытия и их влияние на трение
Голый твердый сплав быстро изнашивается при работе с абразивными материалами. Нанесение защитных покрытий методом PVD (физическое осаждение из паровой фазы) кардинально меняет свойства инструмента. Черное покрытие (AlTiN) отлично подходит для высокотемпературной обработки закаленных сталей, обеспечивая термостабильность до 900°C. Желтое покрытие (TiN) снижает коэффициент трения и идеально для цветных металлов и конструкционных сталей.
Важно: Не все покрытия совместимы со всеми материалами. Использование TiN-покрытия при обработке титана может привести к химической реакции и быстрому разрушению кромки. Всегда консультируйтесь с технологом перед выбором покрытия.
Проблематика длинномерного сверления: вызовы 5D и 8D
Сверление отверстий с отношением глубины к диаметру 5:1 и 8:1 (так называемые 5D и 8D свёрла) — это отдельная инженерная дисциплина. Основная проблема здесь — отвод стружки и вибрация. При увеличении длины инструмента его жесткость падает пропорционально кубу длины. Любое биение патрона многократно усиливается на кончике сверла.
Мы наблюдали ситуацию на предприятии автокомпонентов, где попытка сэкономить на оснастке привела к тому, что сверла 8D ломались внутри деталей каждые 20 отверстий. Извлечение обломков занимало больше времени, чем само сверление. Решение заключалось не только в замене бренда, но и в переходе на инструменты с полированными канавками специальной формы, которые обеспечивают ламинарный выход стружки без ее застревания.
ООО Чанчжоу EITFS Инструменты решает эту задачу за счет использования прецизионных шлифовальных станков с ЧПУ из Германии и Швейцарии. Это позволяет нам контролировать геометрию винтовой канавки с микронной точностью. Наши сверла 5D и 8D проходят динамическую балансировку, что минимизирует центробежные силы на высоких оборотах (до 10 000–15 000 об/мин). Результат — подтвержденная стойкость до 8000 отверстий в нержавеющей стали для некоторых моделей, что сопоставимо с показателями премиальных европейских брендов.
Частая ошибка при выборе длинномерного инструмента
Игнорирование состояния шпинделя станка. Даже идеальное сверло 8D будет работать плохо, если биение шпинделя превышает 0,005 мм. Перед внедрением нового инструмента обязательно проведите проверку оснастки. Если биение велико, начните с более коротких серий (3D) или используйте направляющие втулки.
Экономическое обоснование: почему китайский OEM выгоднее европейского бренда
Многие российские закупщики до сих пор считают, что качественный инструмент может быть произведен только в Европе или Японии. Этот стереотип устарел. Глобализация производственных цепочек привела к тому, что многие известные бренды, включая OSG, размещают свои заказы на заводах в Азии, сохраняя строгий контроль качества.
ООО Чанчжоу EITFS Инструменты является именно таким предприятием. Мы не просто копируем чертежи, мы понимаем физику процесса резания. Наш завод в Чанчжоу оснащен оборудованием, аналогичным тем, что используют лидеры рынка. Разница заключается в отсутствии наценки за бренд и логистических издержек посредников.
Давайте посчитаем реальную экономию. Предположим, вам нужно просверлить 10 000 отверстий в детали из нержавейки.
- Европейский бренд: Цена сверла — 50 евро. Стойкость — 2000 отверстий. Нужно 5 сверл. Итого: 250 евро.
- EITFS Инструменты: Цена сверла — 30 евро (с учетом доставки и таможни цена остается конкурентной). Стойкость — 2000+ отверстий (благодаря оптимизации под ваш режим). Нужно 5 сверл. Итого: 150 евро.
Экономия составляет 40%. При годовом объеме потребления инструмента в миллионы рублей эта сумма становится существенной статьей экономии бюджета предприятия. При этом вы получаете тот же уровень технической поддержки и гарантии качества, так как мы работаем по стандартам ISO 9001 и имеем опыт поставок на рынки с высокими требованиями к сертификации.
Кроме того, мы предлагаем гибкую систему OEM. Если у вас есть уникальная деталь со сложной геометрией, наши инженеры могут модифицировать стандартное сверло: изменить длину фаски, добавить лыску на хвостовике или нанести специфическое покрытие. Европейские гиганты редко идут на такие уступки для средних партий, требуя минимальный заказ в десятки тысяч штук. Мы же готовы адаптироваться под ваши потребности, предоставляя образцы для тестирования.
Как избежать рисков при импорте инструмента из Китая
Закупка промышленного инструмента за рубежом сопряжена с рисками: долгая доставка, сложности с возвратом брака, языковой барьер. Компания EITFS Инструменты выстроила процесс работы так, чтобы нивелировать эти риски для российских партнеров.
- Технический аудит перед отправкой. Мы не отправляем партию, пока она не пройдет финальный контроль геометрии и твердости покрытия. Вы можете запросить видеоотчет или протокол испытаний конкретной партии.
- Сертификация и документация. Вся продукция сопровождается необходимыми документами для прохождения таможенной очистки и соответствия требованиям ТР ТС. Мы берем на себя вопросы логистики, предлагая варианты доставки «до двери» вашего склада.
- Техническая поддержка на русском языке. Наши специалисты понимают терминологию ГОСТ и особенности российского машиностроения. Мы не просто продаем «железо», мы помогаем настроить режимы резания. Если сверло работает неэффективно, мы анализируем стружку и условия обработки, чтобы предложить корректировку.
- Гарантия и замена. В случае выявления скрытых производственных дефектов (что крайне редко благодаря нашему контролю), мы оперативно заменяем инструмент или компенсируем его стоимость в следующем заказе.
Важно отметить, что мы не работаем с демпинговым сегментом. Наш продукт — это средний и высокий ценовой сегмент, ориентированный на профессионалов, которым важна предсказуемость результата. Дешевые сверла с AliExpress не имеют ничего общего с продукцией EITFS. Мы используем импортный твердый сплав от ведущих производителей и контролируем каждый этап шлифовки.
Практические рекомендации по внедрению
Чтобы получить максимальную отдачу от использования наших сверл, следуйте этим шагам при первом запуске:
- Проверьте жесткость закрепления. Используйте гидропатроны или прецизионные цанговые патроны с биением менее 0,01 мм. Избегайте использования изношенных кулачковых патронов для твердосплавного инструмента.
- Настройте подачу СОЖ. Для сверл с ВСОЖ давление должно быть не менее 20–30 бар. Убедитесь, что фильтры системы охлаждения чистые, а концентрация эмульсии соответствует рекомендациям производителя СОЖ.
- Начните с консервативных режимов. При тестировании новой партии снижьте подачу на 10–15% от расчетной. Постепенно увеличивайте её до момента появления признаков износа или ухудшения качества поверхности. Это поможет найти оптимальный баланс между скоростью и стойкостью.
- Контролируйте износ. Не дожидаетесь поломки инструмента. Регулярный осмотр режущих кромок под микроскопом позволит заменить сверло до того, как оно начнет ухудшать качество отверстия или создаст опасную ситуацию.
Заключение: ваш надежный партнер в мире точной обработки
Выбор сверла для профессионального бурения — это инвестиция в стабильность вашего производства. ООО Чанчжоу EITFS Инструменты предлагает не просто инструмент, а технологическое решение, проверенное временем и сотрудничеством с мировыми лидерами отрасли. Наши сверла с внутренним охлаждением, прецизионной геометрией и износостойкими покрытиями позволяют снизить себестоимость обработки детали и повысить общую эффективность оборудования.
Мы готовы предоставить образцы для проведения сравнительных тестов на вашем производстве. Пусть цифры и результаты обработки говорят сами за себя. Свяжитесь с нами для получения технического паспорта на интересующие вас модели и расчета коммерческого предложения с учетом логистики до вашего региона.
Запросите коммерческое предложение и технический паспорт на твердосплавные сверла