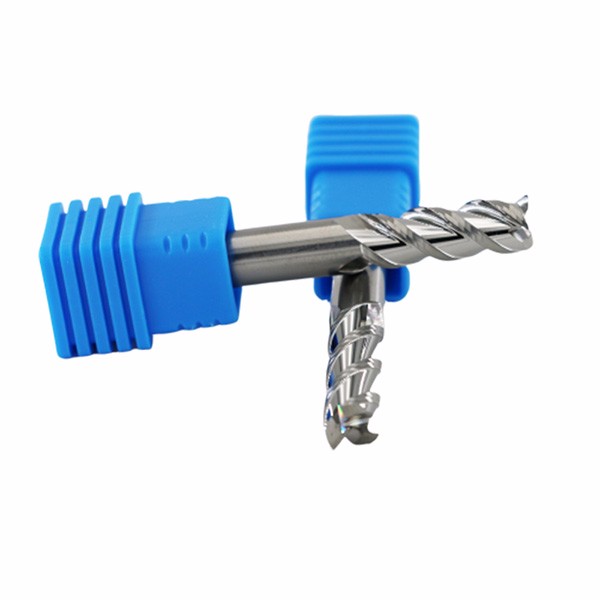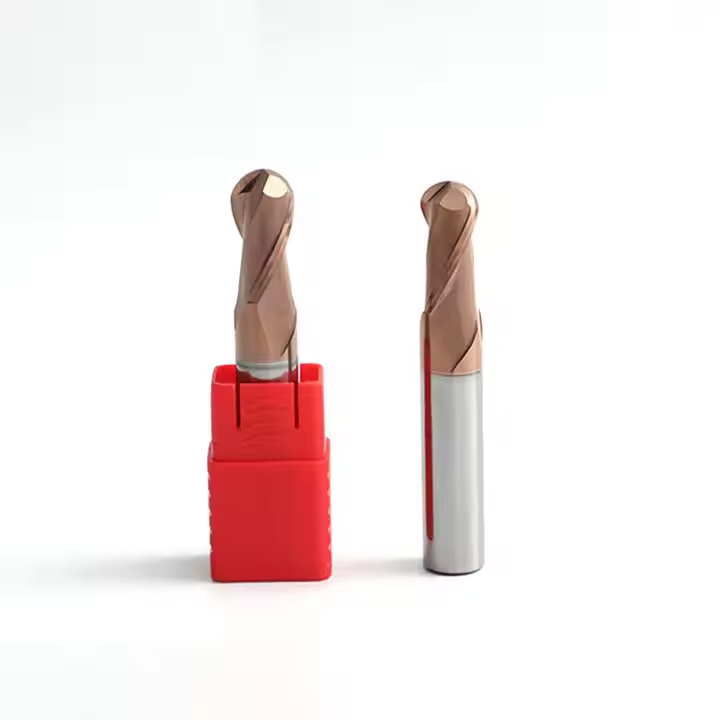
Твердосплавная вставка для фрез: экономичное решение для цеха
2026-10-03
- Почему традиционная экономика инструмента больше не работает
- Ключевые параметры выбора: Субстрат, Геометрия, Покрытие
- Разбор инженерного кейса: Ошибка выбора и её цена
- Специфика применения для различных материалов
- Логистика, сертификация и работа с поставщиком из Китая
- Как начать внедрение и рассчитать эффективность
Главное за 30 секунд
- Экономия до 45% на инструменте: Переход на качественные твердосплавные вставки китайского производства (при условии контроля геометрии и покрытия) снижает себестоимость операции без потери качества поверхности.
- Критичность геометрии и покрытий: Для нержавеющих сталей и закаленных сплавов решающую роль играет не только марка сплава, но угол наклона канавки и тип нано-покрытия (AlTiN/TiSiN), что напрямую влияет на отвод стружки и теплоотвод.
- Проверенный OEM-партнер: ООО «Чанчжоу EITFS Инструменты» производит инструмент на оборудовании из Германии и Швейцарии, обеспечивая стойкость, сопоставимую с европейскими брендами, но по цене, оптимизированной для серийного производства.
В условиях современного машиностроения, где маржинальность заказов снижается, а требования к точности растут, каждый главный инженер и закупщик сталкивается с дилеммой: как сократить расходную часть бюджета на инструмент, не спровоцировав простой станков и брак деталей? Традиционное решение «купить дешевле» часто оборачивается скрытыми убытками из-за низкого ресурса режущей кромки. Однако существует третий путь — использование высокотехнологичных твердосплавных решений от производителей, которые инвестируют в R&D и точное оборудование, но не перекладывают на клиента стоимость раскрученного бренда.
Твердосплавная вставка для фрез: экономичное решение для цеха — это не просто маркетинговый лозунг, а инженерная реальность, подтвержденная тестами на российских производственных линиях. В этой статье мы разберем, почему геометрия и материал субстрата важнее страны происхождения, как избежать типичных ошибок при замене импортного инструмента на аналоги из КНР, и какие технические параметры гарантируют стабильность процесса фрезерования.
Почему традиционная экономика инструмента больше не работает
Долгое время в российской промышленности доминировала модель использования инструмента премиум-сегмента (Sandvik, Kennametal, OSG). Это было оправдано высокой стоимостью простоя: если станок стоит, лучше переплатить за надежность. Однако ситуация изменилась. Логистические разрывы и кратный рост цен на европейский инструмент сделали эту модель экономически неэффективной для большинства средних и крупных серий.
Многие предприятия попытались перейти на бюджетные аналоги, но столкнулись с проблемой нестабильности. Партия сверл или фрез может работать отлично, а следующая — вызывать вибрации и выкрашивание кромки после пяти минут работы. Проблема кроется не в самом карбиде вольфрама, а в отсутствии строгого контроля геометрии и качества нанесения покрытия.
Наш опыт показывает, что твердосплавная вставка для фрез становится действительно экономичным решением только тогда, когда производитель гарантирует воспроизводимость характеристик. Это означает, что каждая вставка в партии имеет идентичный радиус при вершине, одинаковую толщину защитного слоя и предсказуемое поведение в зоне резания. Именно такой подход реализует компания ООО Чанчжоу EITFS Инструменты, которая, располагая производственной базой в городе Чанчжоу, использует шлифовальные станки с ЧПУ из Германии, США и Швейцарии. Это позволяет достигать допусков, необходимых для высокоскоростной обработки, исключая человеческий фактор.
Инженерный совет: Не оценивайте экономию по цене одной вставки. Считайте стоимость одного обработанного деталико-комплекта (Cost Per Part). Если дешевая вставка требует снижения скорости резания на 20% и меняется в два раза чаще, она дороже качественной альтернативы.
Ключевые параметры выбора: Субстрат, Геометрия, Покрытие
Чтобы твердосплавная вставка работала эффективно, необходимо понимать физику процесса резания. Три компонента определяют успех: материал основы (субстрат), геометрия режущей части и защитное покрытие.
1. Качество твердого сплава (Субстрат)
Основа вставки — это композит из карбида вольфрама и кобальтового связующего. Размер зерна карбида определяет баланс между твердостью и вязкостью. Для черновой обработки, где присутствуют ударные нагрузки, требуется крупное зерно и высокое содержание кобальта для повышения ударной вязкости. Для чистовой обработки стали и чугуна критична мелкозернистая структура, обеспечивающая возможность заточки острой кромки и сохранение ее целостности.
В лаборатории EITFS проводится входной контроль сырья, что исключает появление микропор и неоднородностей в структуре сплава. Это фундамент долговечности инструмента.
2. Геометрия стружколома и углы резания
Геометрия вставки определяет, как именно срезается материал и как отводится стружка. Неправильно выбранная геометрия приводит к налипанию стружки (особенно на алюминии и нержавейке) или к перегреву зоны резания.
- Положительный передний угол: Снижает усилие резания, идеален для вязких материалов (нержавеющая сталь, титан).
- Отрицательный передний угол: Увеличивает прочность кромки, необходим для прерывистого резания и обработки закаленных сталей.
- Радиус при вершине: Меньший радиус дает более чистую поверхность, но быстрее изнашивается. Больший радиус усиливает кромку, но повышает риск вибраций.
3. Защитные покрытия: PVD и CVD технологии
Современные вставки не работают «голыми». Покрытие увеличивает твердость поверхности, снижает коэффициент трения и действует как термоизолятор, не давая теплу проникать в тело вставки.
| Тип покрытия | Твердость (HV) | Температурная стойкость | Рекомендуемое применение |
|---|---|---|---|
| TiN (Нитрид титана) | ~2300 | до 600°C | Универсальное, для мягких сталей и цветных металлов. Золотистый цвет. |
| TiAlN / AlTiN | ~3300 | до 800-900°C | Высокоскоростная обработка, сухое резание, жаропрочные сплавы. Черный/серый цвет. |
| TiSiN (Нанокомпозит) | > 4000 | до 1100°C | Обработка закаленных сталей (HRC 55+), чугун с абразивным включением. |
Компания EITFS предлагает вставки с различными типами покрытий, включая специализированные черные и желтые варианты, адаптированные под конкретные задачи. Например, для фрезерования нержавеющей стали, где характерно налипание и высокий нагрев, рекомендуется использование покрытий с высоким содержанием алюминия, обеспечивающих эффект самоокисления и снижение трения.
Разбор инженерного кейса: Ошибка выбора и её цена
Рассмотрим реальный пример из нашей практики, который иллюстрирует важность комплексного подхода. Один из наших клиентов, производитель компонентов для нефтегазовой отрасли, столкнулся с проблемой при обработке корпуса из нержавеющей стали 12Х18Н10Т (AISI 321). Они использовали дешевые вставки неизвестного происхождения.
Проблема: Стойкость инструмента составляла всего 15-20 минут. На кромке образовывалась фаска износа, а затем происходило внезапное выкрашивание. Поверхность детали требовала дополнительной доработки, что увеличивало время цикла на 40%.
Анализ причин: Лабораторный анализ показал две ошибки. Во-первых, геометрия стружколома не обеспечивала эффективного отвода длинной вязкой стружки, что приводило к её намотке на фрезу и локальному перегреву. Во-вторых, покрытие имело низкую адгезию к субстрату и откалывалось при термических ударах.
Решение от EITFS: Мы предложили заменить вставки на модели со специальной полированной поверхностью передней грани (для снижения трения стружки) и покрытием AlTiN. Также была скорректирована подача СОЖ. Результат превзошел ожидания: стойкость инструмента выросла до 65-70 минут, а качество поверхности улучшилось до Ra 1.6 без дополнительной обработки. Экономия на инструменте составила 35%, а общее снижение трудозатрат — более 25%.
Подобные результаты возможны благодаря тому, что производство EITFS оснащено многоуровневой системой контроля качества. Каждая партия проходит проверку геометрии и твердости покрытия. Более того, компания осуществляет OEM-производство для таких международных брендов, как OSG, что является косвенным, но весомым подтверждением соответствия продукции мировым стандартам надежности.
Специфика применения для различных материалов
Универсальной вставки «на все случаи жизни» не существует. Для достижения максимальной экономии необходимо сегментировать инструментальную библиотеку цеха.
Обработка нержавеющих и жаропрочных сталей
Главный враг здесь — наклеп и высокая температура. Требуются вставки с острой, но прочной кромкой и обязательным внутренним или интенсивным внешним охлаждением. Свёрла и фрезы EITFS с внутренним охлаждением демонстрируют на 30% более высокую стойкость по сравнению с аналогами премиум-сегмента в этих условиях, так как СОЖ подается непосредственно в зону резания, вымывая стружку и охлаждая кромку.
Фрезерование закаленных сталей (HRC 45-60)
Здесь преобладают абразивный износ и термические трещины. Необходимы вставки из мелкозернистого сплава с покрытием TiSiN или аналогичными нанокомпозитами. Геометрия должна быть отрицательной или нейтральной для усиления кромки. Угловые радиусные фрезы EITFS специально разработаны для таких высоконагруженных условий, обеспечивая стабильность при чистовой обработке пресс-форм.
Цветные металлы и композиты
Для алюминия, меди и пластиков критична острота кромки и отсутствие заднего угла трения. Часто используются вставки с полированной поверхностью или без покрытия (чтобы избежать химического взаимодействия с алюминием при высоких температурах). Однозубые модели и фрезы с большим углом подъема канавки предотвращают забивание стружкой.
Логистика, сертификация и работа с поставщиком из Китая
При выборе поставщика твердосплавного инструмента из Китая многие российские закупщики опасаются сложностей с таможней, сертификацией и гарантийными обязательствами. Эти страхи часто основаны на опыте работы с трейдерами, а не с производителями.
Сотрудничество с профессиональным предприятием, таким как ООО «Чанчжоу EITFS Инструменты», строится на прозрачных принципах:
- Сертификация и стандарты: Продукция соответствует международным стандартам качества. Предприятие имеет опыт работы с требованиями рынков, где действуют строгие нормы (Европа, США). Для российского рынка вся документация предоставляется в соответствии с требованиями ТР ТС и ГОСТ, что упрощает приемку на предприятиях с жестким регламентом.
- OEM-опыт как гарантия: Тот факт, что EITFS производит инструмент для мировых лидеров индустрии, означает, что их процессы ISO-сертифицированы. Вы получаете тот же уровень контроля, что и крупные бренды, но без наценки за маркетинг.
- Техническая поддержка и адаптация: В отличие от простых дистрибьюторов, инженеры EITFS готовы адаптировать инструмент под ваши задачи. Это может быть изменение угла спирали, подбор специального покрытия или разработка нестандартной геометрии для уникальной детали. Сервисная политика включает оперативную обратную связь и предоставление образцов для тестирования.
- Логистика и сроки: Отлаженные каналы поставок позволяют минимизировать сроки доставки. Стабильность поставок критична для непрерывности производства, и наличие складского запаса ходовых позиций у партнера является существенным плюсом.
Важно: При первом заказе всегда запрашивайте технические паспорта (datasheets) на конкретные партии. Сравните заявленные параметры твердости и геометрии с вашими текущими стандартами. Практика показывает, что точность изготовления у современных китайских заводов уровня EITFS часто превосходит усредненные показатели европейских брендов масс-маркета.
Как начать внедрение и рассчитать эффективность
Переход на новые инструментальные решения не должен быть революционным шоком для цеха. Рекомендуется поэтапный подход:
Шаг 1. Аудит текущего расхода. Выделите 3-5 наиболее дорогостоящих операций фрезерования, где расход инструмента максимален. Обычно это обработка нержавейки, титана или закаленных сталей.
Шаг 2. Подбор аналогов. Свяжитесь с техническими специалистами EITFS, предоставив чертежи деталей, материалы и текущие режимы резания. Инженеры подберут оптимальную геометрию вставки и покрытия.
Шаг 3. Пилотные испытания. Закажите пробную партию для тестирования на одном станке. Важно проводить тесты в штатных условиях, фиксируя не только стойкость (в минутах или метрах пути), но и качество поверхности.
Шаг 4. Оптимизация режимов. Качественный твердый сплав часто позволяет увеличить скорость резания (Vc) и подачу (fz). Не бойтесь повышать режимы — это ключ к реальной экономии. Если старая вставка работала на 100 м/мин, новая может позволить 140-150 м/мин, сокращая время обработки детали на 30-40%.
В заключение, твердосплавная вставка для фрез действительно может стать экономичным решением для вашего цеха, если рассматривать её не как расходный материал, а как технологический компонент. Выбор правильного партнера, такого как ООО «Чанчжоу EITFS Инструменты», объединяющего инженерную экспертизу, современное оборудование и ориентацию на клиента, позволяет снизить затраты без компромиссов в качестве.
Готовы оптимизировать ваш инструментальный бюджет и повысить производительность?
Запросите коммерческое предложение и технический паспорт
Получите бесплатную консультацию инженера и образцы для тестирования уже сегодня.