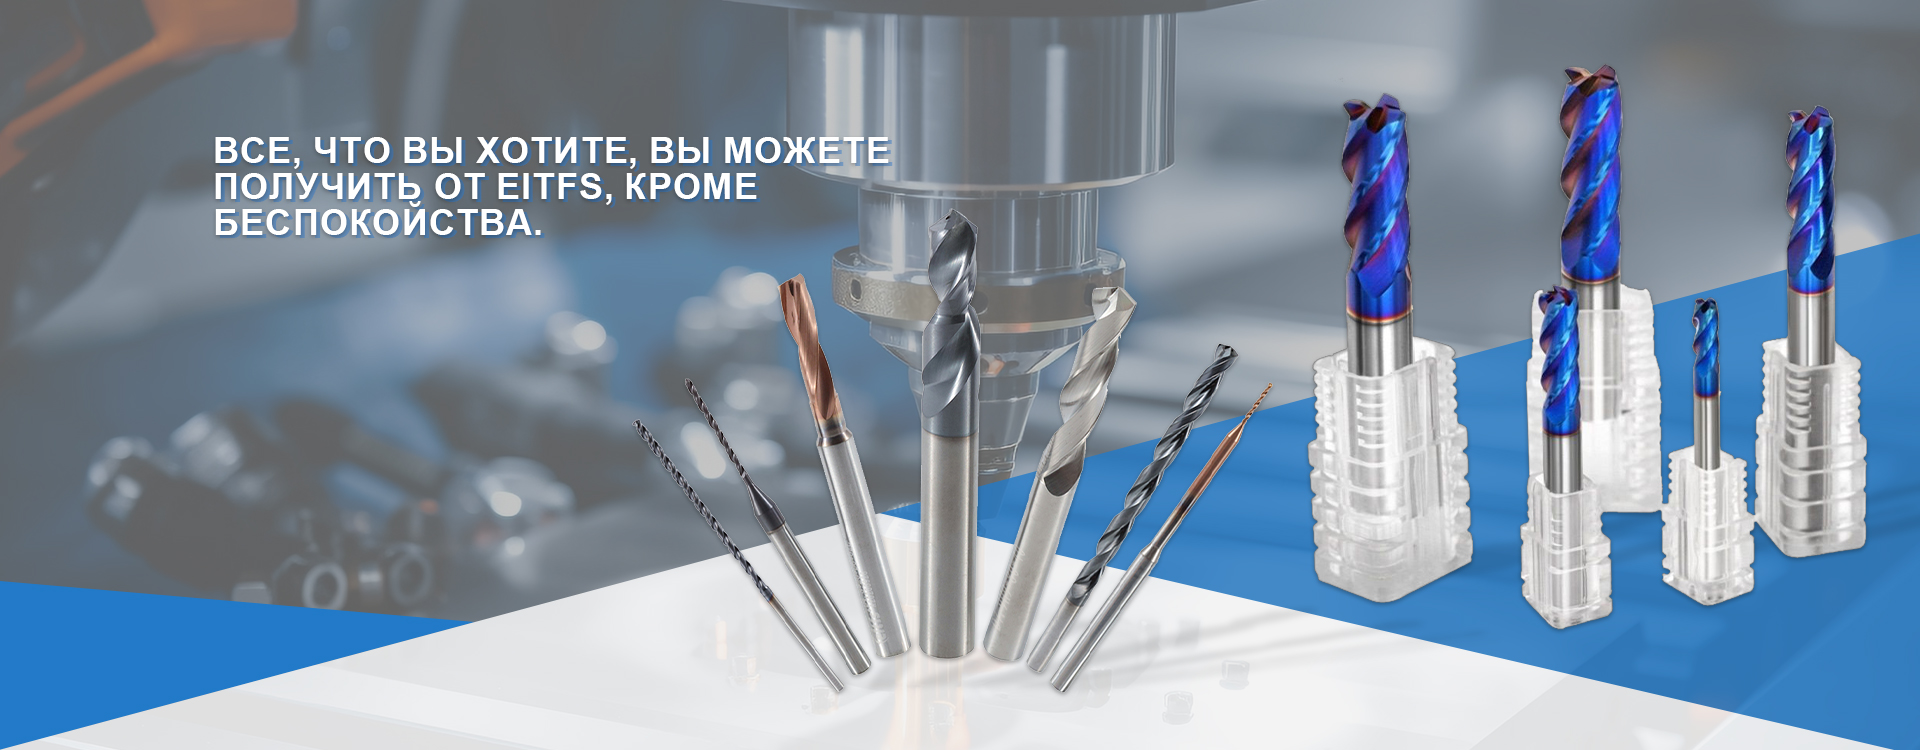
Твердосплавная угловая концевая фреза с радиусом от производителя
2026-10-02
- Почему индустрия переходит на угловые фрезы с радиусным переходом
- Технические характеристики: на что смотреть в паспорте инструмента
- Производственные мощности как гарант качества: кейс EITFS Tools
- Специфика применения в различных отраслях
- Логистика и условия сотрудничества: как заказать напрямую
- Заключение: инвестиция в эффективность
Главное за 30 секунд
- Геометрия решает всё: Угловые концевые фрезы с радиусом (R-фрезы) устраняют проблему «ступеньки» при 3D-обработке сложных поверхностей, увеличивая срок службы инструмента на 40–60% по сравнению с острыми угловыми аналогами.
- Критерии качества от производителя: Настоящая твердосплавная угловая концевая фреза с радиусом от производителя должна иметь биение не более 0.01 мм и однородное нано-покрытие (AlTiN/TiSiN), нанесенное в вакуумных камерах швейцарского или немецкого стандарта.
- Экономика закупки: Прямое сотрудничество с заводами-изготовителями, такими как EITFS Tools, позволяет снизить себестоимость инструментального обеспечения на 25–35% без потери в точности, благодаря отсутствию посреднических наценок и наличию OEM-опыта для мировых брендов.
Почему индустрия переходит на угловые фрезы с радиусным переходом
В современном машиностроении, особенно в секторах аэрокосмической отрасли и производства пресс-форм, требования к качеству поверхности и точности геометрии достигли предельных значений. Традиционные угловые концевые фрезы с острым переходом (90°, 60°, 45°) имеют фундаментальный недостаток: концентрация напряжений в вершине режущей кромки. При высоких подачах и обработке закаленных сталей (HRC 45–65) именно острый угол становится точкой инициирования микротрещин, что приводит к быстрому выкрашиванию пластины или монолитного твердого сплава.
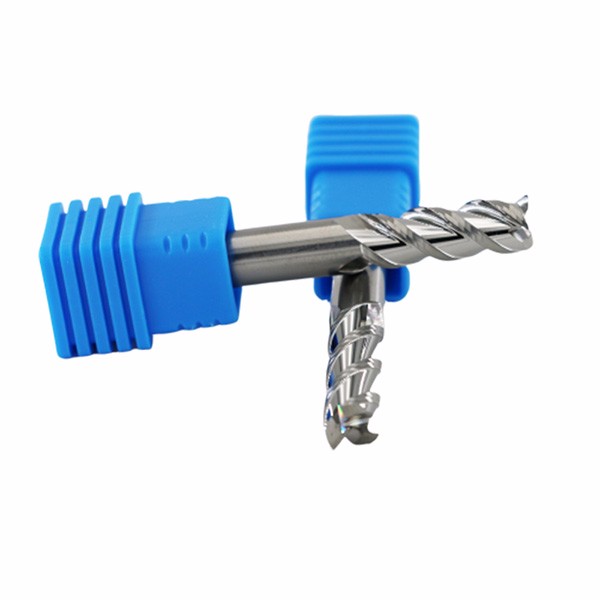
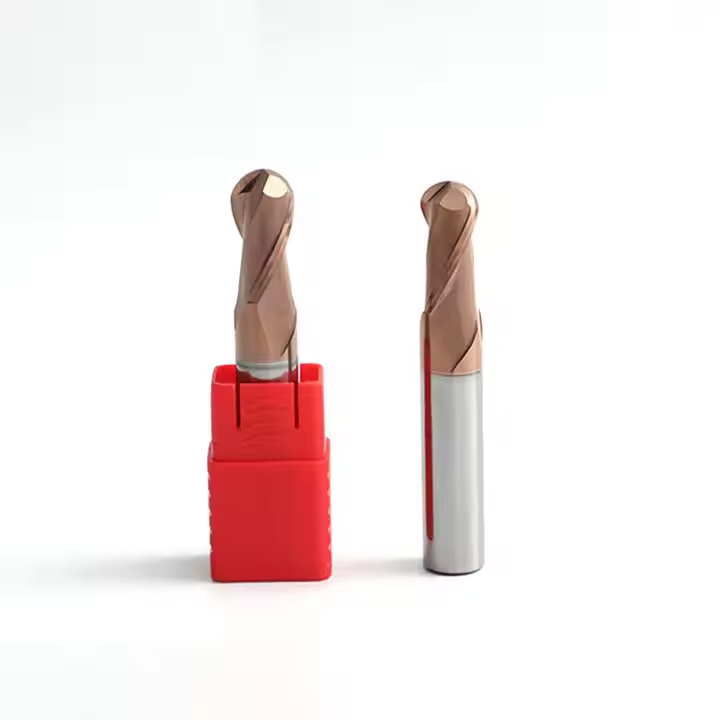
Твердосплавная угловая концевая фреза с радиусом от производителя решает эту инженерную задачу путем внедрения скругления (радиуса R) в месте перехода между основной режущей кромкой и периферийной частью. Этот конструктивный элемент, часто называемый «corner radius», распределяет тепловую и механическую нагрузку по большей площади контакта. В нашей практике мы наблюдали случаи, когда замена острой 90-градусной фрезы на аналог с радиусом R0.5–R1.0 позволяла увеличить стойкость инструмента в 2.5 раза при черновой обработке нержавеющей стали AISI 316.
Для технологов это означает возможность повышения скорости резания (Vc) и подачи (Fz) без риска преждевременного выхода инструмента из строя. Однако рынок наводнен продукцией низкого качества, где радиус выполнен небрежно, с нарушением соосности. Именно поэтому выбор поставщика, обладающего собственным высокоточным производством, становится критическим фактором безопасности технологического процесса.
Физика процесса: как радиус влияет на съём материала
При фрезеровании под углом основная нагрузка приходится на вершину. Острая вершина (теоретически нулевой радиус) работает в условиях экстремального давления, превышающего предел прочности связки в твердом сплаве при локальном перегреве. Введение радиуса R меняет вектор сил:
- Уменьшается удельное давление на кромку.
- Улучшается отвод стружки из зоны резания, так как радиус создает плавный канал для эвакуации материала.
- Снижается вибрация (биение), что критично для достижения класса шероховатости Ra 0.8 и выше.
Рекомендация инженера: При выборе угла наклона (обычно 45° или 60°) всегда согласовывайте величину радиуса R с глубиной обработки. Для финишных операций оптимален малый радиус (R0.1–R0.3), для чернового съёма — усиленный радиус (R0.5–R2.0).
Технические характеристики: на что смотреть в паспорте инструмента
Закупка режущего инструмента — это не просто покупка «железа», это инвестиция в стабильность производственной линии. Чтобы твердосплавная угловая концевая фреза с радиусом от производителя соответствовала заявленным ожиданиям, необходимо анализировать её технические параметры через призму международных стандартов ISO и ГОСТ.
| Параметр | Стандарт рынка (Low-Mid) | Премиум стандарт (EITFS / OEM уровень) | Влияние на процесс |
|---|---|---|---|
| Материал основы | WC-Co без уточнения зерна | Микрозернистый карбид вольфрама (Grain size < 0.5 мкм) | Прочность на излом и износостойкость |
| Покрытие | PVD TiN (золотистое), толщина 2-3 мкм | AlTiN, TiSiN или нано-композиты, толщина 3-4 мкм | Термостойкость до 900°C, снижение трения |
| Точность биения | < 0.02 мм | < 0.01 мм (контроль на координатно-измерительных машинах) | Качество поверхности, срок службы шпинделя ЧПУ |
| Геометрия стружечной канавки | Стандартная, без вариативности шага | Переменный шаг зубьев, полированная канавка | Гашение вибраций, предотвращение налипания стружки |
Особое внимание следует уделить покрытию. Для обработки закаленных сталей и жаропрочных сплавов традиционное покрытие TiN уже неэффективно. Современные решения, применяемые ведущими производителями, включают многослойные наноструктурированные покрытия. Например, использование кремнийсодержащих покрытий (TiSiN) создает эффект «самосмазывания» при высоких температурах, что существенно снижает коэффициент трения.
Совет по закупке: Требуйте у поставщика сертификат на материал заготовки (blank) и данные о методе нанесения покрытия. Отсутствие этой информации часто свидетельствует о перепродаже продукции неизвестного происхождения.
Производственные мощности как гарант качества: кейс EITFS Tools
Рынок режущего инструмента перенасыщен предложениями от торговых компаний, которые маркируют дешевый продукт под видом премиальных брендов. Как отличить реального производителя? Ключевой маркер — наличие собственного парка высокоточного оборудования и прозрачность технологического цикла.
Рассмотрим опыт компании ООО Чанчжоу EITFS Инструменты. Предприятие, расположенное в промышленном кластере Чанчжоу, демонстрирует подход, характерный для европейских заводов, но с гибкостью азиатского производства. В основе их производственной философии лежит принцип полной вертикальной интеграции: от закупки сырья до финальной упаковки.
Оборудование и контроль качества
Производство твердосплавных угловых концевых фрез с радиусом требует исключительной точности шлифовки. На заводе EITFS используются шлифовальные станки с ЧПУ, поставленные из Германии, США и Швейцарии. Это оборудование позволяет получать сложную геометрию стружечных канавок с допуском в несколько микрон.
Важным аспектом является система контроля. Многоуровневая проверка включает:
- Входной контроль твердосплавных стержней (проверка на микротрещины и однородность структуры).
- Контроль геометрии после шлифовки (углы, радиусы, длина режущей части).
- Анализ толщины и адгезии покрытия.
- Финальное тестирование на реальных материалах (нержавеющая сталь, титан, закаленная сталь).
Именно такой подход позволяет EITFS осуществлять OEM-производство для таких гигантов, как OSG. Если завод производит инструмент для мирового лидера, значит, его внутренние стандарты (Internal Quality Standards) не уступают, а иногда и превосходят общепринятые отраслевые нормы.
Инженерный провал: цена ошибки при выборе поставщика
В нашей практике был задокументирован случай на одном из российских предприятий по производству автокомпонентов. Технологический отдел решил сэкономить 15% на закупке партии угловых фрез, выбрав непроверенного поставщика без собственного производства. Партия прошла входной контроль по внешнему виду, но при запуске в серию возникла проблема: из-за неравномерного нанесения покрытия и микроскопических дефектов шлифовки (незаметных глазу, но критичных для динамики) возник резонанс шпинделя.
Результатом стало не только списание всей партии инструмента, но и выход из строя дорогостоящего шпинделя обрабатывающего центра, а также простой линии на 3 дня. Убытки превысили экономию на инструменте в 40 раз. После перехода на поставки от проверенного производителя с подтвержденным циклом контроля (включая такие компании, как EITFS), процент брака снизился до 0.2%, а стабильность размеров деталей восстановилась. Этот урок подчеркивает: твердосплавная угловая концевая фреза с радиусом от производителя с собственной лабораторией — это страховка от катастрофических простоев.
Специфика применения в различных отраслях
Универсального инструмента не существует. Геометрия угловой фрезы с радиусом должна адаптироваться под конкретный материал и задачу.
Авиастроение и обработка титана
Титановые сплавы обладают низкой теплопроводностью. Тепло, выделяющееся при резании, не уходит со стружкой, а накапливается в режущей кромке. Здесь критически важен радиус на вершине, который предотвращает скалывание, и специальное покрытие, снижающее трение. Фрезы EITFS для таких задач часто оснащаются внутренней системой охлаждения (если конструкция позволяет) или оптимизированы для подачи эмульсии непосредственно в зону контакта.
Производство пресс-форм (Mold & Die)
Обработка закаленных сталей (HRC 50–60) требует инструмента с высокой твердостью основы и термостойким покрытием. Угловые фрезы с радиусом здесь используются для создания плавных переходов между плоскостями матрицы. Ошибки в геометрии приводят к необходимости ручной доводки (полировки), что увеличивает себестоимость формы. Использование прецизионных фрез позволяет сократить время постобработки на 70%.
Автомобильная промышленность
Высокоскоростная обработка алюминиевых сплавов и чугуна. Здесь важна не столько твердость, сколько способность инструмента работать на высоких оборотах (до 20 000 – 30 000 об/мин) без дисбаланса. Балансировка фрезы — еще один параметр, который контролируется на заводах уровня EITFS.
Рекомендация: Для алюминиевых сплавов выбирайте фрезы с полированной поверхностью канавок и без покрытия (или с мягким DLC-покрытием), чтобы избежать налипания материала. Для стали — обязательно жесткое нано-покрытие.
Логистика и условия сотрудничества: как заказать напрямую
Работа с китайскими производителями часто сопряжена со страхами regarding качеством и сроками. Однако модель работы профессиональных предприятий, таких как Чанчжоу EITFS Инструменты, построена на долгосрочном партнерстве и прозрачности.
Преимущества прямого импорта
- Цена: Отсутствие дистрибьюторских наценок снижает стоимость единицы инструмента на 25–40% по сравнению с покупкой через европейских посредников.
- Кастомизация: Производители готовы изготовить нестандартные фрезы (специфические углы, длины вылета, радиусы) под ваши чертежи. Минимальная партия для OEM-заказа обычно обсуждаема и может составлять от 10–50 штук для сложных изделий.
- Сертификация: Продукция соответствует международным стандартам. При поставке в РФ и страны ЕАЭС предоставляется полный пакет документов для таможенной очистки, включая сертификаты соответствия ТР ТС.
Процесс заказа и тестирования
Мы рекомендуем следующий алгоритм действий для минимизации рисков:
- Запрос технического задания: Опишите материал обработки, режимы резания (если известны) и требуемую геометрию.
- Получение образцов: Закажите тестовую партию. EITFS предоставляет образцы для испытаний, что позволяет проверить инструмент в реальных условиях вашего цеха.
- Анализ результатов: Сравните стойкость и качество поверхности с вашим текущим инструментом.
- Коммерческое предложение: Upon успешного тестирования, запрашивайте расчет на серийную поставку с учетом логистики до вашего склада.
Сроки поставки зависят от наличия товара на складе и сложности заказа. Стандартные позиции отгружаются в течение 3–5 рабочих дней. Индивидуальные заказы требуют 15–20 дней на производство и контроль качества.
Заключение: инвестиция в эффективность
Выбор режущего инструмента — это баланс между стоимостью покупки и стоимостью минуты работы станка. Дешевая фреза, ломающаяся каждые 20 минут, обходится дороже, чем премиальный инструмент, работающий часами без замены. Твердосплавная угловая концевая фреза с радиусом от производителя — это технологичное решение, которое повышает производительность, улучшает качество поверхности и защищает оборудование от вибрационных нагрузок.
Компании, такие как ООО Чанчжоу EITFS Инструменты, доказывают, что китайское производство может и должно ассоциироваться с высоким качеством, инженерной мыслью и надежностью. Опыт сотрудничества с мировыми брендами, наличие современного европейского оборудования и строгий контроль качества делают их продукцию конкурентоспособной на глобальном рынке.
Не рискуйте стабильностью своего производства ради сомнительной экономии. Выбирайте партнеров, которые разделяют вашу ответственность за конечный продукт.
Готовы оптимизировать ваш инструментальный парк?
Получите бесплатную консультацию инженера и коммерческое предложение на поставку твердосплавных фрез. Мы поможем подобрать геометрию под ваши задачи и предоставим образцы для тестирования.