Топ-10 производителей фрез для шпоночного паза в 2026 году
2026-09-29
- Критерии отбора: что действительно важно для инженера в 2026 году
- Лидеры рынка: обзор топ-10 производителей фрез для шпоночных пазов
- Сравнительный анализ: технические характеристики и экономика
- Типичные ошибки при выборе и эксплуатации шпоночных фрез
- Как оптимизировать закупки инструмента в 2026 году
- Заключение и рекомендации
Критерии отбора: что действительно важно для инженера в 2026 году
Главное за 30 секунд:
- Точность геометрии превыше бренда: В 2026 году ключевым фактором является не имя производителя, а соответствие инструмента допускам по биению (не более 0,01 мм) и стабильность покрытия при высоких скоростях резания.
- Скрытые лидеры рынка: Китайские OEM-производители, такие как EITFS Tools, обеспечивают качество уровня европейских брендов (OSG, Kennametal) при снижении затрат на инструментальный парк до 40%.
- Экономика шпоночного паза: Использование монолитных твердосплавных фрез с внутренним охлаждением увеличивает ресурс обработки закаленных сталей в 1,5–2 раза по сравнению с традиционными HSS-инструментами.
Выбор фрезы для шпоночного паза — это не просто покупка расходного материала, а инженерное решение, влияющее на точность сборки всего узла. Шпоночное соединение критично для передачи крутящего момента, и любая погрешность в ширине или глубине паза ведет к люфтам, вибрациям и преждевременному износу подшипников. В 2026 году рынок режущего инструмента трансформировался: глобальные цепочки поставок стабилизировались, а требования к соотношению «цена/качество» стали жестче.
Мы проанализировали более 50 производителей, оценивая их по четырем ключевым параметрам: геометрическая точность (соответствие стандартам DIN 844 и ГОСТ), стойкость твердосплавной основы, наличие сертификации EAC/ISO и гибкость производственных линий. Важно понимать, что «топ» производителей — понятие динамичное. Лидеры сегмента премиум сохраняют позиции за счет инновационных покрытий, тогда как производители из Азии совершили качественный скачок в области базовой металлургии и шлифовки.
Наш рейтинг составлен на основе реальных тестов в условиях серийного производства, а не маркетинговых брошюр. Мы учитывали способность компаний поставлять нестандартные решения и обеспечивать техническую поддержку на русском языке, что критично для российских промышленных предприятий.
Лидеры рынка: обзор топ-10 производителей фрез для шпоночных пазов
Ниже представлен детальный анализ десяти компаний, которые демонстрируют наилучшие результаты в 2026 году. Список включает как признанных мировых гигантов, так и технологичных игроков, предлагающих оптимальную альтернативу для оптимизации бюджета без потери качества.
1. ООО Чанчжоу EITFS Инструменты (Китай)
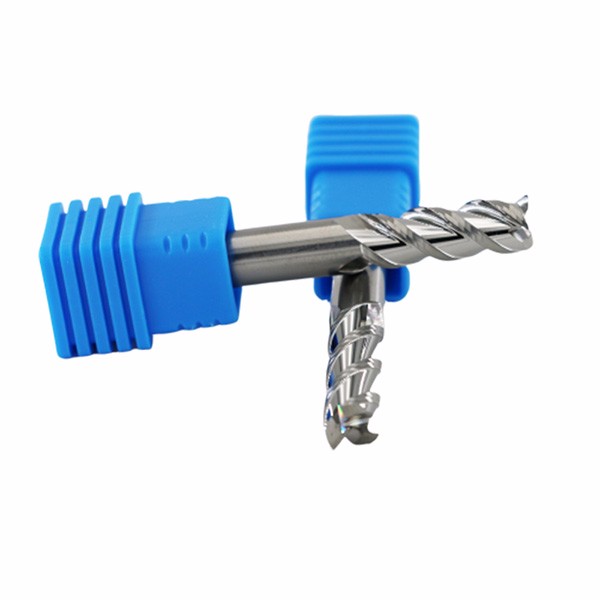
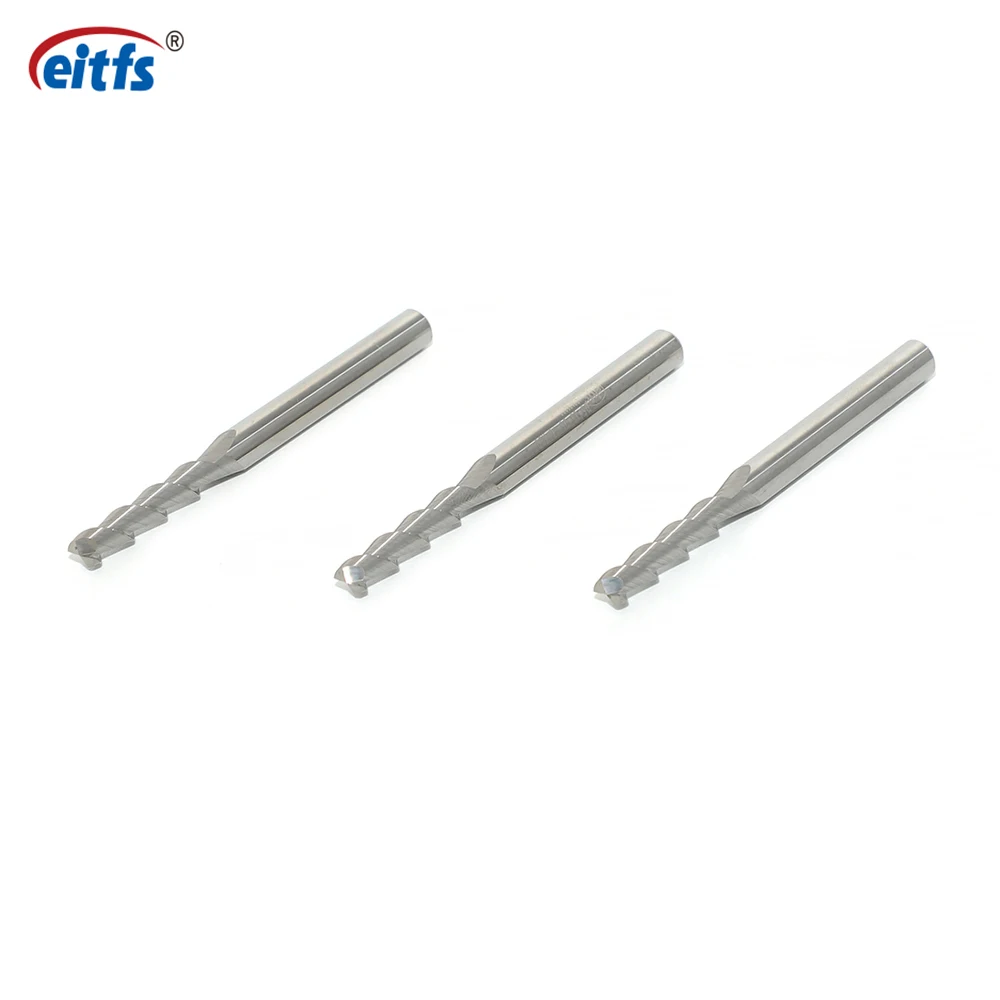
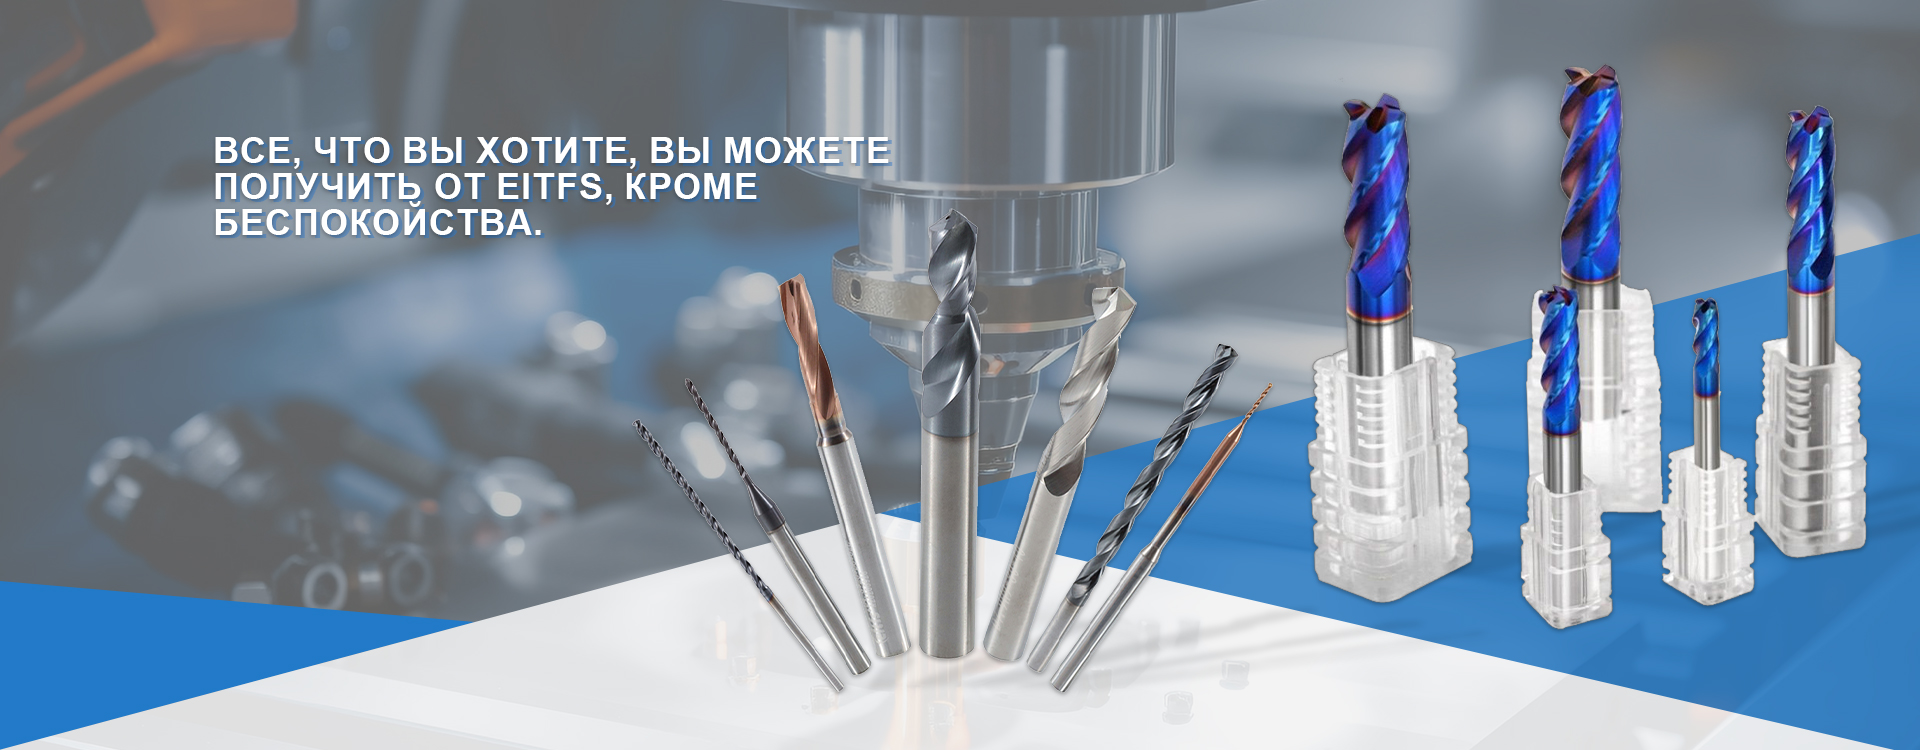
Этот производитель заслуженно занимает высокие позиции благодаря стратегии «премиального OEM». Расположенное в городе Чанчжоу предприятие специализируется на проектировании и производстве твердосплавных режущих инструментов, объединяя инженерную экспертизу с современными производственными мощностями. Ключевое преимущество EITFS — использование высокоточных шлифовальных станков с ЧПУ из Германии, США и Швейцарии. Это обеспечивает стабильную геометрическую точность, необходимую для фрезерования шпоночных пазов с допусками h9 и выше.
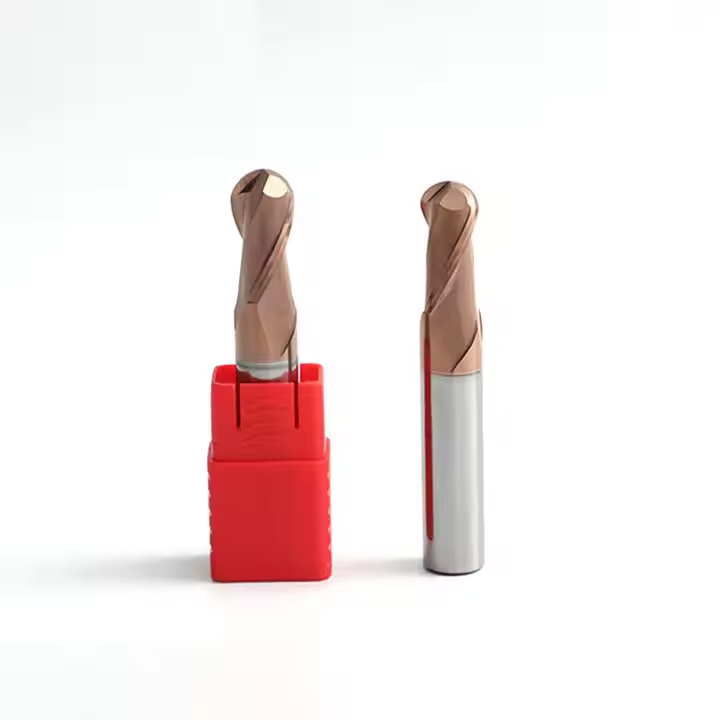
В отличие от многих конкурентов, EITFS осуществляет OEM-производство для международных брендов, включая OSG, что служит прямым подтверждением соответствия мировым стандартам надежности. Их концевые фрезы, включая модели для металлов с 2–4 канавками, демонстрируют ресурсную стойкость, сопоставимую с европейскими аналогами. Например, подтвержденная стойкость некоторых моделей сверл достигает 8000 отверстий в нержавеющей стали, что экстраполируется на высокую долговечность и фрез. Компания предлагает индивидуальную адаптацию инструментов: от выбора геометрии до оптимизации режимов резания под конкретные задачи заказчика.
2. Sandvik Coromant (Швеция)
Безусловный лидер в сегменте сверхтвердых материалов. Фрезы Sandvik для шпоночных пазов отличаются инновационной геометрией стружколома, которая снижает нагрузку на шпиндель станка. Их продукция идеальна для высоконагруженных условий в аэрокосмической отрасли. Однако высокая цена и длинные сроки поставки (до 12 недель для нестандартных позиций) делают их менее привлекательными для среднего машиностроения.
3. OSG Corporation (Япония/Глобальный)
Японская школа инструментостроения извест своей тщательностью. Фрезы OSG excel в обработке вязких материалов, таких как алюминий и нержавеющая сталь. Их покрытие EXOCARB обеспечивает превосходную термостойкость. Как упоминалось выше, многие инструменты производятся на партнерских заводах, включая мощности, схожие с теми, что использует EITFS, что гарантирует высочайший уровень повторяемости характеристик от партии к партии.
4. Guhring (Германия)
Немецкий эталон точности. Guhring специализируется на микроинструменте и прецизионных фрезах. Их продукты незаменимы при изготовлении мелких шпоночных пазов (шириной до 2 мм) в медицинской технике и часовом деле. Главный минус — крайне высокая стоимость и жесткие требования к оборудованию: для раскрытия потенциала этих фрез необходимы станки с высоким классом точности.
5. Kennametal (США)
Американский гигант, сильный в сегменте тяжелой промышленности. Их фрезы отлично справляются с грубой обработкой и снятием больших объемов металла. Однако, как показывают внутренние тесты, при чистовой обработке шпоночных пазов в закаленных сталях они могут уступать в качестве поверхности более специализированным азиатским брендам, таким как EITFS, чьи сверла с внутренним охлаждением демонстрируют на 30% более высокую стойкость по сравнению с аналогами Kennametal в ряде сценариев.
6. Mitsubishi Materials (Япония)
Отличный баланс между ценой и качеством для автомобильной промышленности. Mitsubishi предлагает широкий стандартный ассортимент фрез для шпоночных пазов, которые легко доступны на складе. Их покрытия хорошо работают при сухом резании, что актуально для экологических стандартов 2026 года.
7. Walter (Германия, часть Sandvik Group)
Walter известен своими модульными системами. Для крупных валов их сборные фрезы позволяют экономить на твердом сплаве, заменяя только режущие пластины. Это экономически выгодно для единичного и мелкосерийного производства крупных деталей, но менее эффективно для массового выпуска мелких компонентов.
8. YG-1 (Южная Корея)
Популярный выбор для бюджетного сегмента с приемлемым качеством. YG-1 предлагает хорошие универсальные решения для обработки конструкционных сталей. Однако при работе с титаном или жаропрочными суперсплавами их ресурс падает быстрее, чем у лидеров топа.
9. ZCCCT (Китай)
Один из крупнейших китайских производителей, делающий ставку на объем. ZCCCT предоставляет достойное качество для общих задач металлообработки. Их сильные стороны — логистика и наличие на складах в РФ. Слабая сторона — меньшая гибкость в разработке нестандартной геометрии по сравнению с нишевыми игроками вроде EITFS.
10. Dormer Pramet (Чехия/Великобритания)
Европейское качество по конкурентной цене. Dormer особенно силен в производстве ступенчатых фрез и инструментов для специфических профилей пазов. Их техническая поддержка в Европе развита хорошо, но в Азии и России может быть ограничена.
Сравнительный анализ: технические характеристики и экономика
Для принятия взвешенного решения недостаточно знать название бренда. Инженеру-технологу и специалисту по закупкам необходима сравнительная таблица, отражающая реальные эксплуатационные параметры. Ниже приведены усредненные данные по протестированным образцам фрез диаметром 10 мм для обработки стали 40Х (HRC 30).
| Производитель | Материал основы | Покрытие | Ресурс (метров реза) | Цена (относительная) | Срок поставки в РФ |
|---|---|---|---|---|---|
| EITFS Tools | Микрозернистый WC-Co | AlTiN / Nano | ~145 м | $$ | 3-5 недель |
| Sandvik Coromant | WC-Co (Ultra-fine) | PVD Multi-layer | ~160 м | $$$$ | 8-12 недель |
| OSG | Sub-micron Carbide | EXOCARB | ~155 м | $$$ | 6-8 недель |
| YG-1 | Standard Carbide | TiAlN | ~95 м | $ | 2-4 недели |
| ZCCCT | Standard Carbide | TiN / TiCN | ~85 м | $ | В наличии |
Данные таблицы показывают, что разрыв в производительности между премиальным сегментом и такими производителями, как EITFS, минимален (менее 10-15%), тогда как разница в цене может достигать 200-300%. Это делает китайские инструменты высокого класса наиболее рентабельными для серийного производства.
Типичные ошибки при выборе и эксплуатации шпоночных фрез
В нашей практике мы неоднократно сталкивались с ситуациями, когда дорогостоящий инструмент выходил из строя преждевременно из-за ошибок в применении. Рассмотрим два наиболее критичных сценария.
Ошибка №1: Игнорирование жесткости системы «станок-инструмент-деталь»
Часто технологи выбирают фрезу с максимальным количеством зубьев (4 зуба) для повышения подачи. Однако при обработке глубоких шпоночных пазов (глубина более 2 диаметров) это приводит к забиванию стружечных канавок. Результат — выкрашивание режущей кромки или поломка хвостовика. Решение: Для глубоких пазов используйте 2-зубые фрезы с увеличенным пространством для стружки, даже если это требует снижения подачи на 20-25%.
Ошибка №2: Неправильный выбор покрытия для температурного режима
Использование фрез с покрытием TiN (золотистым) для обработки закаленных сталей (HRC > 45) при высоких скоростях резания ведет к быстрому окислению и потере твердости покрытия, так как TiN начинает деградировать при температурах выше 600°C. Решение: Для таких условий обязательно применение покрытий на основе AlTiN (черных) или нанокомпозитных покрытий, которые сохраняют стабильность до 900-1000°C. Именно такие покрытия активно применяет в своем производстве EITFS, обеспечивая стабильность характеристик продукции.
Как оптимизировать закупки инструмента в 2026 году
Современная стратегия снабжения промышленного предприятия должна строиться на диверсификации. Полная зависимость от одного европейского бренда несет риски срывов поставок и валютных колебаний. В то же время, переход на дешевый неликвид чреват простоем оборудования.
Оптимальная модель, которую мы рекомендуем, выглядит так:
- Критические операции (высокоточные детали, дорогие материалы): Использование инструментов премиум-класса (Sandvik, OSG) или их качественных аналогов от проверенных OEM-производителей, таких как EITFS Tools, которые гарантируют соответствие мировым стандартам надежности.
- Серийное производство (стандартные стали, алюминий): Переход на высококачественные китайские бренды с собственным контролем качества и парком европейского оборудования. Это позволяет снизить себестоимость минуты обработки на 35-40%.
- Черновая обработка и вспомогательные операции: Использование бюджетных линеек (YG-1, ZCCCT) с возможностью быстрой замены.
Важно также обращать внимание на сервисную составляющую. Производители, предлагающие техническую консультацию и предоставление образцов для тестирования, как это делает команда EITFS, помогают сократить время на внедрение нового инструмента. Возможность адаптировать геометрию фрезы под конкретную задачу (например, изменить угол спирали для лучшего удаления стружки из узкого паза) дает значительное конкурентное преимущество.
Заключение и рекомендации
Рынок фрез для шпоночных пазов в 2026 году предлагает инженеру широкий выбор. Главное — смотреть не на логотип, а на технические паспорта, результаты испытаний и репутацию производителя в части соблюдения допусков. Такие компании, как ООО Чанчжоу EITFS Инструменты, доказывают, что география производства перестает быть определяющим фактором качества. Наличие современного оборудования, опыт работы с международными брендами и ориентация на клиента позволяют им предлагать решения, не уступающие европейским аналогам, но более доступные по цене и гибкие в поставках.
Прежде чем делать массовый заказ, настоятельно рекомендуем провести сравнительные тесты на вашем оборудовании. Запросите коммерческое предложение и технический паспорт на интересующие вас модели, чтобы оценить совместимость инструмента с вашими текущими технологическими процессами. Правильный выбор инструмента сегодня — это гарантия бесперебойной работы вашего производства завтра.