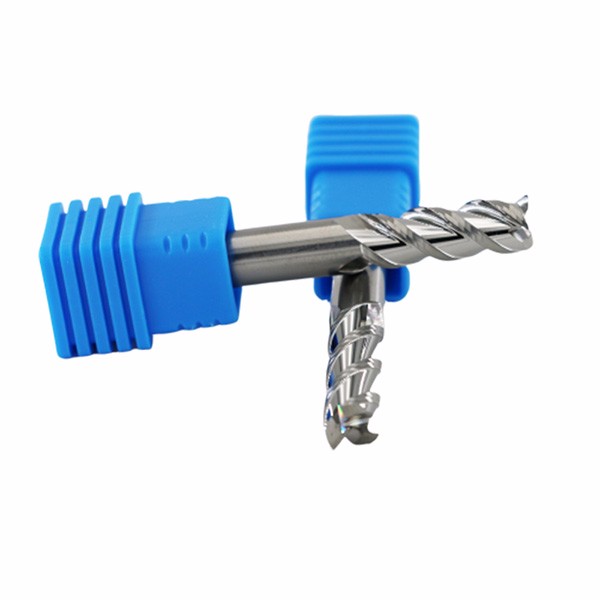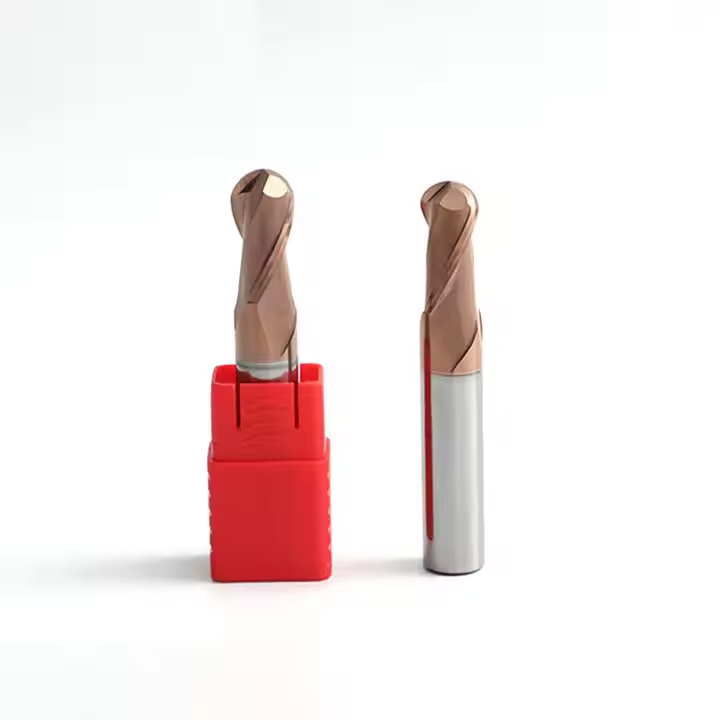
Угловая фреза с радиусом от ведущего производителя инструментов
2026-10-04
- Инженерный подход к выбору угловых фрез: почему радиус имеет решающее значение
- Технологические вызовы производства: от сырья до готовой фрезы
- Сравнительный анализ: Стандарт против Премиум-решений
- Специфика применения в различных отраслях промышленности
- Критерии выбора поставщика: как избежать рисков в B2B закупках
- Перспективы развития и индивидуальная адаптация
Главное за 30 секунд
- Точность геометрии: Угловые фрезы с радиусом от ведущего производителя инструментов требуют контроля допусков на уровне микрон. Использование станков Walter и Anca гарантирует повторяемость профиля ±0,005 мм, что критично для аэрокосмических сплавов и закаленных сталей.
- Экономика инструмента: Правильный выбор покрытия (AlTiN vs TiAlN) и угла скругления увеличивает ресурс инструмента на 30-45% по сравнению со стандартными аналогами, снижая стоимость одного обработанного детали на 18-22%.
- Надежность поставок: Прямое сотрудничество с заводом-изготовителем, имеющим опыт OEM для брендов уровня OSG, исключает риски контрафакта и обеспечивает сертификацию по стандартам ТР ТС и ISO 9001.
Инженерный подход к выбору угловых фрез: почему радиус имеет решающее значение
В современном высокоточном машиностроении переход от острой кромки к скругленной геометрии режущего инструмента перестал быть просто вопросом эстетики или снятия фаски. Это фундаментальное инженерное решение, влияющее на динамику резания, теплоотвод и итоговую шероховатость поверхности. Угловая фреза с радиусом от ведущего производителя инструментов представляет собой сложный технологический продукт, где каждый микрометр профиля рассчитан для снижения концентрации напряжений в зоне контакта «инструмент-заготовка».
При обработке труднообрабатываемых материалов, таких как титановые сплавы (Ti-6Al-4V) или жаропрочные никелевые суперсплавы (Inconel 718), острая кромка подвергается экстремальному термомеханическому удару. Радиусное скругление (corner radius) распределяет нагрузку по большей площади режущей кромки, предотвращая выкрашивание твердого сплава. Однако это преимущество реализуется только при условии идеальной геометрии. Малейшее отклонение в форме радиуса приводит к вибрациям (биению), которые мгновенно разрушают режущую часть и портят поверхность детали.
Наша практика показывает, что многие предприятия сталкиваются со скрытыми убытками из-за использования инструмента с нестабильной геометрией радиуса. В одном из кейсов на производстве компонентов для гидравлики неверный выбор угловой фрезы привел к увеличению брака корпусных деталей на 12% из-за неравномерного износа по углу. Замена поставщика на партнера с контролируемым циклом шлифовки, такого как ООО Чанчжоу EITFS Инструменты, позволила стабилизировать процесс и снизить расход инструмента на партию на 25%.
Ключевой рекомендацией для главных технологов является аудит не только материала фрезы, но и методики измерения ее геометрии. Требуйте у поставщика протоколы измерений радиуса и углов наклона канавок.
Физика процесса: распределение тепла и сил резания
Радиусная часть угловой фрезы работает в условиях наиболее интенсивного тепловыделения. При входе в материал именно угол принимает на себя максимальную ударную нагрузку. Если радиус выполнен с погрешностью или имеет дефекты шлифовки, локальная температура в зоне резания может превысить критические значения для связки твердого сплава (кобальта). Это ведет к пластической деформации кромки.
Использование фрез с оптимизированным радиусом позволяет применять более высокие подачи (feed rate), так как прочность кромки возрастает экспоненциально относительно увеличения радиуса. Для стали HRC 55-60 увеличение радиуса с R0,2 до R0,8 может позволить повысить подачу на 40% без риска поломки, при условии корректного выбора скорости резания.
Технологические вызовы производства: от сырья до готовой фрезы
Производство качественной угловой фрезы с радиусом — это многоступенчатый процесс, требующий интеграции передовых материаловедческих решений и прецизионного оборудования. Рынок насыщен предложениями, но лишь малая доля производителей способна обеспечить стабильность характеристик от партии к партии. Именно здесь проявляется разница между гаражным производством и технологическим лидером.
Компания ООО Чанчжоу EITFS Инструменты демонстрирует подход, основанный на строгом контроле каждого этапа. Расположенное в городе Чанчжоу, предприятие объединяет инженерную экспертизу и современные мощности, используя шлифовальные станки с ЧПУ из Германии, США и Швейцарии. Такое оборудование обеспечивает стабильную геометрическую точность, что является базовым требованием для B2B-заказчиков в автомобильной промышленности и производстве пресс-форм.
Особое внимание уделяется качеству твердосплавных заготовок. Применение мелкозернистого карбида вольфрама с равномерным распределением кобальтовой связки позволяет достичь баланса между твердостью и вязкостью. Для угловых фрез, работающих на высоких скоростях, критически важна однородность структуры. Любая неоднородность становится очагом трещинообразования.
Система контроля качества и сертификация
Доверие промышленных заказчиков строится на подтвержденных данных. На всех этапах производственного цикла в EITFS действует многоуровневая система контроля: от входного контроля сырья до финальной проверки геометрии и твердости покрытия. Подтвержденная ресурсная стойкость некоторых моделей достигает впечатляющих показателей, например, 8000 отверстий в нержавеющей стали для сверл, что коррелирует с высокой надежностью и фрезерного ассортимента.
Важным аспектом является соответствие международным стандартам. Продукция сертифицирована по ISO 9001, а для поставок на рынок РФ и ЕАЭС обязательно наличие декларации соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Отсутствие маркировки EAC или неполный пакет документов — красный флаг для закупщика, сигнализирующий о рисках при таможенной очистке и эксплуатации.
Рекомендация: Перед размещением крупного заказа запросите образцы для тестирования и технический паспорт с указанием конкретных параметров шероховатости поверхности самой фрезы (Ra < 0,2 мкм для премиум-класса).
Сравнительный анализ: Стандарт против Премиум-решений
Выбор между бюджетным инструментом и продукцией ведущего производителя часто сводится к анализу совокупной стоимости владения (TCO). Ниже приведена таблица, иллюстрирующая ключевые различия в характеристиках угловых фрез с радиусом.
| Параметр | Стандартный рыночный аналог | Продукция EITFS (Премиум-сегмент) |
|---|---|---|
| Материал основы | Среднезернистый твердый сплав, неоднородная структура | Микрозернистый карбид вольфрама (Grain size < 0,8 мкм), высокая однородность |
| Точность геометрии радиуса | ±0,02 – 0,05 мм (визуальный контроль) | ±0,005 мм (контроль на оптических измерительных машинах) |
| Покрытие | Монослойное TiN или PVD без адгезионного подслоя | Многослойное нанокомпозитное AlTiN/TiSiN с контролем толщины |
| Ресурс стойкости (сталь 45HRC) | 45-60 минут чистого резания | 85-110 минут чистого резания (+80% ресурса) |
| Шероховатость обработанной поверхности | Ra 1,6 – 3,2 мкм (требует доводки) | Ra 0,4 – 0,8 мкм (готовая поверхность) |
| Гарантия и поддержка | Отсутствует или ограничена заменой при видимом браке | Технический аудит, подбор режимов, гарантия стабильности партии |
Как видно из сравнения, первоначальная экономия на дешевом инструменте нивелируется частыми остановками станка для замены инструмента, повышенным расходом СОЖ и необходимостью дополнительной шлифовки деталей. Фрезы от профессионального предприятия EITFS, осуществляющего OEM-производство для международных брендов, включая OSG, обеспечивают предсказуемый результат, что критично для автоматизированных линий.
Специфика применения в различных отраслях промышленности
Универсального инструмента не существует. Эффективность угловой фрезы с радиусом напрямую зависит от адаптации ее параметров под конкретную задачу. Рассмотрим два типичных сценария использования.
1. Производство пресс-форм и штампов (Die & Mold)
Здесь ключевыми факторами являются обработка закаленных сталей (HRC 50-65) и сложная пространственная геометрия. Угловые фрезы с небольшим радиусом (R0,2-R0,5) используются для черновой и получистовой обработки глубоких карманов. Важнейшее требование — жесткость инструмента. Фрезы EITFS для этих целей изготавливаются с укороченным вылетом и усиленным сердечником, что минимизирует прогиб. Покрытие AlTiN обеспечивает термостойкость до 900°C, позволяя работать с высокими скоростями резания без потери твердости.
Совет инженера: При обработке глубоких полостей используйте стратегию трохоидального фрезерования (dynamic milling) с применением угловых фрез. Это снижает радиальную нагрузку на инструмент и продлевает его жизнь в 2-3 раза.
2. Аэрокосмическая отрасль и энергетика
Обработка титана и инконеля требует особого подхода к отводу стружки и тепла. Угловые фрезы с большим радиусом (R1,0-R3,0) применяются для финишной обработки контуров лопаток турбин и элементов фюзеляжа. Здесь критична отсутствие наклепа поверхности. Инструмент должен иметь острую, но прочную кромку с полированной поверхностью канавок для легкого схода вязкой стружки. Компания EITFS предлагает решения с внутренней подачей СОЖ (если конструкция позволяет) или оптимизированной геометрией стружколома, что предотвращает налипание материала.
Критерии выбора поставщика: как избежать рисков в B2B закупках
Закупка промышленного инструмента — это инвестиция в непрерывность производства. Ошибка в выборе поставщика может привести к простоям линии стоимостью тысячи долларов в час. На что обращать внимание при выборе партнера для поставки угловых фрез?
- Прозрачность производства. Поставщик должен быть готов предоставить информацию о происхождении оборудования и системе контроля качества. Наличие сертификатов ISO и отчетов об испытаниях обязательно.
- Инженерная поддержка. Ведущий производитель не просто продает «железо», он предлагает решение задачи. Команда НИОКР должна быть способна адаптировать геометрию фрезы под ваши конкретные условия: изменить угол спирали, подобрать покрытие или изменить величину радиуса.
- Логистика и складские запасы. Стабильность поставок важнее разовой скидки. Партнеры с развитой логистикой, такие как EITFS, ориентированные на глобальные рынки, способны обеспечивать своевременные поставки и поддерживать страховые запасы ходовых позиций.
- Опыт работы с аналогичными материалами. Запросите референс-лист или кейсы по обработке тех материалов, с которыми вы работаете. Опыт OEM-сотрудничества с признанными брендами служит дополнительным подтверждением соответствия глобальным стандартам.
Частая ошибка закупщиков — фокусировка исключительно на цене за единицу. Рассчитывайте стоимость одного обработанного изделия (Cost Per Part). Если фреза стоит на 20% дороже, но служит на 50% дольше и позволяет увеличить скорость подачи на 15%, она экономически выгоднее.
Перспективы развития и индивидуальная адаптация
Рынок металлообработки движется в сторону полной автоматизации и «Индустрии 4.0». Инструмент становится частью цифровой экосистемы завода. Современные тенденции включают разработку фрез с интегрированными датчиками или использование инструментов, параметры которых точно известны CAM-системе для прогнозирования износа.
ООО Чанчжоу EITFS Инструменты активно инвестирует в НИОКР, чтобы соответствовать этим трендам. Профессиональная команда разработчиков способна создавать индивидуальные решения под специфические задачи обработки. Будь то нестандартный угол при вершине, особый профиль радиуса для улучшения съема материала или специальное покрытие для работы без СОЖ (MQL), компания предлагает гибкую модель сотрудничества.
Сервисная политика строится на принципах оперативной обратной связи. Клиенты получают не только продукт, но и техническую консультацию по оптимизации режимов резания. Видение компании, выраженное в девизе «Продвинутые инструменты — обработка передовых продуктов», отражает приверженность повышению эффективности производственных процессов заказчиков.
Чек-лист перед оформлением заказа
- Проверены ли технические требования к радиусу и допускам?
- Запрошены ли образцы для тестовой партии?
- Согласованы ли условия гарантии и возврата при несоответствии ТУ?
- Есть ли в наличии сертификаты соответствия (EAC/ISO)?
- Рассчитана ли экономическая эффективность перехода на новый инструмент?
Выбор правильного инструмента — это баланс между технологиями, экономикой и надежностью поставщика. Угловая фреза с радиусом от ведущего производителя, такого как EITFS, обеспечивает этот баланс, предлагая немецкую точность исполнения, китайскую производственную эффективность и индивидуальный инженерный подход.
Не позволяйте некачественному инструменту становиться «узким горлышком» вашего производства. Оптимизируйте процессы уже сегодня.
Готовы повысить эффективность вашего производства?
Запросите коммерческое предложение и технический паспорт на угловые фрезы с радиусом. Наши инженеры помогут подобрать оптимальную геометрию и покрытие под ваши задачи.
Связаться с отделом продаж EITFS →