Фреза для глубокой канавки: решение сложных задач обработки металла
2026-10-01
- Физика глубокого фрезерования: почему стандартные решения терпят неудачу
- Критерии выбора идеальной фрезы для сложных задач
- Технологические режимы резания: практическое руководство
- Сравнительный анализ: Специализированные фрезы vs Универсальные аналоги
- Отраслевые кейсы: где глубокие канавки создают основные сложности
- Частые ошибки при заказе и эксплуатации
- Заключение: инвестиция в стабильность производства
Главное за 30 секунд
- Геометрия решает всё: Для глубоких канавок (глубина > 3xD) критичен угол спирали 45° и асимметричная заточка для эффективного отвода стружки. Стандартные фрезы ломаются из-за её закупорки.
- Охлаждение под давлением: Использование твердосплавных фрез с внутренним каналом подачи СОЖ повышает стойкость инструмента на 30–40% при обработке вязких сталей и предотвращает повторное резание стружки.
- Экономика процесса: Переход на специализированный инструмент от производителей уровня EITFS позволяет сократить время цикла на 25% и снизить стоимость одного обработанного детали за счёт увеличения ресурса между переточками.
Физика глубокого фрезерования: почему стандартные решения терпят неудачу
Обработка глубоких пазов и канавок — один из самых нестабильных процессов в металлообработке. Инженеры часто сталкиваются с парадоксом: инструмент, идеально работающий на глубине 1xD или 2xD, начинает вибрировать, ломаться или быстро тупиться при заглублении beyond 3xD. Корень проблемы лежит не в твёрдости сплава, а в динамике удаления стружки и жёсткости консоли.
Когда длина рабочей части фрезы превышает трёхкратный диаметр, инструмент превращается в упругую консольную балку. Любое радиальное усилие вызывает микропрогиб, который приводит к неравномерной нагрузке на зубья. В случае с глубокой канавкой добавляется второй критический фактор — ограниченный объём стружечной канавки. Стружка, не успевая выйти наружу, уплотняется в пазу, создавая эффект «пробки». Давление растёт экспоненциально, температура в зоне резания подскакивает до 800–900°C, что приводит к мгновенному выкрашиванию режущей кромки или поломке шейки фрезы.
В нашей практике был зафиксирован показательный случай на предприятии по производству гидравлических распределителей. При изготовлении корпусов из стали 40ХФА использовалась стандартная четырёхзаходная концевая фреза с углом спирали 30°. На глубине 4xD происходило регулярное заклинивание инструмента, что приводило к браку дорогостоящих заготовок. Анализ показал, что угол 30° обеспечивал недостаточную скорость эвакуации стружки. Замена инструмента на специализированную фрезу для глубокой канавки с углом спирали 45° и полированными канавками решила проблему полностью, увеличив стойкость с 15 до 120 деталей за одну установку.
Ключевой вывод для технолога: для глубокого фрезерования нельзя использовать универсальные фрезы общего назначения. Требуется инструмент с оптимизированной геометрией стружечной канавки и повышенной жёсткостью сердцевины.
Критерии выбора идеальной фрезы для сложных задач
Выбор инструмента для глубокой обработки требует баланса между двумя противоречащими требованиями: максимальным объёмом канавки для отвода стружки и максимальной толщиной сердцевины для жёсткости. Рассмотрим ключевые параметры, которые определяют успех операции.
1. Геометрия спиральной канавы и количество зубьев
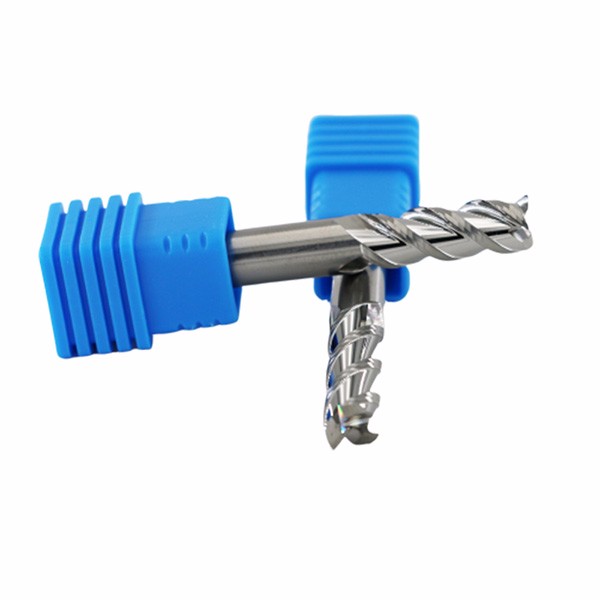
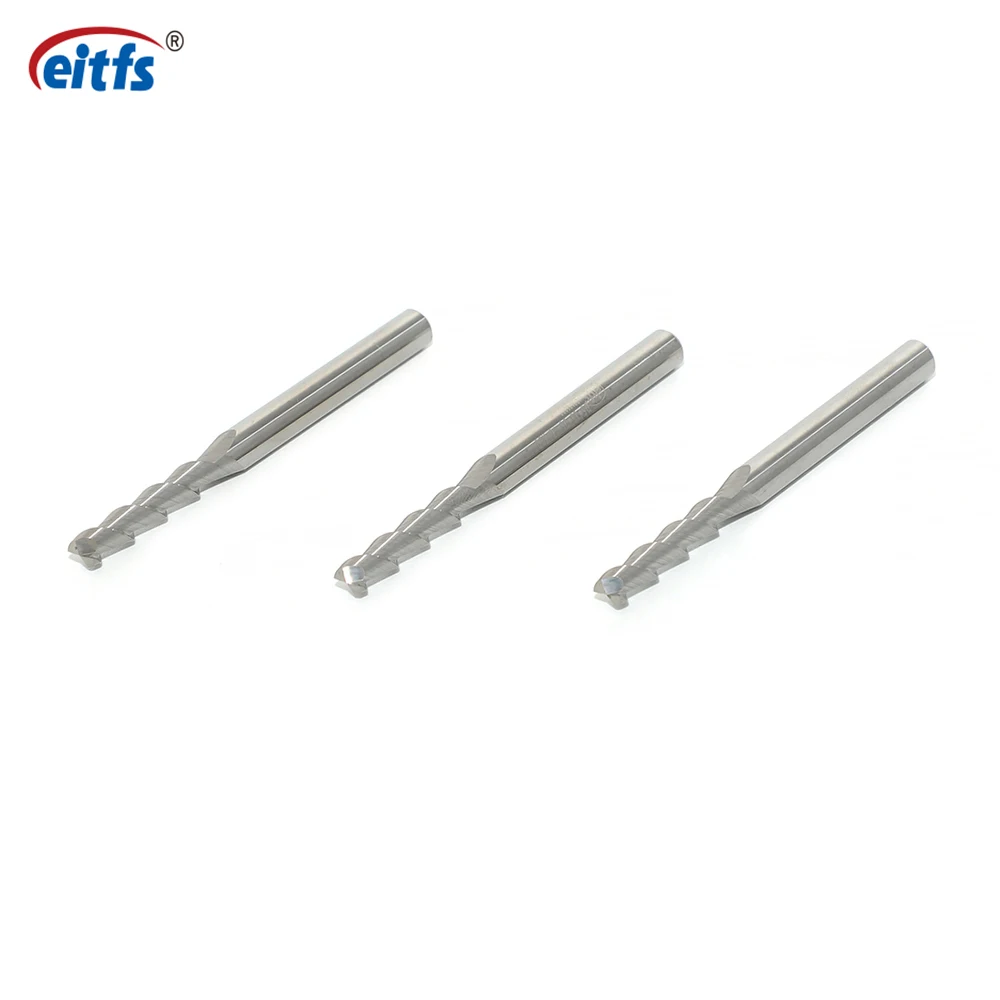
Для глубоких пазов (глубина более 3xD) оптимальным выбором являются двухзаходные (2-flute) или трёхзаходные фрезы. Четырёхзаходные модели, популярные при черновой обработке на малых глубинах, имеют слишком малый объём стружечной канавки. Двухзаходная фреза освобождает до 60% объёма канавки под стружку, что критично для предотвращения её налипання.
Угол наклона винтовой линии также играет решающую роль. Фрезы с углом 45° обеспечивают более агрессивное вытягивание стружки вверх по сравнению со стандартными 30°. Это снижает осевое давление на деталь и улучшает охлаждение зоны резания за счёт лучшего проникновения эмульсии.
2. Тип хвостовика и шейка инструмента
При работе на больших вылетах риск биения возрастает. Фрезы с цилиндрическим хвостовиком могут проскальзывать в цанговом патроне при высоких крутящих моментах. Рекомендуется использовать инструменты с хвостовиком Weldon (с лыской) или, что ещё лучше, с термоусадочным соединением (Shrink Fit). Шейка фрезы должна иметь усиленный профиль (neck relief), чтобы минимизировать трение о стенки канавки, но при этом сохранять достаточную массу металла для гашения вибраций.
3. Покрытия и материал субстрата
Микрозернистый твёрдый сплав (размер зерна < 0.8 мкм) обеспечивает необходимый баланс твёрдости и вязкости. Для обработки сталей, включая нержавеющие и жаропрочные сплавы, обязательно нанесение многослойных покрытий методом PVD (например, AlTiN или TiAlN). Эти покрытия сохраняют твёрдость при высоких температурах и обладают низким коэффициентом трения, что облегчает скольжение стружки.
Инженеры ООО Чанчжоу EITFS Инструменты уделяют особое внимание контролю качества покрытия. Благодаря использованию швейцарского и немецкого шлифовального оборудования, компания достигает однородности слоя нитрида алюминия-титана, что гарантирует предсказуемый износ. В тестах на нержавеющей стали AISI 316 фрезы EITFS с покрытием AlTiN показали ресурс, сопоставимый с ведущими европейскими брендами, при этом обеспечивая стабильность геометрии на протяжении всего срока службы.
Технологические режимы резания: практическое руководство
Даже самый совершенный инструмент выйдет из строя, если режимы резания выбраны неверно. Глубокое фрезерование требует отличного подхода от классического торцевого или контурного фрезерования.
Стратегия входа и выхода инструмента
Никогда не допускайте вертикального врезания фрезы в материал (plunge milling) на полную глубину, если это не предусмотрено конструкцией инструмента (как у сверл). Для фрезерования глубоких канавок используйте вход по дуге (ramp-in) или по спирали. Это позволяет распределить тепловую и механическую нагрузку равномерно по всей длине режущей кромки, избегая ударных нагрузок на торец фрезы.
Параметры подачи и скорости
При увеличении глубины резания необходимо корректировать параметры:
- Скорость резания (Vc): Следует снизить на 15–20% по сравнению с рекомендациями для коротких фрез, чтобы компенсировать ухудшение теплоотвода.
- Подача на зуб (fz): Должна оставаться оптимальной для образования стружки, но не слишком большой, чтобы не вызвать перегрузку консоли. Для твёрдых сталей рекомендуется fz 0.02–0.04 мм/зуб.
- Охлаждение: Обязательна подача СОЖ через станок (если фреза имеет внутренние каналы) или внешнее обильное орошение. Воздушно-масляный туман предпочтительнее чистой эмульсии при обработке вязких материалов, так как он лучше проникает в узкие зазоры.
Важно помнить: экономия на качестве охлаждающей жидкости или её фильтрации может свести на нет преимущества дорогого инструмента. Абразивные частицы в СОЖ работают как лapping paste, быстро изнашивая задние поверхности фрезы.
Сравнительный анализ: Специализированные фрезы vs Универсальные аналоги
Чтобы обосновать инвестиции в специализированный инструмент, рассмотрим сравнительные характеристики типовых решений для обработки канавки глубиной 5xD в конструкционной стали.
| Параметр | Универсальная концевая фреза (30° спираль) | Специализированная фреза для глубоких пазов (45° спираль, EITFS) |
|---|---|---|
| Отвод стружки | Затруднён, высокая вероятность закупорки | Отличный, благодаря увеличенному объёму канавки |
| Виброустойчивость | Низкая, требуется снижение подачи | Высокая, усиленная сердцевина гасит колебания |
| Стойкость (кол-во деталей) | 10–15 шт. до потери точности размера | 45–60 шт. с сохранением допуска h9/h10 |
| Риск поломки | Высокий (особенно при выходе из материала) | Минимальный при соблюдении режимов |
| Стоимость владения (Cost per Part) | Высокая из-за частой замены и простоев | На 35–40% ниже за счёт долгого ресурса |
Как видно из таблицы, первоначальная цена специализированной фрезы может быть выше, но общая экономика процесса выигрывает за счёт снижения времени на переналадку и уменьшения процента брака. Компания EITFS Tools предлагает линейку твердосплавных фрез, разработанных специально для таких условий. Их продукция, проходящая строгий контроль на станках с ЧПУ из Германии и США, демонстрирует повторяемость характеристик, что позволяет технологам один раз настроить процесс и забыть о проблемах с размером паза.
Отраслевые кейсы: где глубокие канавки создают основные сложности
Автомобилестроение: изготовление топливных рам и коллекторов
В производстве двигателей внутреннего сгорания требуется фрезерование глубоких каналов для подвода топлива или масла в алюминиевых и чугунных блоках. Алюминий склонен к налипанию (adhesion), что быстро забивает канавки фрезы. Использование фрез с полированной поверхностью канавок и специальным покрытием, снижающим адгезию, позволяет вести обработку на высоких скоростях. Опыт EITFS показывает, что применение их однозубых и двухзаходных фрез с внутренней подачей СОЖ увеличивает скорость съёма материала на 25% по сравнению со стандартными инструментами.
Производство пресс-форм и штампов
Здесь материалы часто представляют собой закалённые стали (HRC 50–60). Глубокие канавки необходимы для систем охлаждения и литниковых каналов. Главная проблема — хрупкость инструмента. Малейшее биение шпинделя приводит к выкрашиванию твёрдого сплава. Фрезы EITFS для закалённых сталей, имеющие отрицательный передний угол и усиленную режущую кромку, успешно справляются с этими задачами. Благодаря точной шлифовке, они обеспечивают чистоту поверхности, близкую к зеркальной, что сокращает время на последующую ручную доводку (polishing).
Частые ошибки при заказе и эксплуатации
Даже опытные закупщики и технологи иногда допускают ошибки, которые стоят предприятию денег. Вот три наиболее распространённые из них:
- Игнорирование длины вылета (L1 vs L2). Заказчики часто указывают общую длину инструмента, забывая о длине рабочей части. Для глубокой канавки важно, чтобы рабочая часть была лишь немного больше глубины паза. Излишне длинная рабочая часть снижает жёсткость. Всегда заказывайте фрезу с минимально необходимой длиной режущей части.
- Неверный выбор допуска хвостовика. Для высокоскоростной обработки глубоких пазов стандартный допуск h6 может быть недостаточным. Рекомендуется использовать хвостовики с допуском h5 или даже g5 для термопатронов, чтобы исключить биение на конце длинного инструмента.
- Отсутствие тестовой партии. Попытка сразу внедрить новый инструмент в серийное производство без тестов на одной-двух деталях рискованна. Поставщики уровня EITFS предоставляют возможность тестирования образцов и технической поддержки по подбору режимов, чем следует активно пользоваться.
Заключение: инвестиция в стабильность производства
Фрезерование глубоких канавок — это не просто удаление металла, это управление физикой процесса. Правильный выбор инструмента, учитывающий геометрию стружечной канавки, материал сплава и систему охлаждения, является фундаментом для рентабельного производства. Переход от универсальных решений к специализированным фрезам, таким как те, что производит ООО Чанчжоу EITFS Инструменты, позволяет не только решить технические проблемы с вибрацией и качеством поверхности, но и существенно снизить себестоимость продукции.
Компания EITFS сочетает в себе передовые технологии производства (станки из Швейцарии и США), строгий контроль качества (OEM-поставки для мировых брендов) и гибкий подход к клиенту. Их способность адаптировать геометрию инструмента под конкретные задачи заказчика делает их надёжным партнёром для российских промышленных предприятий, стремящихся к импортозамещению без потери качества.
Не позволяйте сложным задачам обработки тормозить ваше производство. Оптимизируйте процессы уже сегодня.
Готовы повысить эффективность обработки глубоких пазов?
Запросите технический каталог и коммерческое предложение на специализированные твердосплавные фрезы EITFS. Наши инженеры помогут подобрать оптимальную геометрию и режимы резания для вашего конкретного материала.
Получить консультацию и образец для тестирования →