Фреза для пазов: как найти надежного поставщика в сентябре 2026
2026-09-30
- Эволюция требований к пазовым фрезам: контекст 2026 года
- Технические критерии выбора: от сплава до геометрии
- Анализ рынка поставщиков: как отсеять посредников
- Логистика, сертификация и юридические аспекты импорта
- Сценарии применения и расчет экономической эффективности
- Чек-лист для переговоров с поставщиком в сентябре 2026
- Заключение: стратегия долгосрочного партнерства
Рынок промышленного инструмента в 2026 году переживает этап жесткой консолидации. Для инженеров-технологов и закупщиков выбор фрезы для пазов перестал быть рутинной процедурой каталожного поиска. Сегодня это стратегическое решение, влияющее на себестоимость детали, точность геометрии и общую эффективность производственной линии. Ошибка в выборе поставщика может стоить не только партии бракованных заготовок, но и простоев дорогостоящего обрабатывающего центра.
Главное за 30 секунд
- Критерий надежности: В 2026 году ключевым индикатором качества является не просто наличие сертификата ISO, а подтвержденный опыт OEM-производства для брендов первого эшелона (например, OSG) и использование шлифовального оборудования из Германии и Швейцарии.
- Технологический сдвиг: Стандартные твердосплавные фрезы уступают место инструментам с оптимизированной геометрией стружкоотвода и нанокомпозитными покрытиями, обеспечивающими прирост стойкости до 30–40% по сравнению с аналогами предыдущего поколения.
- Логистика и сервис: Надежный поставщик обязан предоставлять техническую адаптацию под конкретные режимы резания и гарантировать стабильность поставок в условиях изменчивой логистики, предлагая прозрачные условия по MOQ и срокам производства.
Эволюция требований к пазовым фрезам: контекст 2026 года
Еще пять лет назад основным параметром при выборе фрезы для выборки пазов служила цена за единицу. Сегодня, когда стоимость машинного часа на современных 5-осевых обрабатывающих центрах достигла пиковых значений, фокус сместился на предсказуемость ресурса инструмента. Инженеры больше не готовы мириться с ситуацией, когда фреза выходит из строя на середине сложной траектории, оставляя деталь в незавершенном состоянии.
В нашей практике мы регулярно сталкиваемся с последствиями экономии на инструменте. Классический пример: крупный производитель компонентов для насосного оборудования решил сократить затраты, перейдя на дешевые аналоги фрез для глубоких пазов. Результатом стало обрушение давления в системе гидравлики тестового стенда на 15% из-за микросколов на кромке паза, вызванных вибрацией некачественного инструмента. Устранение дефектов и повторная обработка партии обошлись компании в три раза дороже, чем первоначальная экономия на закупке фрез.
В 2026 году рынок диктует новые стандарты. Покупатель ищет не просто «металл», а технологическое решение. Это означает, что поставщик должен обладать компетенциями в области материаловедения, понимать физику резания различных сплавов (от алюминия серии 7000 до жаропрочных никелевых суперсплавов) и иметь производственную базу, способную обеспечить микронную точность геометрии.
Инженерный совет: При оценке поставщика запрашивайте не общий каталог, а отчеты об испытаниях (test reports) для конкретных материалов, которые вы обрабатываете. Отсутствие таких данных — красный флаг.
Технические критерии выбора: от сплава до геометрии
Выбор фрезы для пазов требует детального анализа нескольких взаимосвязанных параметров. Игнорирование любого из них ведет к снижению качества поверхности или преждевременному износу инструмента.
1. Материал основы и защитные покрытия
Сердце любой современной фрезы — твердый сплав. Качество субмикронного порошка карбида вольфрама и кобальтовой связки определяет баланс между твердостью и вязкостью. Дешевые аналоги часто используют крупнозернистые структуры, которые склонны к выкрашиванию при прерывистом резании.
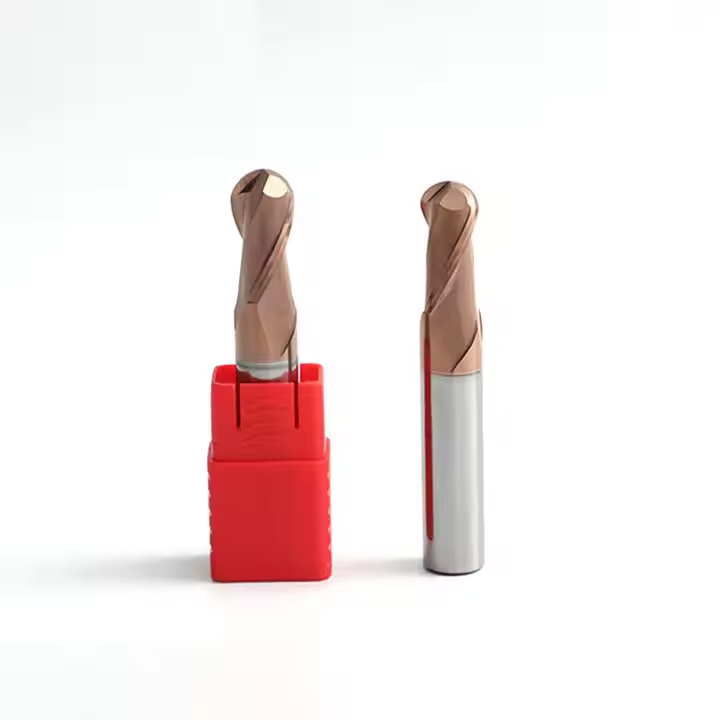
Ключевую роль играют покрытия. В 2026 году стандартом де-факто стали многослойные нанокомпозитные покрытия (AlTiN, TiSiN), наносимые методом PVD. Они обеспечивают термостабильность до 900–1000°C. Однако для специфических задач, таких как обработка закаленных сталей (HRC 55–65), требуются специальные углеродные или алмазоподобные покрытия (DLC), снижающие коэффициент трения.
Здесь стоит отметить подход компании ООО Чанчжоу EITFS Инструменты. Предприятие использует многоуровневую систему контроля качества сырья, что позволяет достигать воспроизводимости характеристик от партии к партии. Их опыт показывает, что правильная комбинация сплава и покрытия (например, черное или желтое нанопокрытие) может увеличить ресурс инструмента на 30% по сравнению со стандартными решениями на рынке.
2. Геометрия режущей части и стружкоотвод
Для пазовых фрез критически важна форма канавок. При обработке глухих пазов или пазов с отношением глубины к диаметру более 3xD возникает проблема эвакуации стружки. Если стружка не удаляется эффективно, она повторно режется, вызывая перегрев и задиры на стенках паза.
Современные решения включают:
- Переменный шаг зубьев: снижает резонансные вибрации (биение) при высоких оборотах.
- Полированные канавки: облегчают сход стружки, особенно при работе с вязкими материалами, такими как нержавеющая сталь или титан.
- Внутреннее охлаждение: подача СОЖ непосредственно в зону резания через каналы в теле фрезы. Это не только охлаждает инструмент, но и выдувает стружку из глубоких пазов.
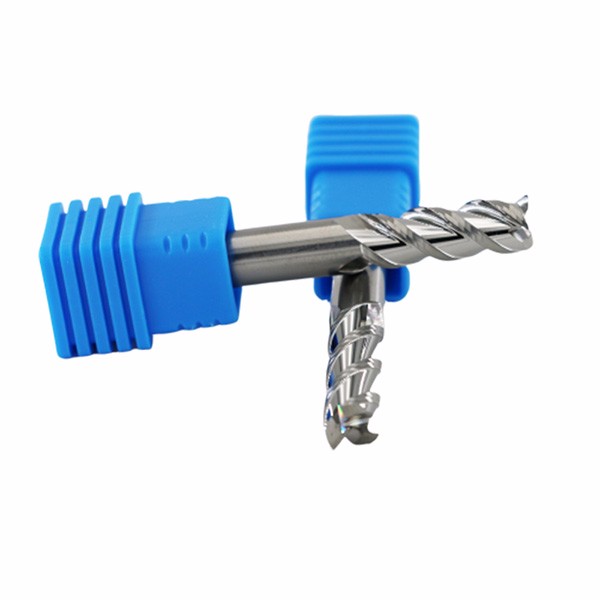
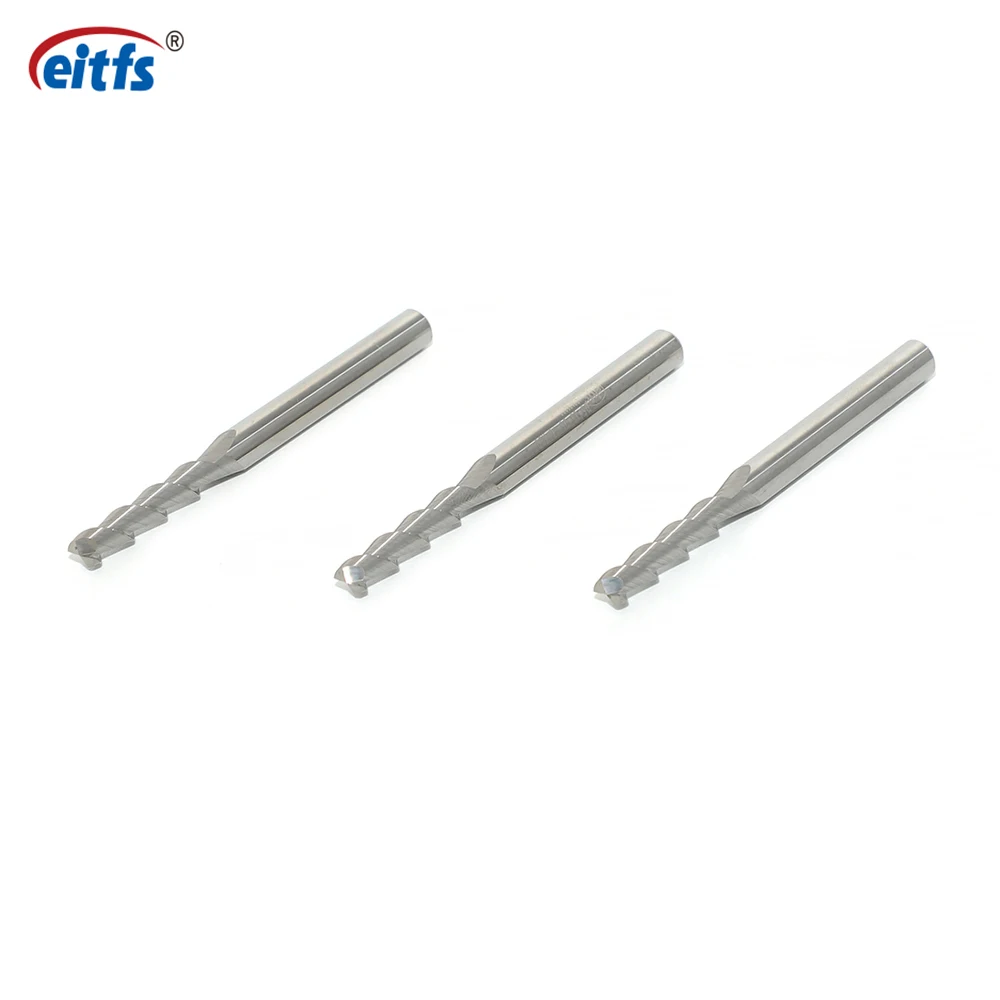
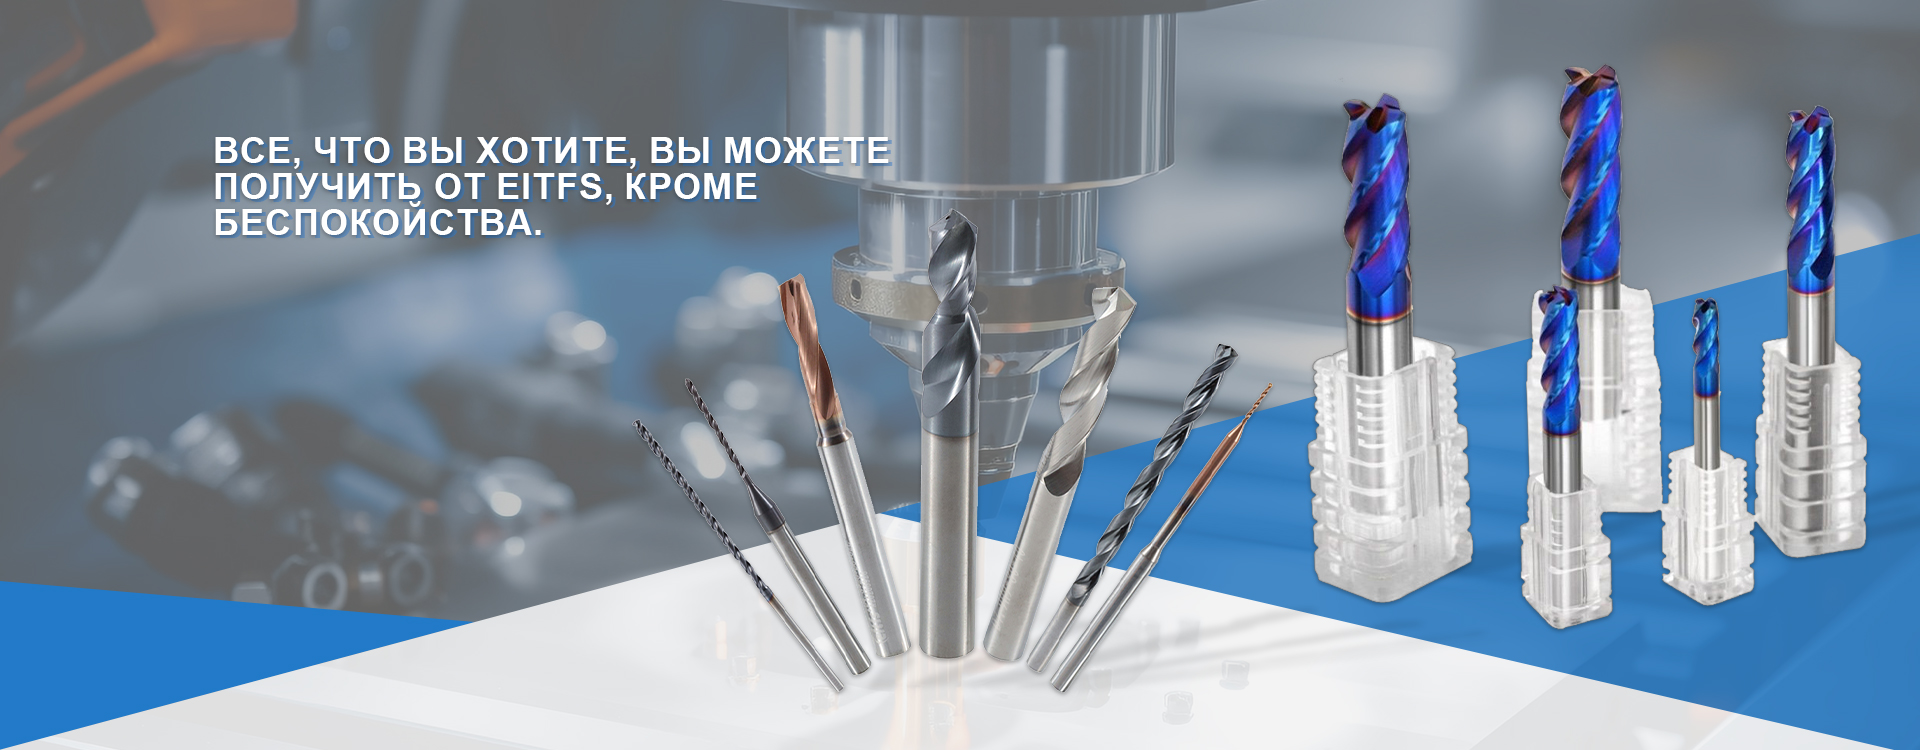
В ассортименте ведущих производителей, таких как EITFS, представлены концевые фрезы с 2–4 канавками, оптимизированные для разных материалов. Например, двухзаходные фрезы лучше подходят для алюминия и пластика благодаря увеличенному пространству для стружки, тогда как четырехзаходные обеспечивают более чистую поверхность при обработке сталей.
3. Точность изготовления и биение
Допуск на биение хвостовика и режущей части должен составлять не более 0.01–0.015 мм для высокоточных работ. Превышение этого значения приводит к неравномерной нагрузке на зубья: один зуб работает с перегрузкой, остальные простаивают. Это сокращает срок службы инструмента в разы.
Инженерный совет: Для ответственных деталей требуйте протокол измерения биения инструмента. Использование прецизионных патронов (например, гидропластовых или термоусадочных) обязательно, если биение самой фрезы находится на границе допуска.
Анализ рынка поставщиков: как отсеять посредников
Российский и международный рынки наводнены предложениями. Как отличить реального производителя от торгового дома, который просто клеит свой логотип на продукцию низкого качества? В 2026 году алгоритм проверки должен быть жестким и основанным на фактах.
| Критерий оценки | Надежный производитель (Factory Direct) | Посредник / Треyder |
|---|---|---|
| Производственная база | Наличие парка станков Walter, ANCA, Rollomatic. Возможность предоставить видео процесса шлифовки. | Отсутствие собственных мощностей. Фотографии оборудования взяты из интернета или не соответствуют масштабу. |
| НИОКР и адаптация | Инженерный отдел может модифицировать геометрию под вашу задачу. Предоставляет рекомендации по режимам резания. | Предлагает только стандартный каталог. На вопросы по оптимизации отвечает шаблонными фразами. |
| OEM-опыт | Работает как OEM-партнер для известных мировых брендов (подтверждено контрактами или косвенными доказательствами). | Не имеет опыта контрактного производства. Позиционирует себя исключительно как собственный бренд без истории. |
| Контроль качества | Многоуровневая система: входной контроль сырья, контроль геометрии на проекторах, тесты на твердость покрытия. | Выборочный контроль или отсутствие лабораторного оборудования. Гарантия только на замену, без технического анализа причин поломки. |
Опыт сотрудничества с международными гигантами является мощным индикатором качества. Например, тот факт, что ООО Чанчжоу EITFS Инструменты осуществляет OEM-производство для такого признанного бренда, как OSG, служит независимым аудитом их производственных процессов. Это означает, что их системы менеджмента качества, точность шлифовки и стабильность свойств покрытий соответствуют строжайшим японским и мировым стандартам. Для российского закупщика это сигнал: вы получаете продукт мирового уровня, минуя наценку западного бренда.
Логистика, сертификация и юридические аспекты импорта
В условиях 2026 года логистическая устойчивость так же важна, как и качество продукта. Сроки поставки (Lead Time) должны быть фиксированы в договоре. Средняя норма для производства нестандартного инструмента составляет 15–25 дней, плюс время на транспортировку. Надежные поставщики держат буферный запас популярных позиций (например, стандартных концевых фрез с 4 канавками) на складах или могут оперативно произвести их благодаря высокому уровню автоматизации.
Сертификация и соответствие стандартам
При импорте инструмента в РФ необходимо учитывать требования технических регламентов Таможенного союза (ТР ТС). Хотя сам режущий инструмент не всегда подлежит обязательной сертификации в рамках ТР ТС 010/2011 («О безопасности машин и оборудования»), наличие деклараций соответствия или добровольных сертификатов ГОСТ повышает доверие крупных промышленных предприятий.
Кроме того, важно наличие маркировки EAC. Профессиональные поставщики, такие как EITFS, понимают важность документального сопровождения для беспрепятственной растаможки. Отсутствие правильных кодов ТН ВЭД или ошибок в спецификациях может привести к задержкам груза на таможне на недели.
Минимальный объем заказа (MOQ) и условия оплаты
Гибкость в условиях MOQ — еще один маркер партнерской ориентации завода. Крупные европейские производители часто требуют огромных партий для запуска линии. Китайские заводы нового поколения, оснащенные гибкими производственными ячейками, могут принимать заказы на небольшие партии (например, от 10–50 штук специфических фрез) без катастрофического роста цены. Это позволяет российским компаниям тестировать инструмент перед масштабным внедрением.
Совет по закупкам: Начинайте сотрудничество с тестовой партии. Запросите образцы для проведения натурных испытаний на вашем производстве. Серьезные производители, включая EITFS, предоставляют такую возможность, понимая, что долгосрочный контракт выгоднее разовой продажи.
Сценарии применения и расчет экономической эффективности
Чтобы принять окончательное решение, переведем технические характеристики в деньги. Рассмотрим два типичных сценария.
Сценарий А: Обработка нержавеющей стали (AISI 316) в медицинском приборостроении
Проблема: Высокая вязкость материала, наклеп, быстрый износ фрез. Требуется высокая чистота поверхности паза без последующей шлифовки.
Решение: Использование твердосплавных фрез EITFS с внутренним охлаждением и специальным покрытием, снижающим адгезию. Геометрия с полированными канавками обеспечивает свободный выход стружки.
Результат: Стойкость инструмента достигает 8000 отверстий или эквивалентной длины реза, что на 30% превышает показатели стандартных европейских аналогов (уровня Kennametal). Снижение частоты смены инструмента уменьшает время простоя станка на 15 минут в смену. Экономия на одном обрабатывающем центре составляет около 12–15% в год за счет снижения расхода инструмента и увеличения выпуска годных деталей.
Сценарий Б: Производство пресс-форм из закаленной стали (HRC 50+)
Проблема: Высокая твердость заготовки вызывает микровыкрашивание режущей кромки. Критична точность размеров паза.
Решение: Применение угловых радиусных фрез из мелкозернистого твердого сплава с усиленным сердечником. Оптимизация режимов резания совместно с технологами поставщика.
Результат: Исключение брака из-за недорезов или сколов. Стабильность размеров позволяет избежать ручной доводки форм, которая является самым дорогим этапом в инструментальном производстве.
Чек-лист для переговоров с поставщиком в сентябре 2026
Перед тем как подписать контракт, пройдите по следующему списку вопросов. Ответы помогут вам выявить слабые места контрагента.
- Каково происхождение шлифовального оборудования? Если вам называют бренды вроде ANCA (Австралия/Германия), Walter (Германия) или Rollomatic (Швейцария), это хороший знак. Если ответ уклончивый — риск низкого качества геометрии высок.
- Предоставляете ли вы данные по режимам резания для моего материала? Производитель должен иметь базу данных испытаний. Отсутствие рекомендаций говорит об отсутствии инженерной поддержки.
- Каков процент рекламаций? Честный завод признает, что брак возможен, но его уровень ниже 0.5–1%. Если вам говорят «0%», вас обманывают.
- Можете ли вы адаптировать инструмент? Попросите изменить угол спирали или длину режущей части под вашу задачу. Гибкость — преимущество прямых заводов.
- Какие гарантии вы даете на стабильность партий? Требуйте подтверждения, что параметры фрезы из партии №1 будут идентичны параметрам фрезы из партии №100.
Заключение: стратегия долгосрочного партнерства
Поиск надежного поставщика фрез для пазов в 2026 году — это поиск технологического союзника. Рынок уходит от модели «купил-продал» к модели «совместная оптимизация процессов». Компании, которые инвестируют в собственные НИОКР, контролируют каждый этап производства от сырья до финальной упаковки и имеют подтвержденный опыт работы с лидерами индустрии, становятся единственными безопасными гаванями для промышленных предприятий.
Такой подход демонстрирует ООО Чанчжоу EITFS Инструменты. Сочетание передового оборудования, строгого контроля качества и ориентации на клиента позволяет им предлагать решения, которые не просто режут металл, а повышают общую эффективность вашего производства. Их девиз «Продвинутые инструменты — обработка передовых продуктов» не просто слова, а отражение реальной инженерной культуры.
Не откладывайте модернизацию вашего инструментария. Каждый час работы на изношенном или неоптимальном инструменте — это прямые убытки.
Готовы повысить эффективность вашего производства?
Запросите коммерческое предложение и технический паспорт на интересующие вас модели фрез. Наши инженеры готовы провести бесплатный анализ вашей текущей задачи и предложить оптимизированное решение.