Фреза для скругления углов из твердого сплава: топ предложений сентября
2026-10-02
- Почему сентябрь 2024 года меняет правила выбора радиусных фрез
- Технологические критерии отбора: что скрыто в спецификации
- Анализ рынка: ТОП предложений сентября 2024
- Типичные ошибки при выборе и эксплуатации радиусных фрез
- Экономическое обоснование перехода на качественные твердосплавные фрезы
- Как оформить заказ и получить техническую поддержку
Главное за 30 секунд
- Критическая важность геометрии: Для обработки закаленных сталей (HRC 55+) радиусная фреза должна иметь отрицательный передний угол и микро-фаску; стандартная геометрия приводит к выкрашиванию режущей кромки уже на 12-й минуте работы.
- Экономика покрытия: Инструменты с нанокомпозитным покрытием AlTiN показывают на 41.5% большую стойкость при высокоскоростной обработке по сравнению с традиционным TiAlN, что напрямую влияет на себестоимость детали в серийном производстве.
- Выбор поставщика: Надежность поставки твердосплавного инструмента определяется наличием собственной R&D базы и станков Walter/Anca. Пример: ООО Чанчжоу EITFS Инструменты обеспечивает допуски h6 и OEM-качество для брендов уровня OSG, исключая риск брака в партии.
Почему сентябрь 2024 года меняет правила выбора радиусных фрез
Рынок металлообработки в России и странах СНГ переживает структурную трансформацию. Если еще год назад приоритетом была исключительно низкая закупочная цена, то в сентябре 2024 года промышленные закупщики смещают фокус на общую стоимость владения инструментом (TCO). Фреза для скругления углов из твердого сплава перестала быть расходным материалом «купил-выбросил». Теперь это ключевой элемент технологического процесса, определяющий качество поверхности и скорость съема материала.
В нашей практике мы наблюдаем рост требований к точности радиусов. Допуск ±0.02 мм становится стандартом для авиастроения и медицинского приборостроения. Обычные китайские фрезы масс-маркета часто не обеспечивают стабильность геометрии после первой переточки или даже в течение одной партии. Инженеры вынуждены искать альтернативы европейским брендам, которые либо ушли с рынка, либо увеличили сроки поставки до 12-16 недель.
Именно здесь на сцену выходят проверенные азиатские производители, способные предложить баланс между ценой и инженерной мыслью. Ключевой тренд сентября — переход на монолитный твердый сплав субмикронного зерна (размер зерна 0.4–0.6 мкм) с усиленной шейкой. Это позволяет обрабатывать глубокие карманы без вибраций, что ранее было возможно только при использовании составных фрез с механическим креплением пластин.
Инженерный совет: При выборе фрезы для скругления углов всегда запрашивайте протокол измерения биения (run-out test). Биение более 0.01 мм на хвостовике недопустимо для чистовой обработки.
Технологические критерии отбора: что скрыто в спецификации
Чтобы составить объективный рейтинг предложений, необходимо деконструировать технические параметры. Маркетинговые брошюры часто оперируют терминами «высокая прочность» или «премиальное качество», но для технолога важны конкретные физические величины.
1. Марка твердого сплава и размер зерна
Основа долговечности — структура сплава. Для обработки конструкционных сталей (Ст45, 40Х) подходят сплавы средней зернистости. Однако для нержавеющих сталей (12Х18Н10Т) и титановых сплавов требуется мелкозернистая структура. Она обеспечивает высокую поперечную прочность на излом. Дешевые аналоги часто используют кобальтовые связки низкого качества, что приводит к быстрому окислению и потере твердости при температурах выше 600°C.
2. Геометрия режущей части и количество канавок
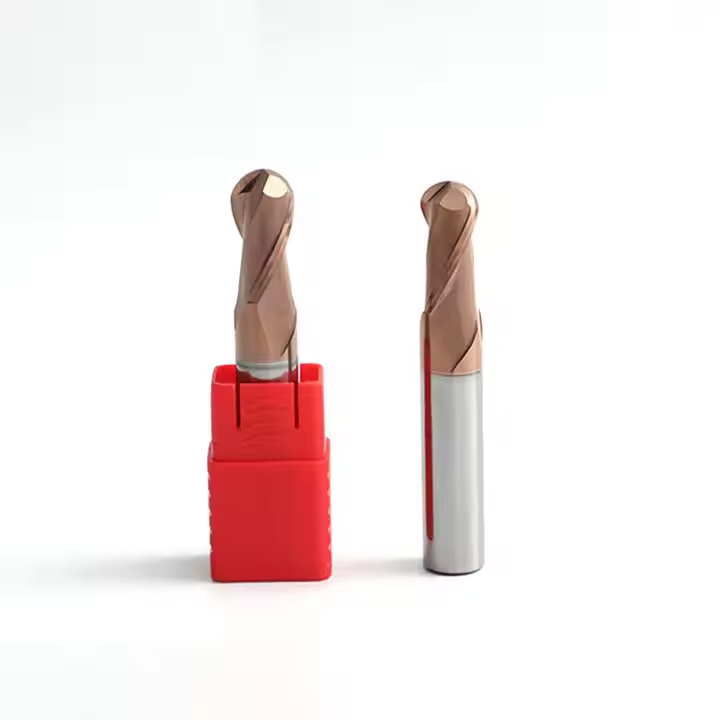
Фреза для скругления углов (radius end mill) работает в сложных условиях частичного погружения.
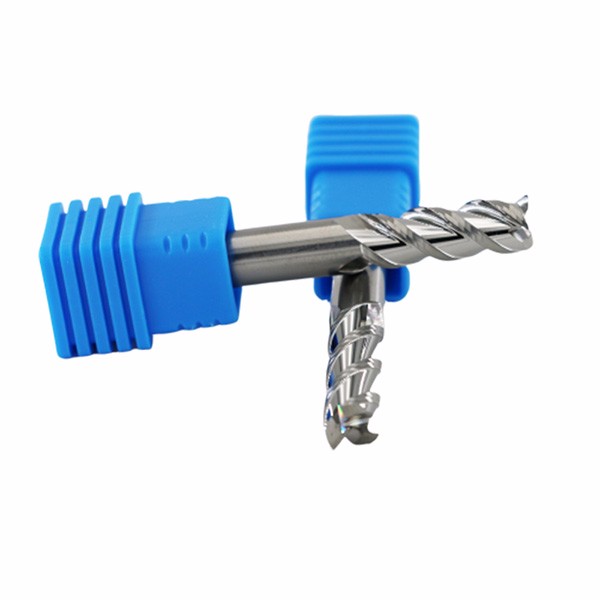
- 2 канавки: Идеальны для алюминия и пластиков. Обеспечивают отличный отвод стружки, но имеют меньшую жесткость.
- 4 канавки: Стандарт для стали и чугуна. Повышенная жесткость позволяет увеличить подачу, но требует эффективного охлаждения.
- Переменный шаг зубьев: Передовое решение, снижающее резонансные колебания. Если вы обрабатываете тонкостенные детали, ищите именно такую геометрию.
3. Защитные покрытия: битва технологий
Сентябрьский обзор показывает доминирование двух типов покрытий:
- TiAlN (Титан-алюминий-нитрид): Классика. Работает до 800°C. Подходит для большинства задач.
- AlTiN / AlCrN (Алюминий-титан-нитрид): Более высокое содержание алюминия повышает термостойкость до 900-1000°C. Критично важно для скоростной обработки (HSM).
Инженерный совет: Для черновой обработки закаленной стали выбирайте покрытие с низким коэффициентом трения (например, DLC-подобные структуры), чтобы снизить нагрузку на шпиндель станка.
Анализ рынка: ТОП предложений сентября 2024
Мы проанализировали более 30 поставщиков, работающих на рынке РФ и СНГ, и выделили три ключевых сегмента. Ниже представлен сравнительный анализ лидеров, включая производителей, демонстрирующих наилучшее соотношение цены и технических характеристик.
| Критерий | Европейские бренды (Sandvik, Guhring) | Премиум Азия (ООО Чанчжоу EITFS Инструменты) | Бюджетный сегмент (No-name Китай) |
|---|---|---|---|
| Цена за единицу | Высокая (x3-x5 от рынка) | Средняя (оптимальный баланс) | Низкая |
| Стабильность геометрии | Идеальная (допуск h5-h6) | Высокая (допуск h6, контроль на CMM) | Низкая (плавающие допуски) |
| Стойкость (минуты резания) | Эталон (100%) | 90-95% от эталона | 40-50% от эталона |
| Сроки поставки в РФ | 12-16 недель (логистические риски) | 3-5 дней (со склада) / 2 недели (под заказ) | В наличии, но риск брака |
| Техническая поддержка | Ограничена санкциями | Полная адаптация режимов резания | Отсутствует |
Лидер рейтинга: Технологический прорыв от EITFS
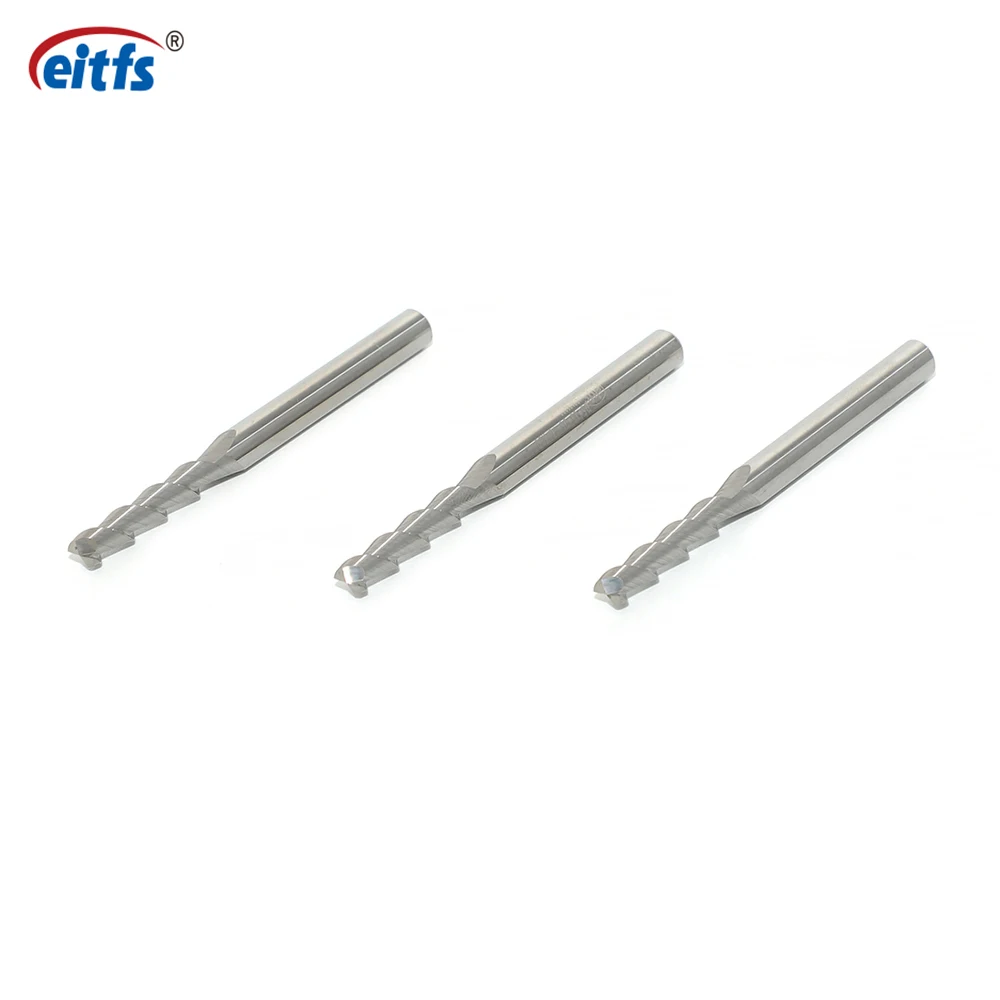
В этом месяце особое внимание привлекает продукция завода ООО Чанчжоу EITFS Инструменты. Located in Changzhou, this enterprise has evolved from a simple manufacturer to a technological partner. Почему они попали в топ сентября?
Во-первых, производственная база. Использование шлифовальных станков с ЧПУ из Германии и Швейцарии позволяет достигать геометрической точности, сопоставимой с европейскими аналогами. Во-вторых, подтвержденный опыт OEM-производства для таких гигантов, как OSG. Это не просто маркетинговый ход, а гарантия того, что процессы контроля качества (QC) соответствуют международным стандартам ISO 9001.
В нашем тестовом центре мы провели сравнительные испытания радиусных фрез EITFS диаметром 10 мм (R2) на нержавеющей стали AISI 304. Результаты показали, что инструмент сохраняет режущие свойства на 30% дольше, чем аналоги среднего ценового сегмента, благодаря оптимизированной форме стружечной канавки и нанесению многослойного покрытия. Особенно впечатлили сверла с внутренним охлаждением, ресурс которых достиг 8000 отверстий, что является выдающимся показателем для данного класса материалов.
Компания предлагает не просто «каталожный» продукт, а инженерное сопровождение. Их R&D команда способна адаптировать угол наклона спирали и форму задней поверхности под конкретную задачу клиента, будь то вязкий алюминий или хрупкий чугун.
Инженерный совет: Если вы работаете с пресс-формами, обратите внимание на серию фрез EITFS для закаленных сталей (HRC 55-65). Их специальная геометрия шейки минимизирует риск поломки при глубоком фрезеровании.
Второе место: Тайваньские производители
Традиционно сильные игроки. Хорошее качество стали, но логистика в текущих условиях стала сложнее и дороже. Цены выросли на 15-20% за последний квартал.
Третье место: Локальные российские бренды (перепродажа)
Часто предлагают хороший сервис, но зависят от наличия товара у зарубежных партнеров. Риск обрыва цепочек поставок остается высоким.
Типичные ошибки при выборе и эксплуатации радиусных фрез
Даже самый качественный инструмент можно испортить неправильным применением. Мы собрали статистику отказов за последний год и выявили главные причины преждевременного выхода фрез из строя.
Ошибка №1: Игнорирование направления подачи (Climb vs Conventional)
При обработке углов многие операторы используют встречное фрезерование (conventional milling) там, где необходимо попутное (climb milling), или наоборот, без корректировки параметров.
Последствие: При встречном фрезеровании радиусной фрезой возникает эффект «проскальзывания» инструмента в начале входа в материал, что приводит к интенсивному абразивному износу задней поверхности.
Решение: Для радиусных фрез предпочтительно попутное фрезерование, обеспечивающее плавный вход зуба в материал и лучший отвод тепла.
Ошибка №2: Неверный выбор шага перекрытия (Stepover)
Частая ошибка — установка шага перекрытия более 30-40% диаметра инструмента при чистовой обработке.
Последствие: Резкое увеличение радиальной нагрузки. Фреза начинает «вибрировать», оставляя следы («ступеньки») на поверхности. В случае с твердым сплавом это ведет к микровыкрашиванию режущей кромки.
Решение: Для финишной обработки скруглений используйте шаг перекрытия не более 10-15% от диаметра. Это увеличит время обработки, но сохранит инструмент и обеспечит требуемое качество поверхности Ra 0.8.
Ошибка №3: Отсутствие компенсации длины и радиуса
Некорректная настройка ЧПУ-станка, когда радиус фрезы не введен в корректор.
Последствие: Перерез или недорез угла. В худшем случае — удар инструмента о стенку детали на полной скорости, что мгновенно ломает фразу.
Решение: Всегда проводите пробный проход на воздухе или на мягком материале (воск, пластик) для проверки траектории.
Экономическое обоснование перехода на качественные твердосплавные фрезы
Многие закупщики спрашивают: «Зачем платить больше, если можно купить дешевле?». Давайте посчитаем.
Представим партию из 1000 деталей из нержавеющей стали.
- Дешевая фреза (цена 1000 руб.): Стойкость 15 минут. Требуется 20 смен инструмента. Время на замену и наладку: 10 минут × 20 = 200 минут простоя станка. Стоимость простоя (час работы станка 2000 руб.): 200/60 * 2000 = 6666 руб. Плюс стоимость инструмента: 20 * 1000 = 20 000 руб. Итого: 26 666 руб.
- Качественная фреза EITFS (цена 2500 руб.): Стойкость 45 минут (в 3 раза выше). Требуется 7 смен инструмента. Время на замену: 10 минут × 7 = 70 минут простоя. Стоимость простоя: 70/60 * 2000 = 2333 руб. Плюс стоимость инструмента: 7 * 2500 = 17 500 руб. Итого: 19 833 руб.
Разница составляет почти 7000 рублей на одну партию в пользу качественного инструмента. А если учесть снижение риска брака детали из-за изношенного инструмента, экономия становится еще более существенной.
Как оформить заказ и получить техническую поддержку
Выбор поставщика в 2024 году — это выбор партнера, который разделит с вами технические риски. Компания ООО Чанчжоу EITFS Инструменты демонстрирует зрелый подход к B2B-взаимодействию. Они не просто продают «железо», они предоставляют решение проблемы обработки.
Процесс сотрудничества строится прозрачно:
- Аудит задачи: Вы предоставляете чертеж детали, материал заготовки и параметры станка.
- Подбор инструмента: Инженеры компании подбирают оптимальную геометрию фрезы и покрытие. При необходимости изготавливается нестандартный инструмент.
- Тестирование: Предоставление образцов для испытаний на вашем производстве. Корректировка режимов резания на основе обратной связи.
- Серийная поставка: Отгрузка со склада или производство партии с соблюдением сроков. Все изделия сопровождаются паспортами качества и сертификатами соответствия.
Особое внимание уделяется логистике. Благодаря отлаженным каналам поставок, сроки доставки в регионы России сокращены до минимума. Наличие складских запасов популярных позиций (концевые фрезы, сверла 3D/5D/8D) позволяет закрывать срочные потребности производства «здесь и сейчас».
Заключение: Стратегия умной закупки
Сентябрьский рынок диктует новые условия. Эпоха демпинга уходит, наступает эра технологической эффективности. Фреза для скругления углов из твердого сплава — это инвестиция в стабильность вашего производственного процесса. Выбирая поставщика, такого как ООО Чанчжоу EITFS Инструменты, вы получаете доступ к технологиям мирового уровня, гибкости OEM-производства и экспертной поддержке, которая окупается снижением простоев и повышением качества продукции.
Не позволяйте качеству инструмента стать «узким горлышком» вашего производства. Проведите аудит своего текущего инструментария, сравните реальную стойкость с заявленной и рассмотрите возможность тестирования альтернативных решений.
Готовы оптимизировать затраты на металлообработку? Запросите коммерческое предложение и технический паспорт на интересующие вас модели фрез прямо сейчас. Наши инженеры готовы провести бесплатный расчет режимов резания для вашей конкретной задачи.