Фрезерная концевая фреза с фаской: руководство по выбору инструмента
2026-10-01
- Классификация и геометрия режущей части: за пределами стандарта DIN
- Материалы и покрытия: борьба с температурой и абразивным износом
- Типичные ошибки при выборе и эксплуатации (Case Study)
- Сравнительная таблица: Выбор инструмента под материал
- Производственные стандарты и контроль качества: почему это важно для B2B
- Логистика и коммерческие условия работы с Китаем
- Чек-лист перед оформлением заказа
- Заключение: инвестиция в эффективность, а не просто покупка расходников
Главное за 30 секунд
- Геометрия решает: Угол фаски ( chamfer angle) определяет не только форму кромки, но и распределение тепловых нагрузок. Ошибка в выборе угла на 15° может сократить стойкость инструмента вдвое при обработке закаленных сталей.
- Материал подложки критичен: Для высокоскоростной обработки алюминиевых сплавов требуется микрозернистый твердый сплав с полированной поверхностью канавок, тогда как для Inox необходимы покрытия типа AlTiN с высокой термостойкостью.
- Скрытая экономика: Использование фрез с интегрированной фаской вместо отдельной операции зенкования снижает время цикла на 40-60%, однако требует жесткой фиксации заготовки из-за возрастающих радиальных усилий резания.
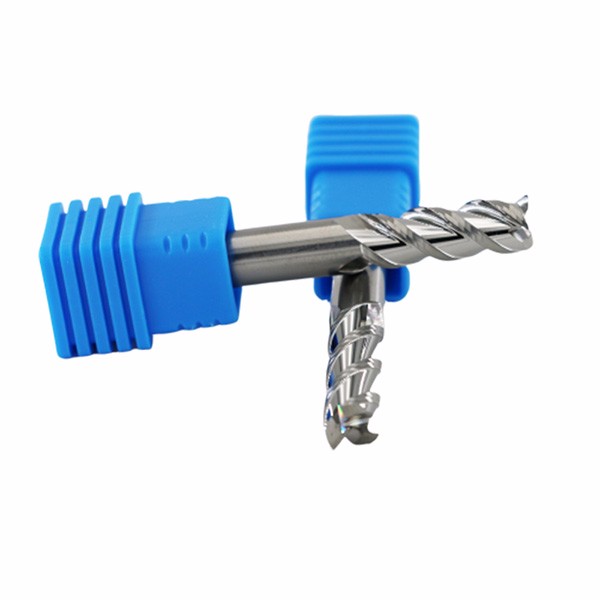
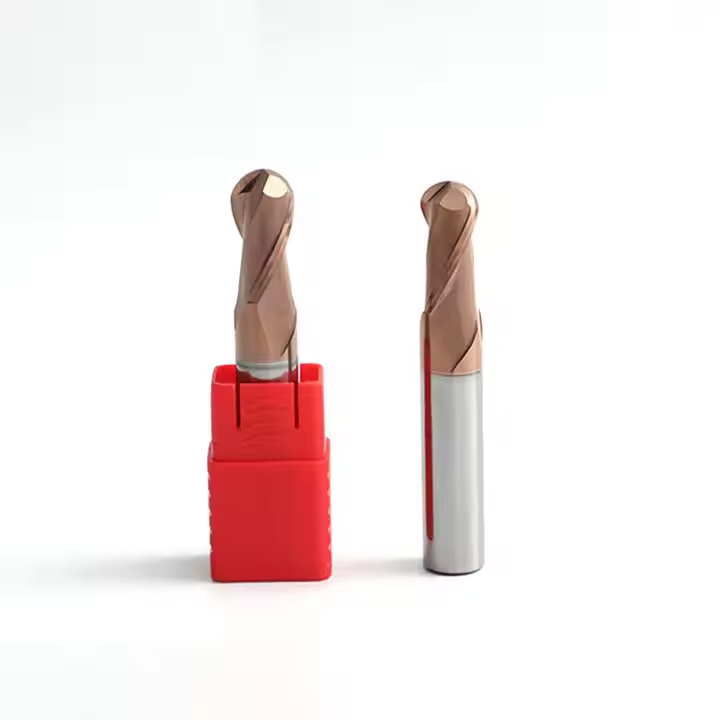
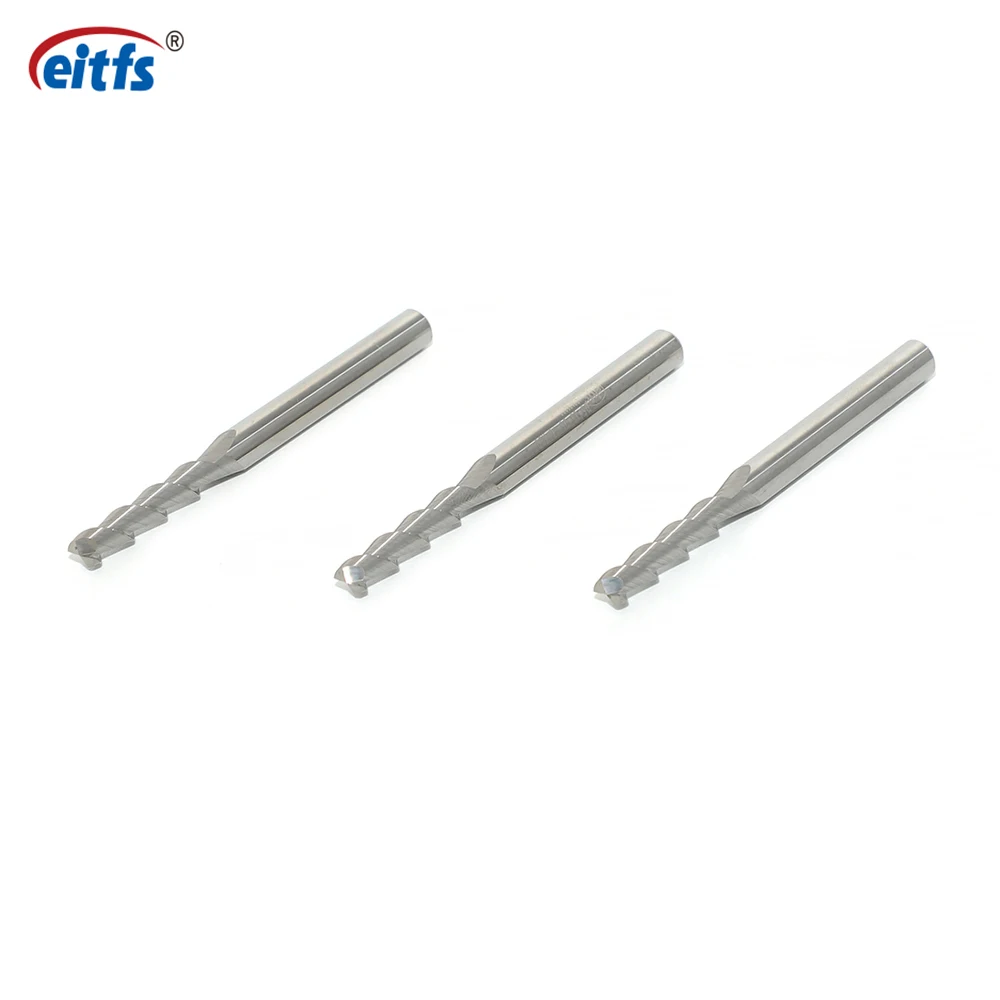
Выбор фрезерной концевой фрезы с фаской часто сводится к простому поиску нужного диаметра и угла в каталоге. Однако в условиях современного машиностроения, где допуски измеряются микронами, а стоимость минуты простоя станка исчисляется сотнями рублей, такой подход недопустим. Инструмент с фаской (chamfer mill) — это не просто средство для снятия заусенцев. Это сложный инженерный продукт, способный выполнять контурную обработку, гравировку и создание сложных переходных поверхностей за один проход.
В данной статье мы разберем технические нюансы, которые отличают профессиональный инструмент от масс-маркета, и покажем, как оптимизать процесс закупки, избегая типичных ошибок проектирования технологических процессов.
Классификация и геометрия режущей части: за пределами стандарта DIN
Первый вопрос, который должен задать технолог: какая именно задача стоит перед инструментом? Фрезы с фаской делятся на несколько ключевых типов, каждый из которых имеет свою зону применения. Непонимание этих различий приводит к быстрому выкрашиванию режущей кромки или неудовлетворительному качеству поверхности.
1. Фрезы с постоянной шириной фаски (Constant Chamfer)
Эти инструменты имеют фиксированный диаметр вершины. Они идеальны для снятия заусенцев с кромок, где важна предсказуемость результата независимо от глубины погружения. Однако их главный недостаток — ограничение по глубине обработки. Если требуется снять большую фаску, инструмент должен иметь значительный диаметр, что увеличивает нагрузку на шпиндель.
2. Фрезы с постоянным углом (Constant Angle / Tapered)
Наиболее распространенный тип. Диаметр инструмента меняется линейно вдоль оси. Такие фрезы универсальны: они позволяют варьировать ширину фаски путем изменения глубины резания. В практике инженеров ООО Чанчжоу EITFS Инструменты часто встречается запрос на нестандартные углы, например, 60° или 75°, когда стандартные 45° или 90° не подходят для конкретного посадочного места детали.
3. Многозубые vs Однозубые исполнения
Для металлов (сталь, чугун, титан) используются фрезы с 2–4 зубьями. Большое число зубьев обеспечивает плавность резания и высокую скорость подачи. Для пластиков, акрила и композитов критически важны однозубые (single flute) фрезы. Они предотвращают забивание стружки и перегрев материала, который может привести к оплавлению кромки детали.
Инженерная рекомендация: При заказе всегда уточняйте длину режущей части (LOC). Запас длины должен превышать максимальную глубину фаски минимум на 2 мм, чтобы избежать трения хвостовика о заготовку, что вызывает вибрации и брак.
Материалы и покрытия: борьба с температурой и абразивным износом
Сердце любой концевой фрезы — это твердый сплав. Но сам по себе сплав без правильного покрытия и геометрии канавок бесполезен в экстремальных условиях. Рассмотрим, как выбор материалов влияет на производительность.
Твердые сплавы и размер зерна
Стандартные фрезы изготавливаются из вольфрамокобальтовых сплавов средней зернистости. Однако для обработки высоколегированных сталей и жаропрочных суперсплавов (Inconel, Hastelloy) требуется мелкозернистая структура (sub-micron grain size). Она обеспечивает более высокую прочность кромки на излом. В производстве ООО Чанчжоу EITFS Инструменты используется сырье премиум-класса, позволяющее достигать твердости до 93 HRA, что сопоставимо с ведущими европейскими брендами.
Нанопокрытия: PVD технологии
Покрытие выполняет две функции: снижает коэффициент трения и отводит тепло от режущей кромки в стружку.
- TiAlN (Алюмотитановое покрытие): Золотой стандарт для черных металлов. Образует оксидную пленку при высоких температурах, защищая инструмент. Рабочая температура до 800°C.
- DLC (Diamond-Like Carbon): Идеально для алюминия, меди, графита и пластиков. Имеет крайне низкий коэффициент трения, предотвращая налипание материала (adhesion).
- Uncoated (Без покрытия): Иногда лучший выбор для чугуна или специальных пластиков, где химическая совместимость покрытия и материала вызывает проблемы.
Важно: Не используйте фрезы с покрытием TiAlN для обработки алюминия. При высоких скоростях происходит химическая реакция между алюминием и титаном, что приводит к мгновенному залипанию и разрушению инструмента.
Типичные ошибки при выборе и эксплуатации (Case Study)
В нашей практике был зафиксирован показательный случай на одном из предприятий автокомпонентов. Заказчик пытался обработать фаску 3×45° на корпусе из нержавеющей стали AISI 316L, используя стандартную двухзаходную фразу с общим покрытием. Результат: выкрашивание кромки после 15 деталей и сильная вибрация.
Причина ошибки:
- Неверный выбор угла входа. Инструмент входил в материал на полной ширине резания, создавая ударную нагрузку.
- Отсутствие внутреннего охлаждения. Стружка не эвакуировалась из зоны резания, работая как абразив.
- Недостаточная жесткость крепления. Длинный вылет инструмента (более 4D) усилил биение.
Решение от EITFS: Мы предложили фрезу с переменной спиралью (variable helix) для гашения вибраций и покрытием, адаптированным под нержавеющую сталь. Также были пересчитаны режимы резания: снижена скорость подачи на входе и увеличено давление СОЖ. Стойкость инструмента выросла до 400+ деталей, а качество поверхности улучшилось до Ra 1.6.
Этот пример демонстрирует, что фрезерная концевая фреза с фаской требует системного подхода. Нельзя просто заменить один инструмент на другой без анализа всей кинематики процесса.
Сравнительная таблица: Выбор инструмента под материал
Для упрощения процесса принятия решений ниже приведена матрица соответствия инструментов и материалов. Обратите внимание на рекомендации по количеству зубьев и типу покрытия.
| Обрабатываемый материал | Рекомендуемое кол-во зубьев | Тип покрытия | Особенности геометрии | Типичная проблема |
|---|---|---|---|---|
| Алюминий и его сплавы | 1 или 3 (Z1/Z3) | DLC или Uncoated (полированный) | Увеличенный угол выхода стружки, острые кромки | Налипание материала (built-up edge) |
| Нержавеющая сталь (Inox) | 2 или 4 (Z2/Z4) | TiAlN или AlCrN | Усиленная сердцевина, переменный шаг зубьев | Наклеп материала, быстрый износ по задней поверхности |
| Закаленные стали (HRC 45-65) | 2 (Z2) | TiSiN или нано-композит | Радиусная подготовка кромки (edge prep), малый угол спирали | Выкрашивание кромки из-за хрупкости сплава |
| Пластики / Акрил / Композиты | 1 (Z1) | Uncoated или DLC | Зеркальная полировка канавок, острая режущая кромка | Оплавление кромок, плохая эвакуация стружки |
| Чугун (Cast Iron) | 3 или 4 (Z3/Z4) | Uncoated или TiAlN | Отрицательный передний угол (опционально) | Абразивный износ от графитовых включений |
Примечание: Данные параметры являются базовыми. Для точного расчета режимов резания (Vc, fz) необходимо учитывать мощность шпинделя станка и жесткость системы «станок-приспособление-инструмент».
Производственные стандарты и контроль качества: почему это важно для B2B
В сегменте B2B надежность поставщика определяется не ценой, а стабильностью качества партии. Отклонение в геометрии одной фрезы на 0.01 мм может привести к браку всей партии корпусов двигателей или пресс-форм. Именно здесь проявляется разница между гаражным производством и индустриальным предприятием уровня ООО Чанчжоу EITFS Инструменты.
Наше производство оснащено парком шлифовальных станков с ЧПУ из Германии, США и Швейцарии. Это позволяет гарантировать:
- Точность биения: Менее 0.005 мм для стандартных инструментов и до 0.002 мм для прецизионных серий.
- Стабильность покрытий: Толщина покрытия контролируется на каждом этапе, обеспечивая равномерность слоя даже в сложных геометрических профилях фаски.
- Воспроизводимость: Каждая партия проходит строгий выходной контроль. Мы осуществляем OEM-производство для таких гигантов, как OSG, что подтверждает нашу способность соответствовать самым жестким международным стандартам.
Кроме того, наша R&D команда готова адаптировать стандартные решения под ваши задачи. Если вам нужна фреза с нестандартным углом 37° или специфическим радиусом при вершине для обработки лопаток турбин, мы разработаем чертеж и изготовим опытный образец в кратчайшие сроки.
Логистика и коммерческие условия работы с Китаем
Многие российские закупщики опасаются сложностей с импортом инструмента из Китая. Однако правильная выстроенная логистика превращает это в конкурентное преимущество. Прямые поставки от производителя, такого как EITFS, позволяют снизить стоимость инструмента на 30-40% по сравнению с покупкой через европейских дистрибьюторов, при сохранении идентичного качества.
Что мы предлагаем партнерам из РФ и СНГ:
- Сертификация: Вся продукция соответствует требованиям ТР ТС и имеет необходимые декларации соответствия. Мы предоставляем полный пакет документов для таможни.
- Гибкие условия MOQ: Мы понимаем потребности малого и среднего бизнеса. Минимальный заказ может быть адаптирован под тестовую партию.
- Техническая поддержка: Наши инженеры говорят на техническом языке. Мы поможем подобрать аналоги дорогим европейским брендам (Sandvik, Kennametal, Guhring) с сохранением или улучшением показателей стойкости.
- Сроки поставки: Стандартные позиции отгружаются в течение 3-5 рабочих дней. Изготовление нестандартного инструмента занимает от 10 до 15 дней.
Чек-лист перед оформлением заказа
Чтобы избежать ошибок и получить именно тот инструмент, который решит вашу производственную задачу, проверьте следующие пункты перед отправкой запроса:
- Материал заготовки: Укажите точную марку стали или сплава и его твердость (HB/HRC).
- Геометрия фаски: Требуемый угол (например, 45°, 60°, 90°) и ширина фаски.
- Тип станка и патрона: Это поможет нам рекомендовать оптимальный тип хвостовика (Weldon, цилиндрический, гидропатрон) и длину вылета.
- Система охлаждения: Используется ли СОЖ под давлением? Если да, требуется ли инструмент с внутренним подводом?
- Объем партии: Планируете ли вы регулярные закупки? Это влияет на ценообразование и возможность резервирования складских запасов под вас.
Заключение: инвестиция в эффективность, а не просто покупка расходников
Выбор фрезерной концевой фрезы с фаской — это стратегическое решение. Правильно подобранный инструмент снижает себестоимость детали за счет уменьшения времени обработки, исключения промежуточных операций и снижения процента брака. Компания ООО Чанчжоу EITFS Инструменты готова стать вашим технологическим партнером, предлагая не просто металл, а инженерное решение, подкрепленное современным оборудованием и экспертизой.
Не рискуйте качеством своей продукции, используя непроверенные аналоги. Доверьтесь производителю, который работает по стандартам мировых лидеров рынка.
Готовы оптимизировать ваш процесс обработки?
Запросите бесплатные образцы для тестирования или получите индивидуальное коммерческое предложение с расчетом экономической эффективности.
Связаться с инженером EITFS →