Черновая фреза для высокопроизводительной обработки деталей
2026-10-02
- Почему стандартные концевые фрезы не справляются с задачами HPC?
- Конструктивные особенности эффективного чернового инструмента
- Сравнительный анализ: Черновая vs Универсальная фреза
- Типичные ошибки при выборе и эксплуатации
- Критерии выбора надежного поставщика в условиях импортозамещения
- Расчет экономической эффективности внедрения HPC-фрез
- Заключение и рекомендации по закупке
Главное за 30 секунд
- Производительность против стойкости: Черновая фреза для высокопроизводительной обработки деталей требует агрессивной геометрии стружколома и специфических покрытий (AlTiN), что позволяет снимать до 80% припуска за один проход, снижая нагрузку на шпиндель станка.
- Экономика процесса: Правильный выбор черновой стратегии (HPC) сокращает общее время изготовления детали на 40-60%, даже если стоимость самого инструмента выше стандартных аналогов на 15-20%.
- Критерии качества поставщика: При закупке в РФ и СНГ ключевыми факторами являются наличие сертификатов EAC/ТР ТС, стабильность геометрии (допуск h6-h7) и возможность OEM-адаптации под конкретные сплавы, что подтверждается опытом работы с международными брендами.
Почему стандартные концевые фрезы не справляются с задачами HPC?
В современном машиностроении понятие «черновая обработка» трансформировалось. Если десять лет назад инженеры стремились просто снять лишний металл, то сегодня приоритетом является максимальная скорость съема материала (MRR — Material Removal Rate) при сохранении ресурса шпинделя обрабатывающего центра. Обычная концевая фреза с гладкой режущей кромкой при высоких подачах быстро перегревается, а образующаяся длинная сливная стружка наматывается на инструмент, вызывая аварийный останов или поломку заготовки.
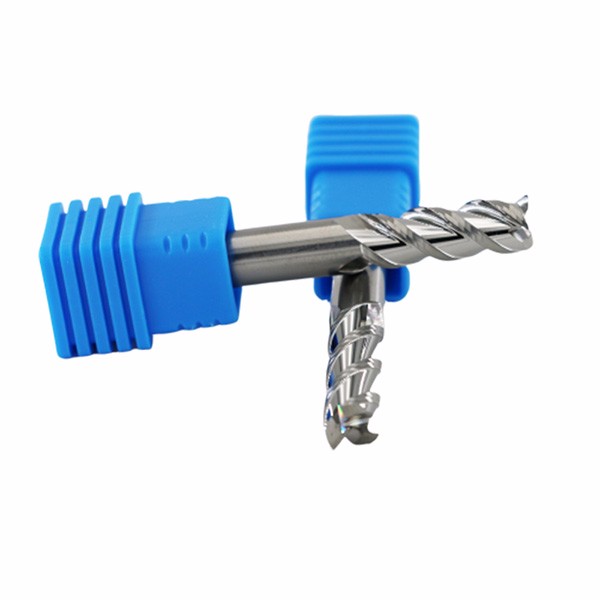
Черновая фреза для высокопроизводительной обработки деталей решает эту проблему за счет специальной геометрии. Наличие волнистой режущей кромки или фасок (стружколомов) дробит стружку на мелкие сегменты. Это обеспечивает два критических преимущества: эффективный отвод тепла вместе со стружкой и снижение вибраций. В нашей практике мы неоднократно сталкивались с ситуацией, когда переход на специализированный черновой инструмент позволял увеличить подачу (F) с 800 мм/мин до 3500 мм/мин без потери точности чистовой операции.
Для российских промышленных предприятий, работающих в условиях санкционных ограничений на поставку европейского инструмента, вопрос выбора альтернативы становится вопросом выживания производства. Китайские производители, такие как ООО Чанчжоу EITFS Инструменты, заняли нишу высокотехнологичных решений, предлагая качество, сопоставимое с премиальными брендами, но по более доступной цене. Важно понимать, что дешевый инструмент из низкокачественного карбида вольфрама приведет к простоям, стоимость которых многократно превысит экономию на закупке.
Конструктивные особенности эффективного чернового инструмента
Чтобы фреза действительно работала в режиме HPC (High Performance Cutting), она должна соответствовать ряду строгих инженерных требований. Просто наличие маркировки «Roughing» на упаковке недостаточно. Рассмотрим ключевые элементы конструкции, влияющие на результат.
Геометрия стружколома и количество зубьев
Классическая черновая фреза имеет переменный шаг зубьев и волнистую режущую часть. Такая форма предотвращает резонансные явления. Когда один зуб входит в материал, другой выходит из него в другой фазе колебаний, что гасит вибрацию.
- 2-3 зуба: Используются для глубокой обработки пазов и карманов, где важен большой объем стружечных канавок для эвакуации материала.
- 4-6 зубов: Оптимальны для бокового фрезерования и снятия припуска с плоскостей. Они обеспечивают более высокую стабильность и качество поверхности после черновой passes.
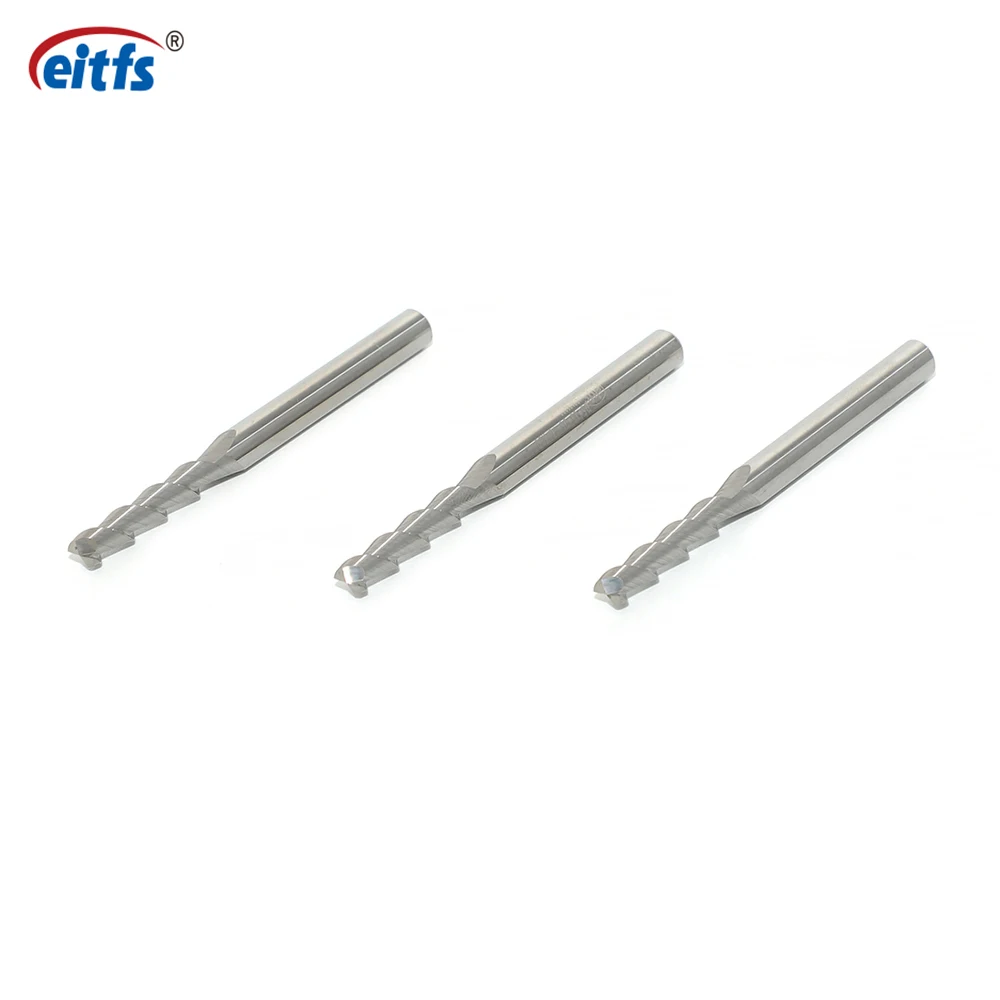
Инженеры EITFS отмечают, что для алюминиевых сплавов часто применяют однозаубые или двухзаубые фрезы с полированными канавками, тогда как для нержавеющих сталей (например, 12Х18Н10Т) требуются фрезы с 4 канавками и усиленным сердечником, чтобы противостоять крутящим моментам.
Материал основы и защитные покрытия
Основа инструмента должна быть изготовлена из мелкозернистого твердого сплава (карбида вольфрама). Размер зерна влияет на ударную вязкость. Для черновой обработки, характеризующейся прерывистым резанием и ударными нагрузками, необходима высокая вязкость, чтобы предотвратить выкрашивание режущей кромки.
Покрытие играет роль термического барьера. Наиболее эффективными для высокоскоростной обработки стали являются:
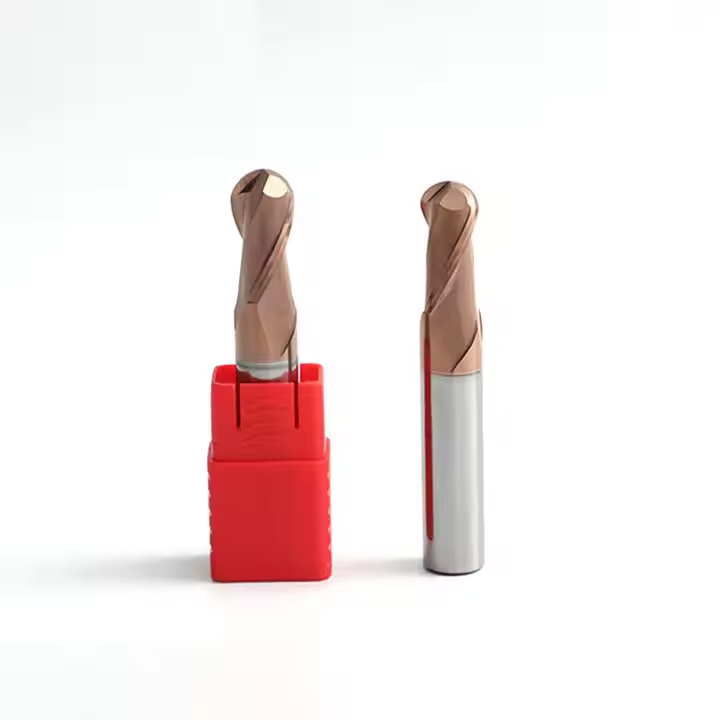
- AlTiN (Алюминий-титан-нитрид): Сохраняет твердость при температурах до 900°C. Идеально для сталей и чугунов.
- TiSiN (Титан-кремний-нитрид): Образует наноструктурированный слой, обеспечивающий исключительную износостойкость при обработке титана и жаропрочных суперсплавов.
В ассортименте ООО Чанчжоу EITFS Инструменты представлены модели с различными типами покрытий, включая черное и желтое, которые подбираются исходя из химического состава обрабатываемого материала. Например, использование сверл и фрез с внутренним охлаждением и специальным покрытием демонстрирует на 30% более высокую стойкость по сравнению с аналогами ведущих мировых брендов, таких как Kennametal, в тестах на нержавеющих сталях.
Система подвода СОЖ
При высокой производительности традиционное внешнее охлаждение часто не успевает доставить эмульсию в зону резания. Стружка блокирует доступ жидкости. Поэтому современные черновые фрезы проектируются с каналами внутреннего охлаждения. Это не только охлаждает инструмент, но и вымывает стружку из зоны контакта, предотвращая ее повторное резание (наклеп), которое резко снижает срок службы фрезы.
Сравнительный анализ: Черновая vs Универсальная фреза
Многие закупщики пытаются сэкономить, используя универсальные фрезы для всех этапов обработки. Ниже приведена таблица, демонстрирующая, почему это ошибочная стратегия при серийном производстве.
| Параметр | Универсальная концевая фреза | Специализированная черновая фреза (HPC) |
|---|---|---|
| Скорость съема материала (MRR) | Низкая/Средняя. Ограничена нагревом и вибрациями. | Высокая. Позволяет снимать до 1.5-2 диаметра фрезы в глубину за проход. |
| Образование стружки | Длинная, непрерывная. Риск наматывания. | Мелкая, сегментированная. Легко удаляется потоком СОЖ. |
| Нагрузка на шпиндель | Высокая радиальная нагрузка из-за широкого контакта. | Сниженная за счет прерывистого резания и меньшей ширины шага. |
| Чистота поверхности после прохода | Относительно высокая (Ra 3.2-6.3). | Низкая (Ra 12.5 и выше). Требует обязательной чистовой операции. |
| Экономическая эффективность | Выше затраты на машинное время, ниже цена инструмента. | Ниже затраты на машинное время, выше цена, но ниже себестоимость детали. |
Как видно из сравнения, черновая фреза окупается не своей долговечностью (хотя современные модели EITFS служат долго), а сокращением времени работы дорогостоящего станка с ЧПУ. Если час работы обрабатывающего центра стоит 2000-5000 рублей, то экономия 10 минут на каждой детали дает колоссальную годовую выгоду.
Типичные ошибки при выборе и эксплуатации
Даже самый качественный инструмент можно вывести из строя за секунды при неправильном использовании. Мы выделили три наиболее частые ошибки, которые допускают технологи на российских предприятиях.
1. Игнорирование жесткости закрепления
Черновая обработка генерирует значительные радиальные силы. Использование изношенных цанг или патронов с биением более 0.01 мм приводит к неравномерной нагрузке на зубья. Результат — выкрашивание твердосплавной кромки. Рекомендация: Перед запуском серии обязательно проверьте биение инструмента индикатором. Для фрез диаметром более 10 мм предпочтительны гидропатроны или термоусадочные оправки.
2. Неверный выбор режимов резания для конкретного материала
Часто технологи берут режимы из справочника для «стали» вообще, не учитывая твердость и вязкость конкретного сплава. Например, обработка закаленной стали (HRC 45-55) требует снижения скорости резания (Vc) на 30-40% по сравнению с конструкционной сталью, но увеличения подачи на зуб (fz).
Пример из практики: На одном из заводов по производству пресс-форм попытка обработать матрицу из стали D2 (аналог Х12МФ) на режимах для стали 45 привела к поломке трех фрез за первую минуту работы. После консультации со специалистами EITFS и корректировки режимов (снижение Vc, оптимизация угла входа в материал) инструмент отработал полную программу без повреждений.
3. Экономия на СОЖ или использование неподходящей эмульсии
Для алюминиевых сплавов нельзя использовать СОЖ с высоким содержанием хлора или активными добавками, вызывающими коррозию и налипание. Для сталей же важна смазывающая способность. Отсутствие достаточного давления СОЖ (минимум 12-15 бар для внутреннего подвода) сводит на нет преимущества каналов внутри фрезы.
Критерии выбора надежного поставщика в условиях импортозамещения
Российский рынок B2B сейчас переориентируется на азиатских производителей. Однако не все китайские фабрики одинаковы. Как отличить качественного производителя от посредника, продающего низкосортный товар?
Производственная база и контроль качества
Настоящий завод имеет парк шлифовальных станков с ЧПУ от ведущих мировых брендов (Walter, ANCA, Rollomatic). Компания ООО Чанчжоу EITFS Инструменты располагает именно таким парком оборудования, поставляемым из Германии, США и Швейцарии. Это гарантирует геометрическую точность и воспроизводимость характеристик от партии к партии.
Важным индикатором является наличие многоуровневой системы контроля: от спектрального анализа сырья до проверки твердости покрытия и финальной геометрии. Наличие сертификата ISO 9001 и соответствие стандартам ТР ТС 010/2011 (для безопасности машин и оборудования) обязательно для легального ввоза и использования на крупных предприятиях РФ.
Опыт OEM-производства
Если фабрика производит инструмент для известных мировых брендов (например, OSG, как в случае с EITFS), это служит косвенным подтверждением высокого уровня технологий. Такие заказы требуют строгого соблюдения допусков и стандартов качества, которые затем применяются и к собственному бренду завода.
Техническая поддержка и адаптация
Просто «купить фрезу» недостаточно. Поставщик должен предоставлять техническую документацию, рекомендации по режимам резания и, желательно, возможность тестирования. EITFS предлагает индивидуальную адаптацию инструментов: изменение углов наклона спирали, геометрии стружколома или типа покрытия под конкретную задачу заказчика. Это особенно актуально для нестандартных материалов, таких как титановые сплавы в авиастроении или композиты.
Расчет экономической эффективности внедрения HPC-фрез
Давайте посчитаем реальную выгоду. Допустим, вам нужно снять 1000 см³ материала из блока нержавеющей стали.
Сценарий А (Стандартная фреза):
- Глубина реза: 0.5D
- Подача: 600 мм/мин
- Время обработки: 45 минут
- Стоимость машиночаса: 3000 руб.
- Затраты на обработку: 2250 руб.
Сценарий Б (Черновая фреза EITFS HPC):
- Глубина реза: 1.5D
- Подача: 2500 мм/мин
- Время обработки: 8 минут
- Затраты на обработку: 400 руб.
- Стоимость фрезы: выше на 1500 руб., но ресурс выше в 2 раза.
Даже с учетом более высокой цены инструмента, экономия на машинном времени составляет 1850 рублей на одной операции. При серийном производстве из сотен деталей экономия исчисляется миллионами рублей в год. Кроме того, снижается износ шпинделя станка, так как время его работы под нагрузкой сокращается в 5 раз.
Заключение и рекомендации по закупке
Выбор чернового инструмента — это инвестиция в производительность всего цеха. Черновая фреза для высокопроизводительной обработки деталей должна рассматриваться не как расходный материал, а как технологический ключ к снижению себестоимости продукции.
При формировании заявки на поставку обратите внимание на следующие пункты:
- Требуемый материал обработки (укажите точный ГОСТ или AISI).
- Жесткость станка и тип патрона.
- Необходимость внутреннего охлаждения.
- Требуемый объем съема материала за один проход.
Компания ООО Чанчжоу EITFS Инструменты готова предоставить не только стандартный ассортимент твердосплавных фрез и сверл, но и провести инженерный аудит вашего процесса для подбора оптимального решения. Благодаря опыту работы с такими гигантами, как OSG, и использованию европейского оборудования, продукция EITFS соответствует самым строгим требованиям российского машиностроения, автомобильной промышленности и сектора производства пресс-форм.
Не позволяйте устаревшим технологиям тормозить ваше производство. Переход на современные инструменты HPC — это шаг, который окупается уже в первой месячной партии продукции.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели, чтобы получить расчет окупаемости для вашего конкретного случая. Наши инженеры готовы проконсультировать по выбору геометрии и покрытий для ваших уникальных задач.