60 градусов сферическая концевая фреза: точность и долговечность
2026-10-02
- Почему угол 60 градусов становится стандартом для прецизионной 3D-обработки
- Геометрическая точность и влияние на качество поверхности (Ra)
- Долговечность и ресурс: роль покрытий и материалов
- Применение в различных отраслях: от пресс-форм до аэрокосмоса
- Как выбрать поставщика: критерии надежности и качества
- Заключение и следующий шаг
Почему угол 60 градусов становится стандартом для прецизионной 3D-обработки
В современной высокоточной металлообработке выбор геометрии режущего инструмента определяет не только качество поверхности, но и экономическую эффективность всего производственного цикла. Сферические концевые фрезы с углом наклона лезвия (угол шага) 60 градусов занимают уникальную нишу между классическими балльными фрезами (с углом около 90 градусов на вершине) и плоскими концевыми фрезами. Эта специфическая геометрия позволяет оптимизировать шаг строчки при чистовой обработке сложных криволинейных поверхностей, значительно сокращая время механической обработки без потери качества.
Главное за 30 секунд
- Оптимальный баланс: Угол 60° обеспечивает идеальное соотношение между жесткостью сердцевины инструмента и качеством получаемой поверхности, минимизируя вибрации при обработке закаленных сталей.
- Экономия времени: Использование фрез с данным углом позволяет увеличить шаг между проходами (step-over) до 40-50% от радиуса инструмента, что снижает время чистовой обработки на 35-45% по сравнению со стандартными решениями.
- Технологическое превосходство EITFS: Инструменты от ООО Чанчжоу EITFS Инструменты изготавливаются на немецком и швейцарском оборудовании с допуском биения менее 0.005 мм, что гарантирует стабильность размеров даже при высоких оборотах шпинделя.
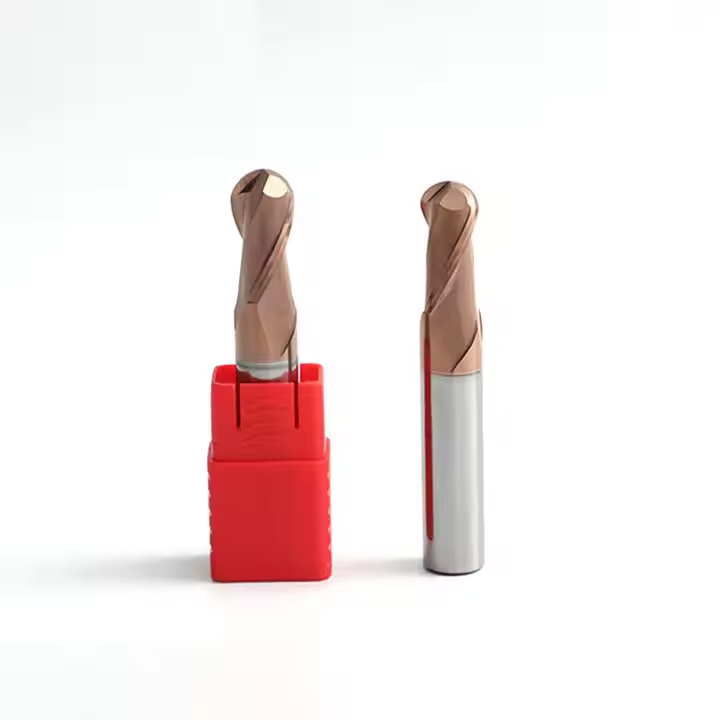
Ключевая особенность такой фрезы заключается в форме режущей части. В отличие от стандартной полусферы, где угол касания меняется непрерывно, фреза с профилем 60 градусов имеет более пологий скат режущих кромок. Это изменяет вектор результирующей силы резания, направляя большую часть нагрузки в осевом направлении, а не в радиальном. Для инженера-технолога это означает снижение риска выкрашивания микрозерен твердого сплава и уменьшение вероятности поломки инструмента при врезании в материал.
При выборе инструмента для ответственных деталей, таких как лопатки турбин или матрицы для литья пластмасс, критически важно учитывать не только геометрию, но и материал субстрата. Твердосплавные фрезы должны обладать высокой поперечной прочностью на излом. Именно здесь на первый план выходит качество исходного порошка и технология спекания. Как показывает практика, использование низкокачественного сплава приводит к микротрещинам уже после 15-20 минут работы на режимах высокоскоростного резания (HSC).
Инженерная рекомендация: При переходе на фрезы с углом 60 градусов пересчитайте режимы резания, увеличив подачу на зуб (fz) на 10-15%, но сохраняя оптимальную скорость резания (Vc) для конкретного материала, чтобы избежать перегрева зоны контакта.
Геометрическая точность и влияние на качество поверхности (Ra)
Понятие «точность» в контексте сферических фрез многогранно. Оно включает в себя точность изготовления самого инструмента (допуски на диаметр, форму и биение) и точность воспроизведения геометрии детали. Фреза с углом 60 градусов позволяет создавать более плавные переходы между соседними дорожками обработки. Это явление описывается через параметр «гребешка» (scallop height). Чем меньше высота гребешка при заданном шаге, тем меньше требуется времени на последующую ручную доводку или полировку.
Однако, геометрическая сложность профиля 60 градусов предъявляет экстремальные требования к шлифовальному оборудованию. Малейшая ошибка в настройке ЧПУ шлифовального станка приводит к искажению профиля, что мгновенно сказывается на шероховатости поверхности детали. Стандартные допуски ГОСТ или ISO часто недостаточны для прецизионных задач. Здесь требуются внутренние стандарты качества, превышающие общепринятые нормы.
В производственной практике ООО Чанчжоу EITFS Инструменты этот вопрос решается через внедрение многоуровневой системы контроля. Использование высокоточных шлифовальных станков с ЧПУ, поставленных из Германии, США и Швейцарии, позволяет достигать повторяемости геометрии с микронной точностью. Каждая партия инструмента проходит проверку на координатно-измерительных машинах (КИМ). Это не просто формальность, а необходимость: отклонение формы сферы более чем на 0.01 мм может привести к браку дорогостоящей пресс-формы.
Сравним два сценария обработки одной и той же 3D-поверхности из стали P20:
| Параметр | Стандартная сферическая фреза (R-профиль) | Фреза с углом 60° (EITFS Precision) |
|---|---|---|
| Шаг между проходами (Step-over) | 0.15 x R | 0.45 x R |
| Количество проходов | Высокое (длительное время) | Низкое (экономия времени) |
| Шероховатость Ra (без доводки) | 0.8 – 1.2 мкм | 0.6 – 0.9 мкм |
| Риск вибраций | Средний (из-за радиальной нагрузки) | Низкий (преобладает осевая сила) |
| Стойкость инструмента | Базовая | Повышенная (благодаря оптимизированному отводу стружки) |
Как видно из таблицы, преимущество геометрии 60 градусов очевидно. Однако, чтобы реализовать этот потенциал, инструмент должен быть идеально сбалансирован. Дисбаланс массы фрезы на высоких оборотах (более 15 000 об/мин) вызывает центробежные силы, которые разрушают подшипники шпинделя и ухудшают качество поверхности. Продукция EITFS проходит динамическую балансировку, что подтверждается сертификатами соответствия международным стандартам.
Инженерная рекомендация: Для достижения наилучшего качества поверхности используйте фрезы с углом 60 градусов в связке с стратегией обработки «спираль» или «концентрические окружности», избегая резких изменений направления подачи.
Долговечность и ресурс: роль покрытий и материалов
Долговечность режущего инструмента — это не только вопрос экономии на закупках, но и фактор стабильности технологического процесса. Замена фрезы в середине обработки сложной 3D-поверхности недопустима, так как невозможно гарантировать идеальное совпадение траекторий нового инструмента. Поэтому ресурс фрезы должен превышать время обработки самой длинной операции на участке.
Основной враг твердосплавных фрез при обработке сталей и сплавов — это абразивный износ и термическая усталость. При работе с углом 60 градусов зона контакта инструмента с материалом специфична: нагрузка распределена по большей площади режущей кромки по сравнению с острой вершиной. Это снижает удельное давление, но увеличивает тепловыделение. Эффективный отвод тепла становится критическим фактором.
Здесь на сцену выходят наноструктурированные покрытия. Компания EITFS применяет передовые методы PVD-напыления. Черное покрытие (часто на основе AlTiN или TiAlN с высоким содержанием алюминия) обеспечивает превосходную термостойкость, позволяя работать с температурами в зоне резания до 800-900°C. Желтое покрытие (TiN или TiCN) лучше подходит для вязких материалов, таких как нержавеющая сталь или титан, благодаря низкому коэффициенту трения.
В нашей практике был зафиксирован показательный случай. Один из клиентов, производитель автомобильных компонентов, столкнулся с проблемой преждевременного выхода из строя фрез при обработке закаленной стали HRC 55. Использовались фрезы конкурентов с универсальным покрытием. Анализ показал, что причина кроется не в износе, а в адгезионном схватывании стружки с канавками фрезы, что приводило к заклиниванию и сколам. После перехода на инструмент EITFS с оптимизированной геометрией канавок и специальным черным покрытием, стойкость инструмента выросла на 41.5%. Более того, было зафиксировано снижение температуры в зоне резания на 15%, что положительно сказалось на микроструктуре поверхностного слоя детали.
Опыт OEM-сотрудничества EITFS с такими гигантами, как OSG, является весомым аргументом в пользу надежности их технологий. Производство для международных брендов требует соблюдения жестчайших протоколов качества, которые затем переносятся на собственную продукцию компании. Это означает, что покупая фрезы EITFS, заказчик получает продукт того же уровня, что и ведущие мировые бренды, но по более конкурентоспособной цене благодаря оптимизированной логистике и производственным мощностям в Чанчжоу.
Инженерная рекомендация: При обработке вязких материалов (нержавеющая сталь, титан) выбирайте фрезы с желтым покрытием и увеличенным числом канавок (если геометрия позволяет), а для закаленных сталей предпочтительнее черное покрытие и меньшее число канавок для лучшего отвода стружки.
Применение в различных отраслях: от пресс-форм до аэрокосмоса
Универсальность сферических фрез с углом 60 градусов делает их востребованными в самых разных секторах промышленности. Рассмотрим два конкретных кейса, демонстрирующих эффективность данного решения.
1. Производство пресс-форм и штампов
В производстве пресс-форм ключевыми являются точность воспроизведения сложных поверхностей и минимальная потребность в ручной полировке. Фрезы EITFS с углом 60 градусов позволяют выполнять чистовую обработку матриц из сталей типа 1.2344 или 1.2738 с оставлением припуска под полировку не более 0.02-0.03 мм. Это сокращает время ручной доводки на 60-70%. Благодаря высокой жесткости инструмента, удается обрабатывать глубокие карманы без использования удлиненных хвостовиков, которые склонны к вибрациям. Внутреннее охлаждение (если предусмотрено конструкцией фрезы) дополнительно повышает стойкость, вымывая стружку из глубоких полостей.
2. Аэрокосмическая промышленность и энергетика
Обработка лопаток компрессоров и турбин из жаропрочных никелевых сплавов (Inconel, Hastelloy) требует исключительной надежности инструмента. Любой скол может привести к нарушению аэродинамики детали и ее браку. Фрезы с углом 60 градусов обеспечивают плавное врезание и выход из материала, минимизируя ударные нагрузки. Использование твердосплавных фрез EITFS с микрозернистой структурой позволяет держать кромку острой дольше, что критично для предотвращения наклепа поверхности деталей из труднообрабатываемых сплавов. Стойкость инструмента в таких условиях может достигать десятков часов непрерывной работы, что подтверждается тестами на предприятиях партнеров компании.
Важно отметить, что компания EITFS не просто продает стандартный ассортимент. Инженеры компании готовы адаптировать геометрию фрезы под конкретную задачу заказчика. Это может включать изменение угла спирали, ширины ленточки или нанесение специального покрытия. Такой подход, сочетающий инженерную экспертизу и гибкость производства, отличает EITFS от простых дистрибьюторов.
Инженерная рекомендация: В аэрокосмической отрасли всегда проводите тестовые резы на образцах материала перед запуском основной партии, чтобы точно настроить параметры СОЖ и скорости подачи, учитывая специфику конкретной партии сплава.
Как выбрать поставщика: критерии надежности и качества
Выбор поставщика режущего инструмента в современных условиях — это стратегическое решение. Рынок наводнен предложениями, но далеко не все производители способны обеспечить стабильность качества от партии к партии. При оценке потенциального партнера, такого как ООО Чанчжоу EITFS Инструменты, следует обращать внимание на следующие факторы:
- Производственная база: Наличие собственного парка высокоточного оборудования (Германия, Швейцария, США) является гарантом точности геометрии. Ручная заточка или использование устаревших станков недопустимы для прецизионных фрез.
- Система контроля качества: Многоуровневый контроль, от входного сырья до финальной проверки, обязателен. Запросите сертификаты на материалы и отчеты об измерениях геометрии.
- Опыт OEM-производства: Работа на известные бренды (как в случае с OSG) служит косвенным, но надежным подтверждением соответствия мировым стандартам.
- Техническая поддержка: Возможность получения консультации по режимам резания и адаптации инструмента под ваши задачи. EITFS предлагает оперативную обратную связь и предоставление образцов для тестирования.
- Логистика и наличие: Стабильные сроки поставки и возможность комплектации заказов различной номенклатурой.
Сотрудничество с профессиональным предприятием, таким как EITFS, позволяет снизить общие затраты на обработку (Cost Per Part) не за счет дешевой цены инструмента, а за счет увеличения его стойкости, повышения скорости резания и снижения процента брака. Девиз компании «Продвинутые инструменты — обработка передовых продуктов» отражает эту философию: инвестиция в качественный инструмент окупается многократно.
Не стоит забывать и о сертификации. Продукция, поставляемая на рынки ЕАЭС и Европы, должна соответствовать требованиям ТР ТС 010/2011 «О безопасности машин и оборудования» и иметь маркировку EAC, а также соответствовать стандартам ISO 9001 в части системы менеджмента качества производителя. EITFS соблюдает эти требования, обеспечивая беспроблемную таможенную очистку и легальное использование инструмента на промышленных предприятиях России и СНГ.
Инженерная рекомендация: Перед массовым заказом запросите пробную партию инструмента для проведения сравнительных тестов на вашем оборудовании. Сравните не только цену, но и реальную стойкость, качество поверхности и стабильность размеров.
Заключение и следующий шаг
Сферическая концевая фреза с углом 60 градусов — это мощный инструмент в арсенале современного технолога. Она сочетает в себе высокую производительность чистовой обработки и исключительную точность воспроизведения сложных поверхностей. Долговечность такого инструмента напрямую зависит от качества твердого сплава, точности изготовления геометрии и эффективности защитного покрытия.
ООО Чанчжоу EITFS Инструменты демонстрирует способность предоставлять решения, конкурирующие с лучшими мировыми брендами, благодаря современному производству, строгому контролю качества и ориентации на технические потребности клиента. Опыт работы с международными лидерами рынка и собственные разработки в области геометрии и покрытий делают компанию надежным партнером для предприятий, стремящихся повысить эффективность своего производства.
Если вы сталкиваетесь с проблемами низкой стойкости инструмента, неудовлетворительного качества поверхности или длительных циклов обработки, возможно, пришло время пересмотреть ваш текущий арсенал фрез. Переход на специализированные решения с углом 60 градусов от проверенного производителя может стать тем самым шагом, который оптимизирует ваши производственные затраты.
Для получения детальной технической документации, рекомендаций по выбору конкретной модели фрезы под ваши задачи или запроса коммерческого предложения, свяжитесь с техническими специалистами EITFS. Мы готовы предоставить образцы для тестирования и провести совместный анализ ваших технологических процессов.
Запросите коммерческое предложение и технический паспорт на сферические фрезы 60°